


Demandez à un atelier qui plie la barre isolée ce qui consomme leur budget de récupération, et la réponse est rarement des fissures. C’est la bosse — une ampoule qui monte à l’intérieur du coude, juste là où le revêtement n’a nulle part où aller. Quelqu’un utilise-t-il du PVC, du PA12 ou du micro-ruban sur unMachine à plier la barre omnibusl’a vu. Cette bosse de coquillage revêtue semble être quelque chose avec lequel il faut vivre. Ce n’est pas le cas. La bosse peut être prédite, limitée par la géométrie, et terminée par une étape de chauffage contrôlée quand elle est encore visible.

Pourquoi la bosse se forme
Lorsqu’une barre se plie, le cuivre s’écoule vers l’intérieur du rayon. Le cuivre compacte joyeusement. Le revêtement ne le fait pas : le PVC, le PA12 et le ruban de mica ne peuvent pas se comprimer, donc le cuivre déplacé pousse l’isolation vers l’extérieur et une ampoule se forme sur la face intérieure du coude.
Trois facteurs déterminent sa taille :
- Rayon intérieur.Plus le rayon est serré, plus le cuivre est déplacé par millimètre de longueur de barre.
- La rigidité et l’adhérence du revêtement.Le PVC mal adhéré se gonfle plus librement qu’un ruban de mica bien collé.
- Température de la barre.Les barres froides concentrent le déplacement en un seul endroit ; des barres chaudes l’étalent le long du revêtement.

Les chiffres pour lesquels nous travaillons
Sur la barre PVC-mica, notre standard de production est une bosse de1,6 mm face unique sur courbes plateset1,5 mm sur les courbes verticales. La tolérance industrielle généralement indiquée est de 4 mm au total sur les deux côtés, ce qui laisse donc une marge réelle pour l’ajustement de l’assemblage du client.
La géométrie qui vous y mène est la même règle que nous appliquons à chaqueMachine à plier la barre omnibus: tenir le rayon intérieur enun fois la largeur de la barresur des courbes plates, etun fois l’épaisseur de la barreSur les virages verticaux. Respectez le rayon et le cuivre déplacé s’étale le long de la barre au lieu de soulever le revêtement à un seul endroit.
La correction en quatre étapes quand une bosse apparaît encore
Même avec une géométrie correcte, les lots arrivent avec une adhérence inférieure aux spécifications, ou un dessin client impose un rayon serré. Voici la séquence de rework que nous exécutons, dans l’ordre :
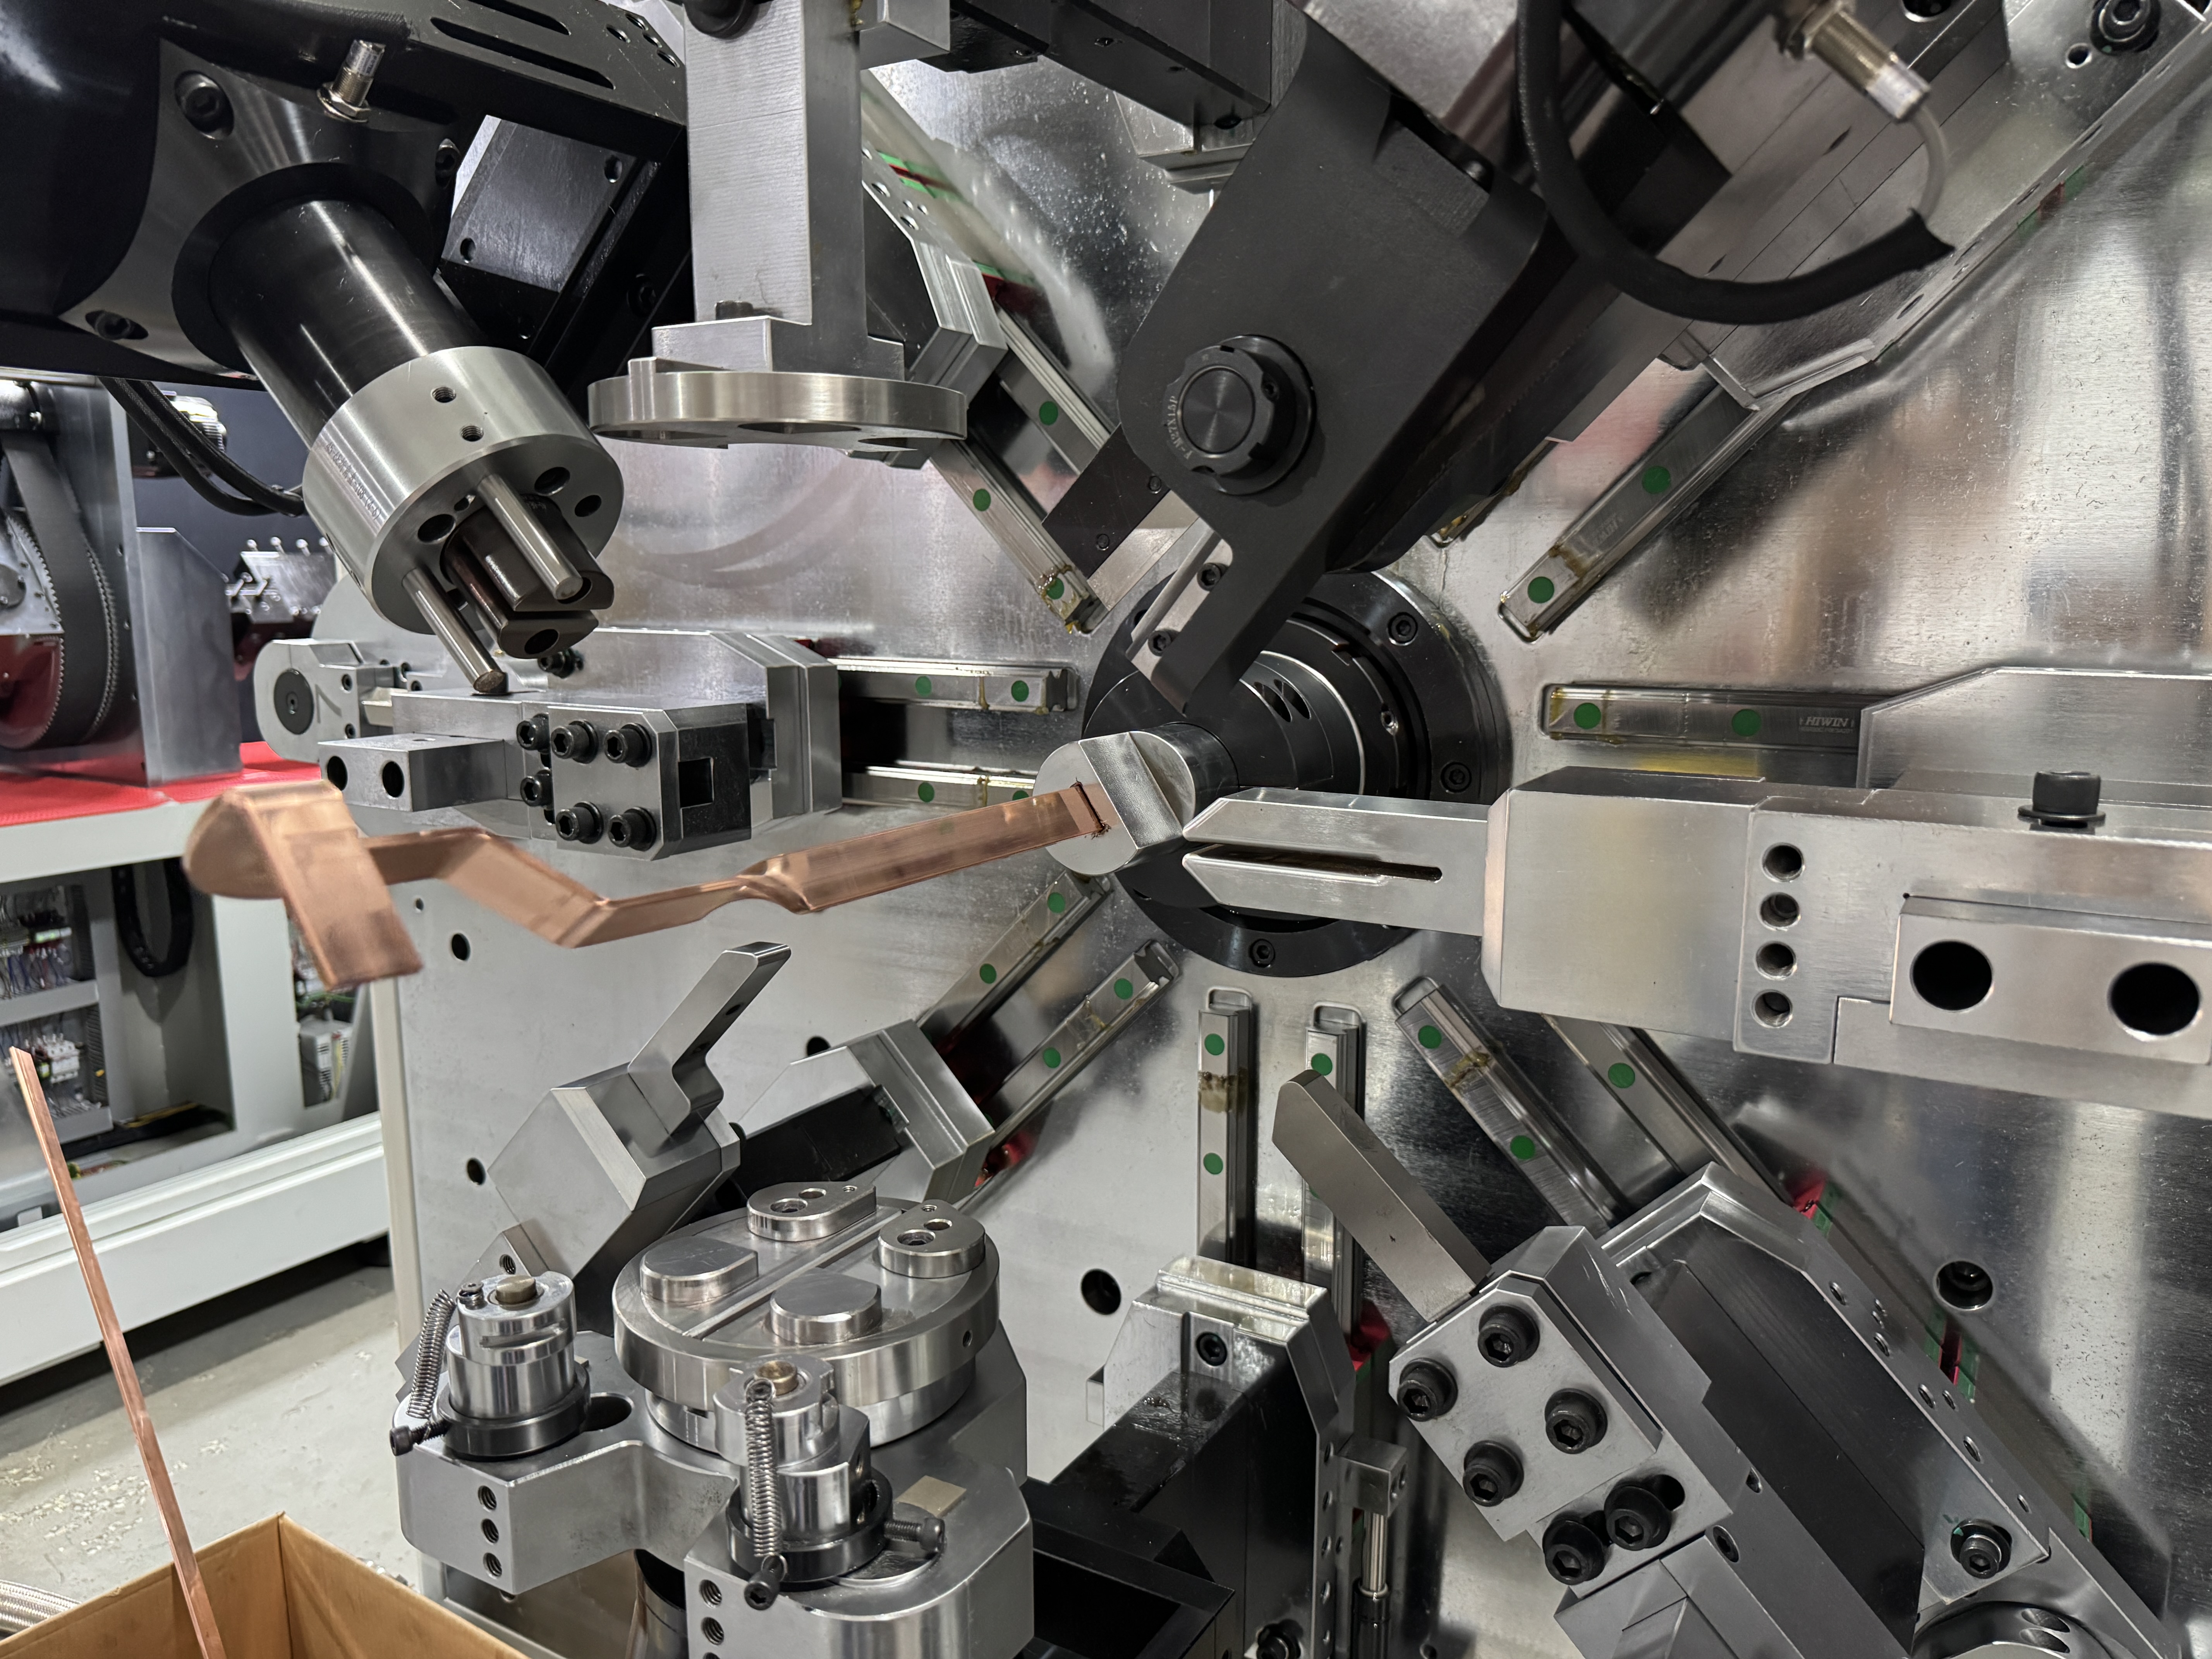
Étape 1 — Protégez la barre en entrant.L’alimentation à chenilles avec contact en enveloppe complète empêche le revêtement d’être pré-endommagé. Une barre qui atteint le virage avec des roues plates va s’enfoncer davantage et se déchirer lors d’une refonte. Notre BL-TP-45-6EL, un 13 axesMachine à plier la barre omnibusDédié à une barre en ruban de mica jusqu’à 50 mm de large et 7 mm d’épaisseur, associe cette piste à une alimentation auxiliaire et à un redresseur — la barre est portée, pas traînée.
Étape 2 — Préchauffez au virage.Sur unMachine à plier la barre omnibusÉquipée d’une unité haute fréquence à la prise, la barre est chauffée juste avant la formation. La chaleur rend le revêtement élastique, de sorte qu’il s’étire autour du déplacement au lieu de se soulever brusquement. Sur le PVC mal adhéré, cette étape seule élimine une grande partie du problème de bombement.
Étape 3 — Serrez la bosse à plat.Pour les parties qui montrent encore une bosse, une cale en inox passe sur la bosse et est maintenue avec une pince de verrouillage. La cale répartit la pression pour que le revêtement soit pressé, sans être perforé, car il s’aplatit contre le cuivre.
Étape 4 — Four tunnel, puis refroidissez.La partie serrée passe par un four tunnel à100–130 °C pendant une à deux minutes, puis vers le refroidissement du ventilateur. Le revêtement se refoule sur le cuivre à mesure qu’il chauffe et se stabilise en refroidissant. Une remise à neuf correcte de la barre omnibus du four tunnel laisse la zone réparée à plat visuel, et la pièce passe les tests d’isolation.
L’ordre compte. Chauffez sans la cale, ou pincez sans chaleur, et vous échangez une bosse contre une zone décollée.
Arrêtez la bosse avant qu’elle ne se forme
L’étape du four fonctionne, mais c’est du travail — et le travail s’accumule sur un quart de travail. L’ordre économique des opérations :
| Priorité | Action | Effet |
| 1 | Rayon intérieur ≥ 1× largeur (plat) / ≥ 1× épaisseur (vertical) | Ça évite la plupart des bombements |
| 2 | Alimentation suivie, contact à enveloppe complète | Pas de prise pré-dégât, prise uniforme |
| 3 | Préchauffage à haute fréquence au niveau de la courbe | Revêtement élastique, petite masse |
| 4 | Cale en inox + four tunnel, 100–130 °C | Récupère le reste |
Les ateliers qui utilisent les priorités 1 à 3 en standard ont rarement besoin de priorité 4 plus que de temps en temps. Sur un correctement configuréMachine à plier la barre omnibus, la réparation de la bosse est principalement conçue en, pas réparée après.
Lisez vos propres refus
Triez les rejets de cette semaine par mode échec, et chaque motif pointe vers une étape manquante. Bosse seulement — le rayon est trop serré pour cette barre. Bombe avec blanchiment — la barre est arrivée froide ou la préchauffe a été sautée. Écaillage près du coude — le revêtement a été endommagé en montant, donc vérifiez d’abord le chemin d’alimentation. Le schéma de défaillance vous indique quelle étape votre ligne manque avant de dépenser un centime pour retravailler les outillages.
Envoyez-nous votre dessin
Une bosse est un problème de procédé, pas une propriété de la barre isolée. Envoie à BELAN ta spécification de barre et le dessin avec le rayon le plus serré. Nous allons exécuter la séquence complète sur notreMachine à plier la barre omnibus, mesurer la bosse sur les pièces finies, puis les renvoyer avec les paramètres du procédé. BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.

