


Si vous avez passé du temps à trouver unMachine de pliage de barres omnibus en cuivreDernièrement, vous avez probablement remarqué que la brochure de tous les fournisseurs se ressemble : nombre d’axes, kilowatts, une photo d’un virage bien rangé. Après avoir livré des machines à barres omnibus dans cinq bases de production BYD et formé des opérateurs de trois continents dans notre atelier de Dongguan, nous pouvons vous dire que les chiffres des brochures sont rarement là où les projets réussissent ou échouent. La différence se cache généralement à deux endroits — la façon dont la machine traite la surface de votre barre collectrice, et la rapidité avec laquelle elle change lorsque votre carnet de commandes change. Cet article est la version de notre conversation commerciale que nous souhaiterions que chaque acheteur puisse entendre avant de signer quoi que ce soit.
La barre omnibus elle-même a changé — la plupart des machines n’ont pas encore rattrapé leur retard
Il y a dix ans, la plupart des barres omnibus en cuivre étaient des barres plates nues. Aujourd’hui, une grande part des travaux de nouvelles énergies est recouverte : barres omnibus en cuivre revêtues de PVC et de mica pour le câblage haute tension, barres omnibus PA12 isolées pour les systèmes de batteries, barres omnibus en aluminium anodisé pour les onduleurs et les armoires de stockage d’énergie. Le conducteur est le même métal que ton père a plié à la main. La surface ne l’est pas.
Une barre omnibus revêtue est impitoyable. Si le mécanisme d’alimentation la saisit avec des rouleaux de contact ponctuels, l’isolation se creuse. Si la barre glisse latéralement lors de l’alimentation, le revêtement se frotte. Si la pression de serrage est réglée pour le cuivre nu, une couche PA12 peut se fissurer au premier virage — et une couche isolante fissurée est une rupture en attente de se produire, pas un rejet esthétique. Nous avons vu des lots entiers mis à la casse lors de l’inspection pour cette raison précise.
C’est pourquoi nous revenons sans cesse à l’alimentation lorsque les clients demandent ce qui rend une machine à plier une barre omnibus meilleure qu’une autre. Le Maîtrise reçoit la gloire ; L’alimentation décide si la pièce finie passe l’inspection.
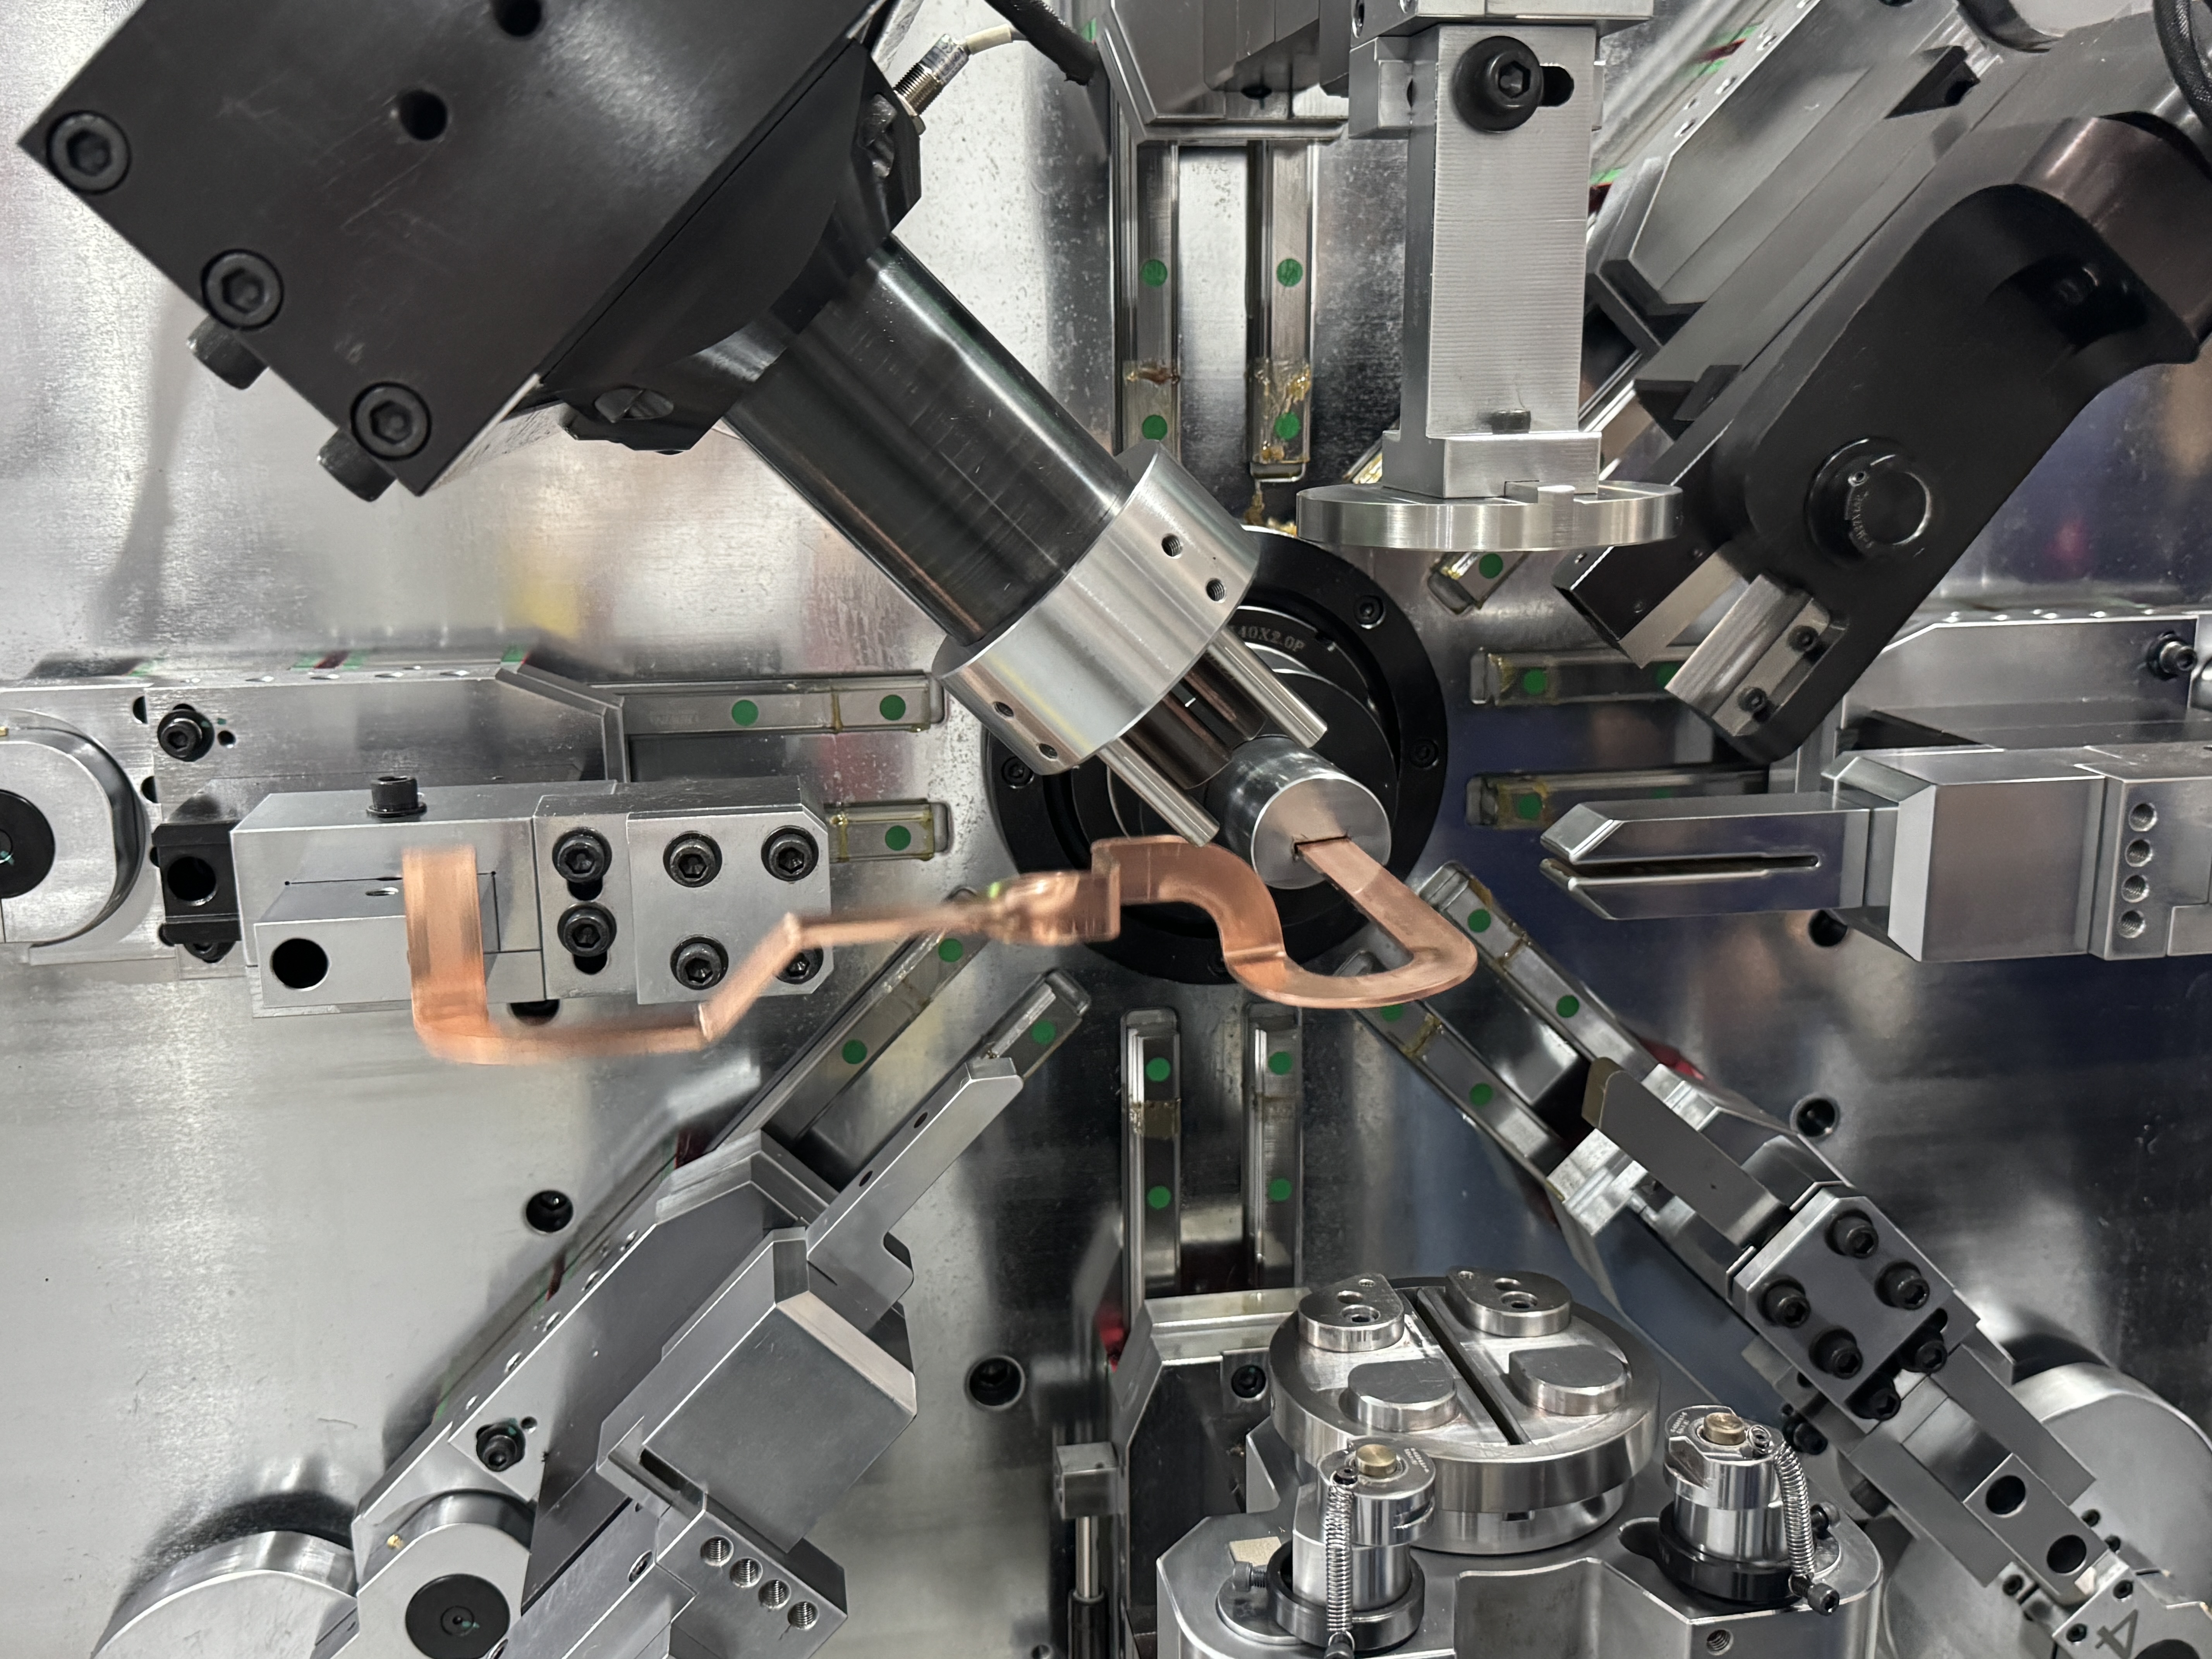
Alimentation : type chenille, rouleau, serrage
Il existe trois structures d’alimentation principales sur le marché, et elles se comportent très différemment sur les matériaux revêtus :
| Structure d’alimentation | Comment ça fonctionne | Là où il a du mal |
|---|---|---|
| Alimentation de type chenille | La barre circule dans un convoyeur de chenille qui la transporte jusqu’à la zone de flexion avec un support sur toute la longueur — notre conception principale, sans contact ponctuel sur le revêtement | Nécessite une spécification correcte de la voie par taille de guidon ; Un peu plus d’outillages à fixer lors de la livraison |
| Alimentation par rouleaux (ensembles de 8 rouleaux) | Les rouleaux pincent et poussent la barre par étapes | La pression ponctuelle marque les revêtements souples ; Le glissement sur un guidon huileux ou poli provoque un décalage de longueur |
| Alimentation par serrage | Un pince serre la barre et la tire à travers | Marques de serrage sur les surfaces isolées ; La force d’adhérence doit être réajustée à chaque changement de matériau |
Sur du cuivre nu, les trois feront de bonnes pièces. Sur la barre PA12 ou recouverte de PVC mica, la différence se manifeste dans la première heure de service. Si votre carnet de commandes inclut des barres omnibus isolées — et dans les travaux sur les nouvelles énergies, c’est presque certainement le cas — placez la structure d’alimentation en tête de votre liste de comparaison, au-dessus des comptages d’axes.
Ce que nos machines font réellement, étape par étape
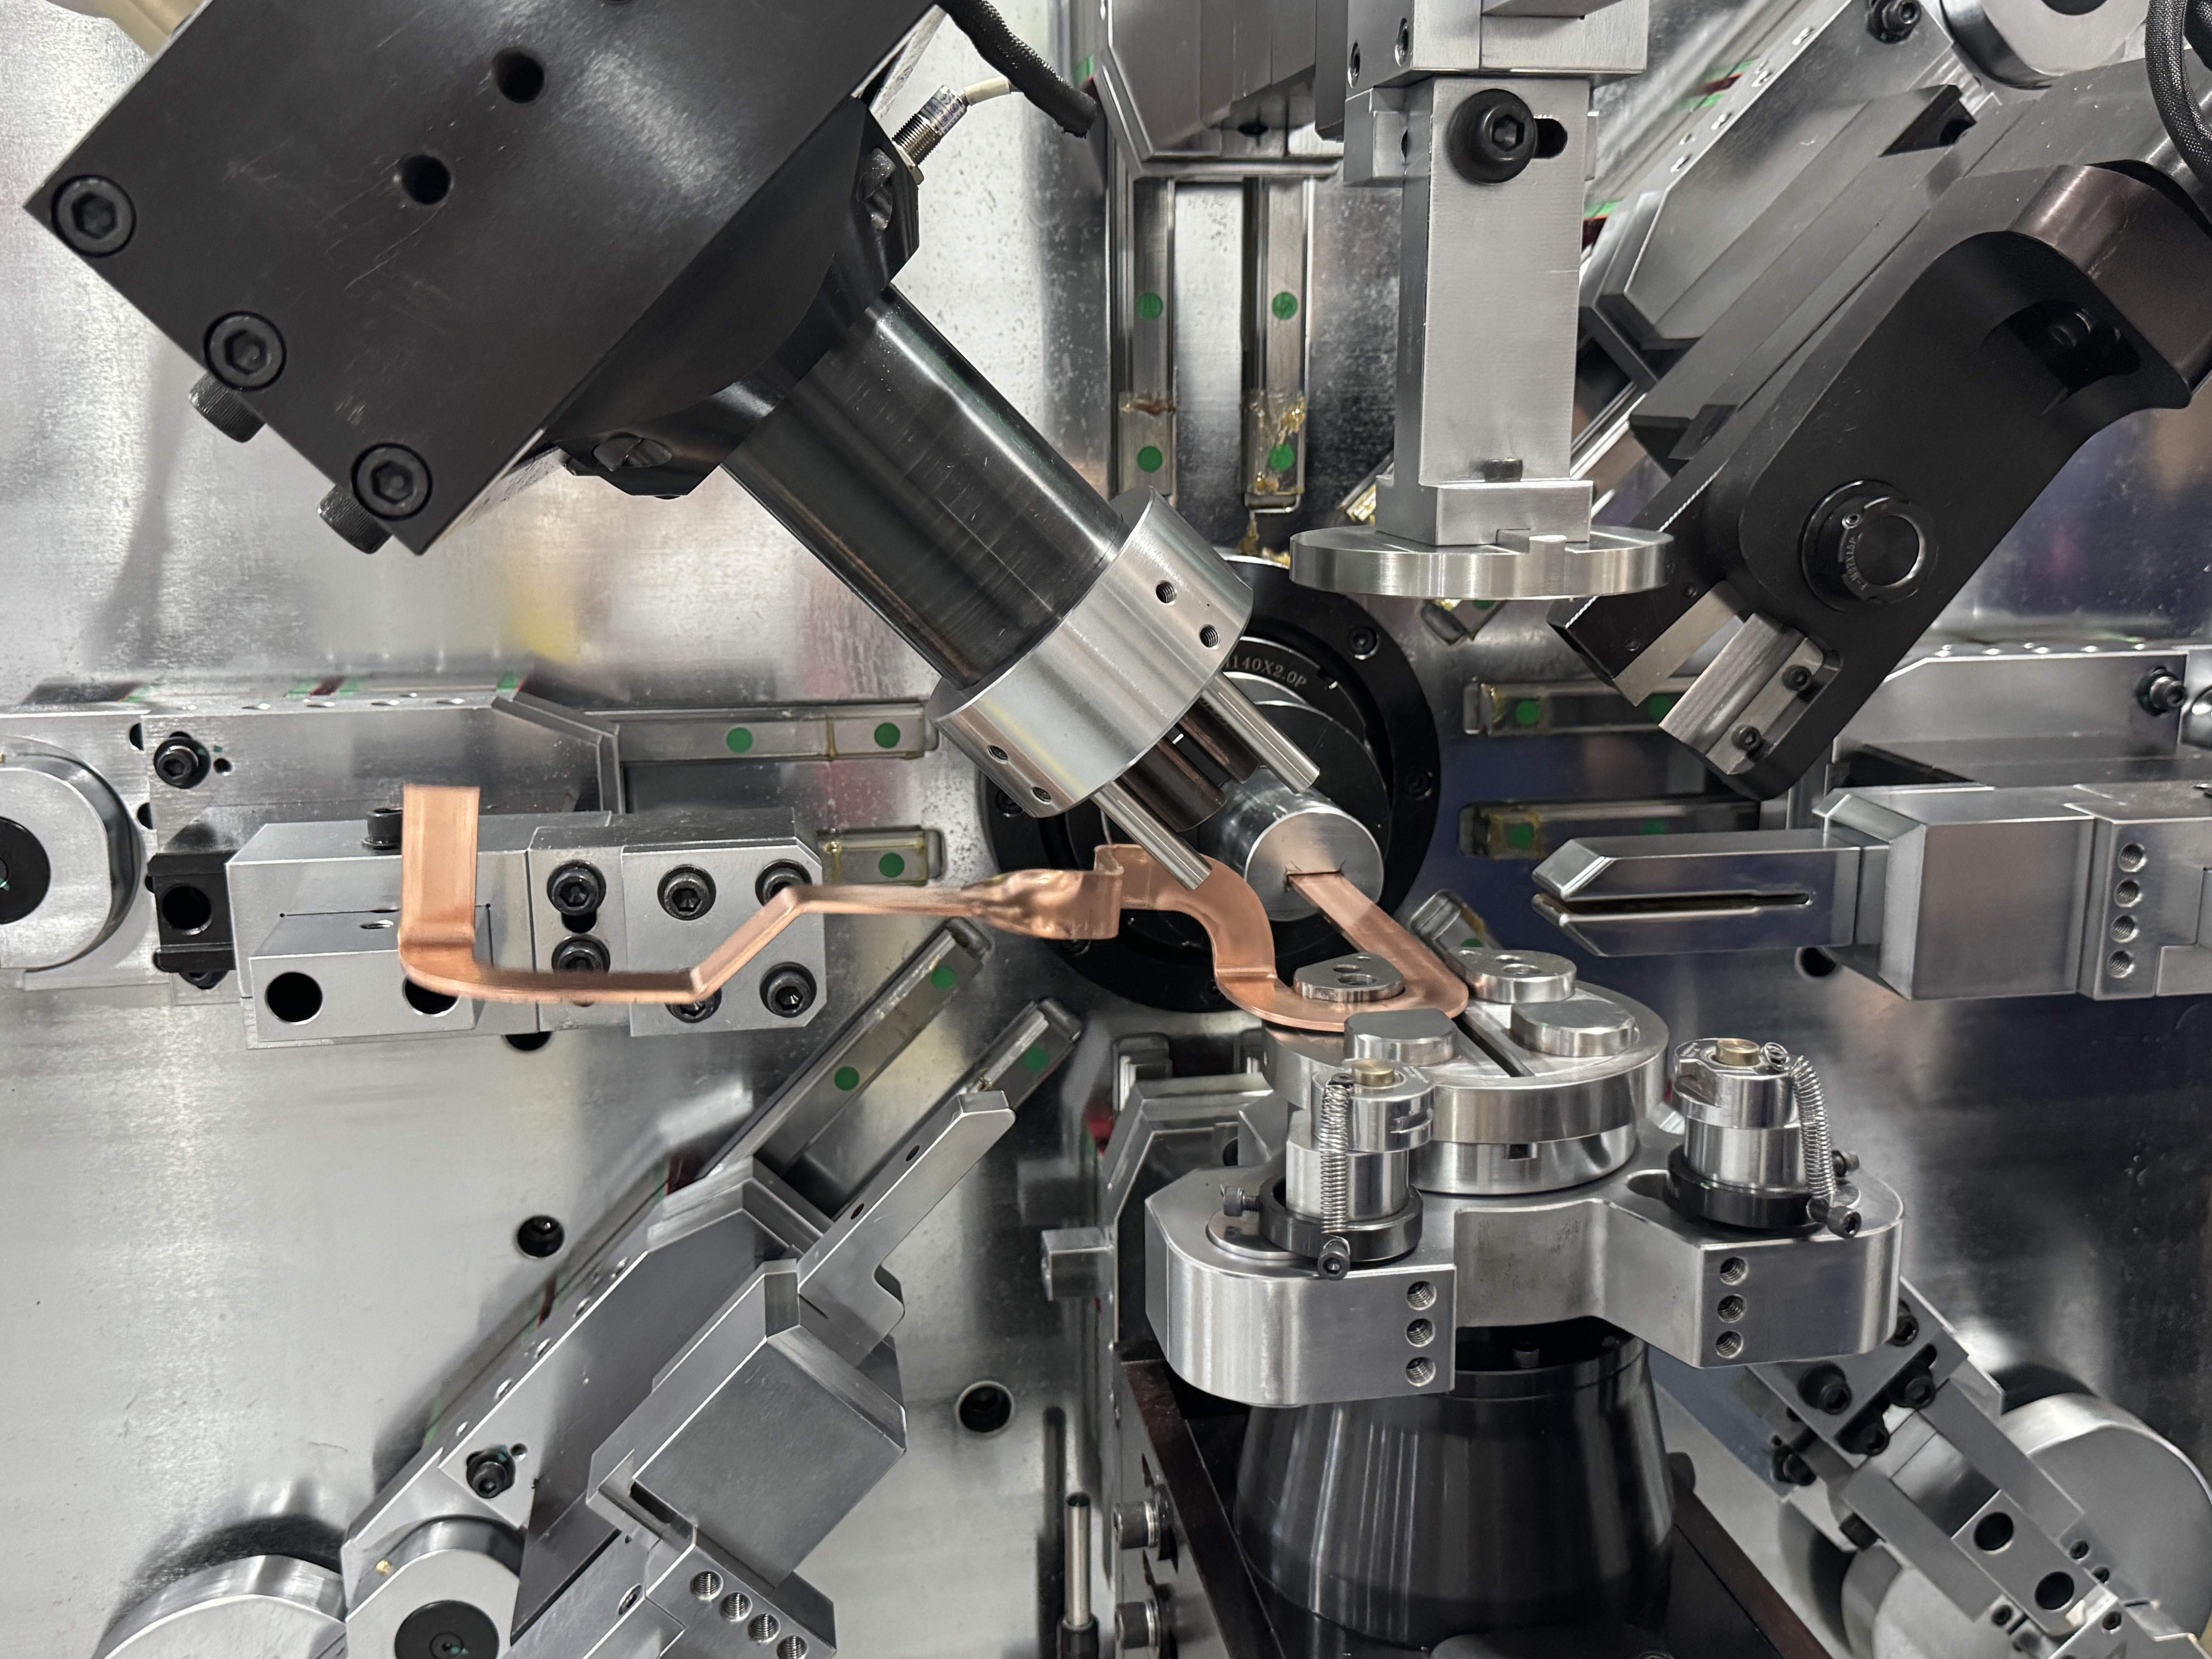
Chaque machine à barre omnibus BELAN fonctionne dans la même boucle fermée : la bobine ou la barre va sur la crémaillère d’alimentation, l’unité auxiliaire d’alimentation la transmet au module de redressement pour réduire les contraintes internes, le convoyeur de la voie la transporte jusqu’à la zone de flexion, les bras de flexion servo la forment — courbes plates, courbes verticales, torsions, les formes 3D composées requises par les systèmes de batteries — et le cisaillement servo coupe automatiquement la pièce finie. Enroulement en envers, barre omnibus terminée sortie, pas de manipulation manuelle entre-temps.
La machine de la famille qui vous convient dépend de votre barre :
| Modèle | Gamme de barres omnibus en cuivre | Gamme de barres omnibus en aluminium | Mieux adapté à |
|---|---|---|---|
| TP-DL-45-6E· segmenté à 16 axes | Largeur 12–45 mm, épaisseur 2,0–6,0 mm | À la demande | Packs de batteries pour véhicules électriques, liaisons BMS, barres omnibus compactes 3D |
| TP-DL-60-8E· segmenté à 16 axes | Largeur 15–60 mm, épaisseur 2,0–8,0 mm | À la demande | Armoires de distribution, infrastructures de recharge, sections plus grandes |
| BL-TP-50-7E· 13 axes | Largeur 15–45 mm, épaisseur 1,0–7,0 mm | Largeur 15–50 mm, épaisseur 1,0–8,0 mm | Carnets de commandes mixtes cuivre et aluminium dans un seul magasin |
Les trois utilisent des systèmes d’entraînement servo complets — il n’y a pas de station hydraulique pour chauffer, pas de dérive de température de l’huile entre la première et la dernière partie du passage. Le BL-TP-50-7E de 58,7 kW, par exemple, repose sur un châssis de 6800 KG et fait fonctionner des servos Sanyo avec un système de contrôle Yitu fabriqué à Taïwan, car après avoir testé à la fois des commandes tierces et développées par nous-mêmes, nous avons choisi l’option avec le meilleur support de maintenance à long terme.

C’est dans le changement que l’argent fuit réellement
Voici une scène que nous regardons dans presque toutes les usines que nous visitons : la machine se plie magnifiquement, puis la commande change. Les opérateurs desserrent les rouleaux de redressement, réenfilent la barre, re-accordent le serrage, lancent des pièces d’essai, ferraillent deux ou trois pièces, et quarante minutes plus tard, la production reprend. Faites cela quatre fois par jour et vous perdez une demi-garde — discrètement, sans aucun rapport nulle part.
Nous avons donc installé chaque machine en usine avec un dispositif d’alimentation auxiliaire. L’opérateur tire la nouvelle barre vers la station d’alimentation et appuie sur start ; La machine le transporte seule dans la zone de redressement. Personne ne desserre les rouleaux, personne ne refile le filetage. Pour la réalité multi-spécification et en petits lots des travaux sur les énergies nouvelles, ce détail unique génère plus de production par semaine qu’un cycle de flexion plus rapide ne le fera jamais.
Ce que 32 machines pour BYD nous ont appris
BELAN est devenu un fournisseur BYD Tier 1 et a livré 32 machines de pliage de barres omnibus réparties sur cinq bases de production — Dongguan, Shenzhen, Xi’an, Zhengzhou et Changsha. Passer à travers cet audit ne concernait pas notre brochure. Leur équipe a examiné la fiabilité des équipements au fil du temps, la constance de la production semaine après semaine, la capacité de fabriquer et de livrer en volume, et ce qui se passe après l’installation. Les questions répétées n’étaient jamais « combien de haches ? » Ils étaient « montrez-nous la machine qui tourne au sixième mois. »
La même leçon est revenue d’autres clients. Un fabricant de barres omnibus en Inde a envoyé son équipe technique dans notre usine pour un programme de formation de 12 jours sur un BL-TP-45-6E — sécurité, chargement des matériaux, montage de la coupe, redressement, montage CNC, mise en service, production en vrac et maintenance quotidienne, le tout sur leurs propres pièces plutôt que sur nos pièces de démonstration. LEONI a mis notre ligne de traitement automatique de barres d’aluminium en production active, et MANDO est revenu avec une commande de deuxième unité après que la première ait survécu à leur appel d’offres. Nous avons appris que les ordres répétés sont la seule spécification qui compte.
Nos conseils honnêtes avant d’acheter
Envoyez votre barre réelle — revêtue ou nue, cuivre ou aluminium — ainsi qu’un dessin, et nous plierons la pièce ici et la filmerons. Observez cinq éléments dans chaque essai que vous effectuez, le nôtre ou celui de quelqu’un d’autre : la surface de la barre finie sous bonne lumière, l’angle du cinquième virage par rapport au premier, le temps réel qu’un changement prend avec votre deuxième numéro de pièce, si l’opérateur a besoin d’un diplôme en programmation, et quel est le rendement du premier passage sur cent cycles. Un fournisseur qui résiste à cet essai vous dit quelque chose.
Nous préférerions gagner la dispute avec une barre pliée plutôt qu’avec une brochure. La plupart de nos meilleurs clients ont commencé exactement ainsi.
Questions fréquentes de l’atelier
La machine va-t-elle endommager les barres omnibus recouvertes de PVC mica ou PA12 ?
C’est précisément pour cela que l’alimentation à chenilles a été conçue — le revêtement repose sur un support sur toute la longueur sans contact ponctuel. Pendant votre essai, nous plions d’abord votre barre revêtue, avant toute autre chose, et vous inspectez la surface selon vos propres standards.
Nous utilisons du cuivre et de l’aluminium la même semaine. Une machine ou deux ?
Le BL-TP-50-7E a été conçu précisément pour ce carnet de commandes mixte, avec des valeurs de compensation stockées par matériau. Le comportement de reprise ne se transfère pas entre le cuivre et l’aluminium, donc chaque matériau conserve son propre programme — le changement est une charge de programme, pas une séance de rééducation.
Combien de temps avant que mes opérateurs ne l’utilisent de façon indépendante ?
Notre programme standard dure 12 jours sur site : votre équipe s’occupe du chargement des matériaux, des changements de fraise, du redressement, du montage CNC et de la mise en service de leurs propres pièces, avec notre ingénieur à ses côtés. À la journée de production en gros, ils le font fonctionner — le client indien mentionné ci-dessus a suivi exactement ce calendrier.
Et si mes barres omnibus sont plus larges que 60 mm ?
Alors la série TP-DL n’est pas votre machine, et nous le dirons. Les sections à l’échelle d’un équipement de commutation ont besoin d’une plateforme différente, et honnêtement, adapter la machine à votre barre la plus lourde est notre façon de garder les clients pendant une décennie. Indiquez-nous la plus grande section de votre carnet de commandes et nous vous orienterons vers le bon matériel, même s’il ne nous appartient pas à vendre.
Vous voulez voir votre propre barre omnibus pliée avant de décider ?
Envoie-nous un fragment de barre et ton dessin. Nous le ferons tourner sur la machine de correspondance, filmerons l’essai, et vous enverrons le rapport — la même première étape que celle du projet BYD.


