


Une barre omnibus fissurée est généralement attribuée à la machine qui l’a pliée. Mais quand je coupe une partie fissurée et que je regarde la face de la fracture, neuf fois sur dix, la fissure a été décidée avant même que la barre n’atteigne la tête de courbure — dans le trempe du matériau, la direction du roulement, ou la meule laissée par l’étape de coupe en amont. Un modèle bien construitMachine à plier la barre omnibusRépète un angle de 90° dans ±0,2°, donc lorsque des fissures apparaissent dans un lot, le contrôle de l’angle n’est presque jamais la cause. Voici comment je sépare les problèmes matériels des problèmes de pose sur le plancher de l’atelier.

Quatre causes en amont : je vérifie d’abord
Le rayon est trop serré pour la température
La barre omnibus en cuivre paraît molle, mais la plupart arrive à moitié dure, et chaque trempe a un rayon minimum de survie. ARayon de courbure de barre omnibus en cuivreCela fonctionne pour une barre recuite qui peut déchirer une barre semi-dure de même taille. Mon habitude est de commencer avec un rayon intérieur égal à l’épaisseur du matériau et d’augmenter jusqu’à ce que la fissure disparaisse, au lieu de d’abord suspecter la machine. La barre revêtue a des règles plus strictes sur notre sol : sur les courbes plates, le rayon intérieur reste à une fois la largeur de la barre (marge de bosse de 1,6 mm de chaque côté), et sur les courbes verticales une fois l’épaisseur (1,5 mm de chaque côté). Le cuivre nu tolère des rayons plus serrés, mais la discipline du grain et des tranchants reste valable.
La ligne de courbe suit le grain
Lorsque la ligne de courbure est parallèle à la direction de roulement, les bordures du grain atterrissent directement du côté de tension du coude, et la fissure devient longue et droite. Si vous courbez sur le fil, la face de fracture devient émoussée et fibreuse — un mode de défaillance bien plus sûr. Si les fissures apparaissent et disparaissent dans un même lot, la conduite de nivellement ou la façon dont les opérateurs chargent les barres dans le magasin en est généralement la cause. La barre coupée à la longueur doit être empilée dans une seule orientation et marquée.
Le bord de coupe permet d’enlever la fissure

L’extérieur du coude est en tension. Une meule ou une micro-fissure due au cisaillement ou à la scie repose exactement sur cette surface, et la fracture commence à la pointe de la meule. Si la fissure commence systématiquement sur un bord de la ligne de courbe, suspectez d’abord le bord de coupe. Déburrer avant de plier ; Les bords découpés au laser se comportent nettement mieux que les bords cisaillés.
Tempéraments mélangés dans un même lot
Les fournisseurs changent les lots de fonte et les calendriers de recuit dérivent. Le même dessin peut se fissurer sur certaines barres et passer sur d’autres à partir de la même livraison. Aucun réglage mécanique ne règle cela — demandez au fournisseur un certificat de tempérament et mettez en quarantaine le lot suspect.
Une séquence de triage de 20 minutes
Exécutez-les dans l’ordre, en changeant une variable à la fois. Commencez par lire le visage de la fracture : des grains brillants et grossiers pointent vers un rayon serré ; La texture terne et fibreuse indique la direction du grain ou le tempérament. Ensuite, plier un découpage confirmé-recuit. Troisièmement, faites pivoter la barre de 90° et recourvez-la. Quatrièmement, ralentissez la vitesse de courbe. Cinquièmement, augmentez le rayon d’un pas. L’étape qui fait disparaître la fissure vise la cause profonde.
Ce que la machine peut réparer, et ce qu’elle ne peut pas
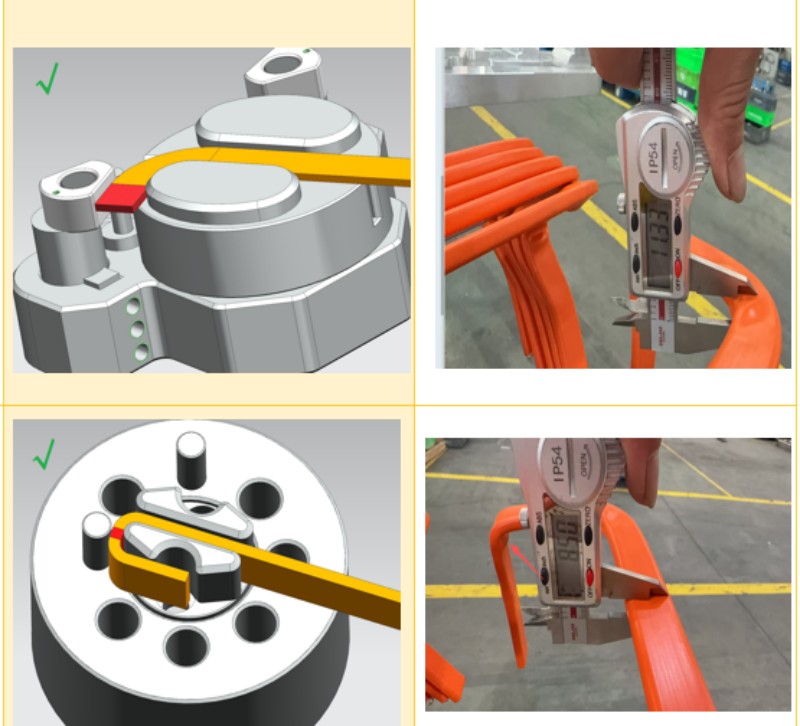
À l’intérieur d’une fenêtre de processus sonore, la machine gagne sa place. Les huit bras courbants de notre 16 axes segmentéMachine à plier la barre omnibus(TP-DL-45-6E, 12–45 mm de large × 2–6 mm d’épaisseur) fonctionnent en séquence, réduisent la vitesse de courbe avant un rayon serré, maintiennent ±0,1° sur les virages plats et ±0,2° sur les virages verticaux, et reproduisent un paramètre éprouvé réglé de la même manière dix mille fois. Les sections plus épaisses — 15 à 60 mm de large × 2 à 8 mm d’épaisseur — vont au cadre de 6000 kg du TP-DL-60-8EMachine à plier la barre omnibus, où le support plus rigide compte le plus sur la barre lourde. Ce qu’aucune machine ne peut réparer : la mauvaise trempage, un sens de roulement aléatoire, ou une meule laissée sur le bord. Celles-ci appartiennent au côté matériel.
Tableau des diagnostics rapides
Avant de toucher à un quelconque réglage sur leMachine à plier la barre omnibus, comparez ce que vous voyez avec ce tableau :
| Symptôme sur la partie | La cause la plus probable | Premier coup |
| La fissure commence au bord extérieur de la courbe, brillante et grossière | Rayon trop serré pour la température | Augmentez le rayon |
| La fissure longe la ligne de courbe, en commençant à un bord | Meule ou micro-fissure sur le bord de coupe | Débauvre avant de plier |
| Certaines barres se fissurent, d’autres non, même lot | Direction du grain ou trempe mixte | Standardiser l’orientation des barres ; demande certificat de tempérament |
| Surface d’écorce d’orange, puis fracture | Rayon petit par rapport à l’épaisseur, surtravail | Augmentez le rayon, ralentissez la courbure |
| Même position fissure sur chaque barre | Dommages à l’outillage ou à la face de la serre | Inspectez les faces de la matrice et des serrages |
Les règles de rayon sont conservées, pas réglées

La logique économique sur notre plancher est simple : fixer les règles de rayon, l’étape de débavure et l’orientation de la barre dans la feuille de procédure, puis laisser leMachine à plier la barre omnibusReproductibilité du manche — Une précision d’alimentation de ±0,1 mm sur 300 mm et ±0,2° par angle signifie qu’une configuration validée reste valable sur toute la série. Toutes les plaintes de fissures dans les coudes de la barre omnibus que j’ai retracées remontaient au côté matériau ou à la feuille de procédure, jamais à un servo qui déraillait les spécifications. La précision de l’avance, la précision de l’angle et une endurance de 100 000 cycles avant l’expédition sont là pour maintenir cette logique.
Si une fissure vous coince, envoyez-nous le dessin ainsi qu’une photo de la face de fracture, avec la largeur, l’épaisseur, le trempage et le rayon indiqués, et nous vous dirons clairement s’il faut changer les réglages ou le matériau. La droiteMachine à plier la barre omnibusLa configuration ne paie que lorsque la barre d’entrée est stable. BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.


