


L’automne dernier, un fournisseur de connecteurs a envoyé un dossier de dessin et a demandé si un appareilMachine à plier la barre omnibuspourraient gérer leur famille de bar. J’ai renvoyé un plan pour dix-neuf machines. Ils pensaient que j’avais ouvert la mauvaise pièce jointe. Cette cellule libère maintenant une barre terminée toutes les 75 à 85 secondes, et la brêve dont ils ont d’abord parlé est une station à l’intérieur.

Commencez par le comptage des barres hebdomadaires, pas avec la machine
La plupart des ateliers prennent cette décision à l’envers, puis découvrent que le coût se situe en amont et en aval de la machine.
Suivez une barre : il quitte le redresseur, est transporté jusqu’à une scie, une presse, puis une courbe. Chaque transport ajoute une marque de maniabilité sur une surface revêtue, une couche d’accumulation de tolérance et une heure de travail que personne ne cite. Plus la barre avance, plus un défaut devient coûteux.
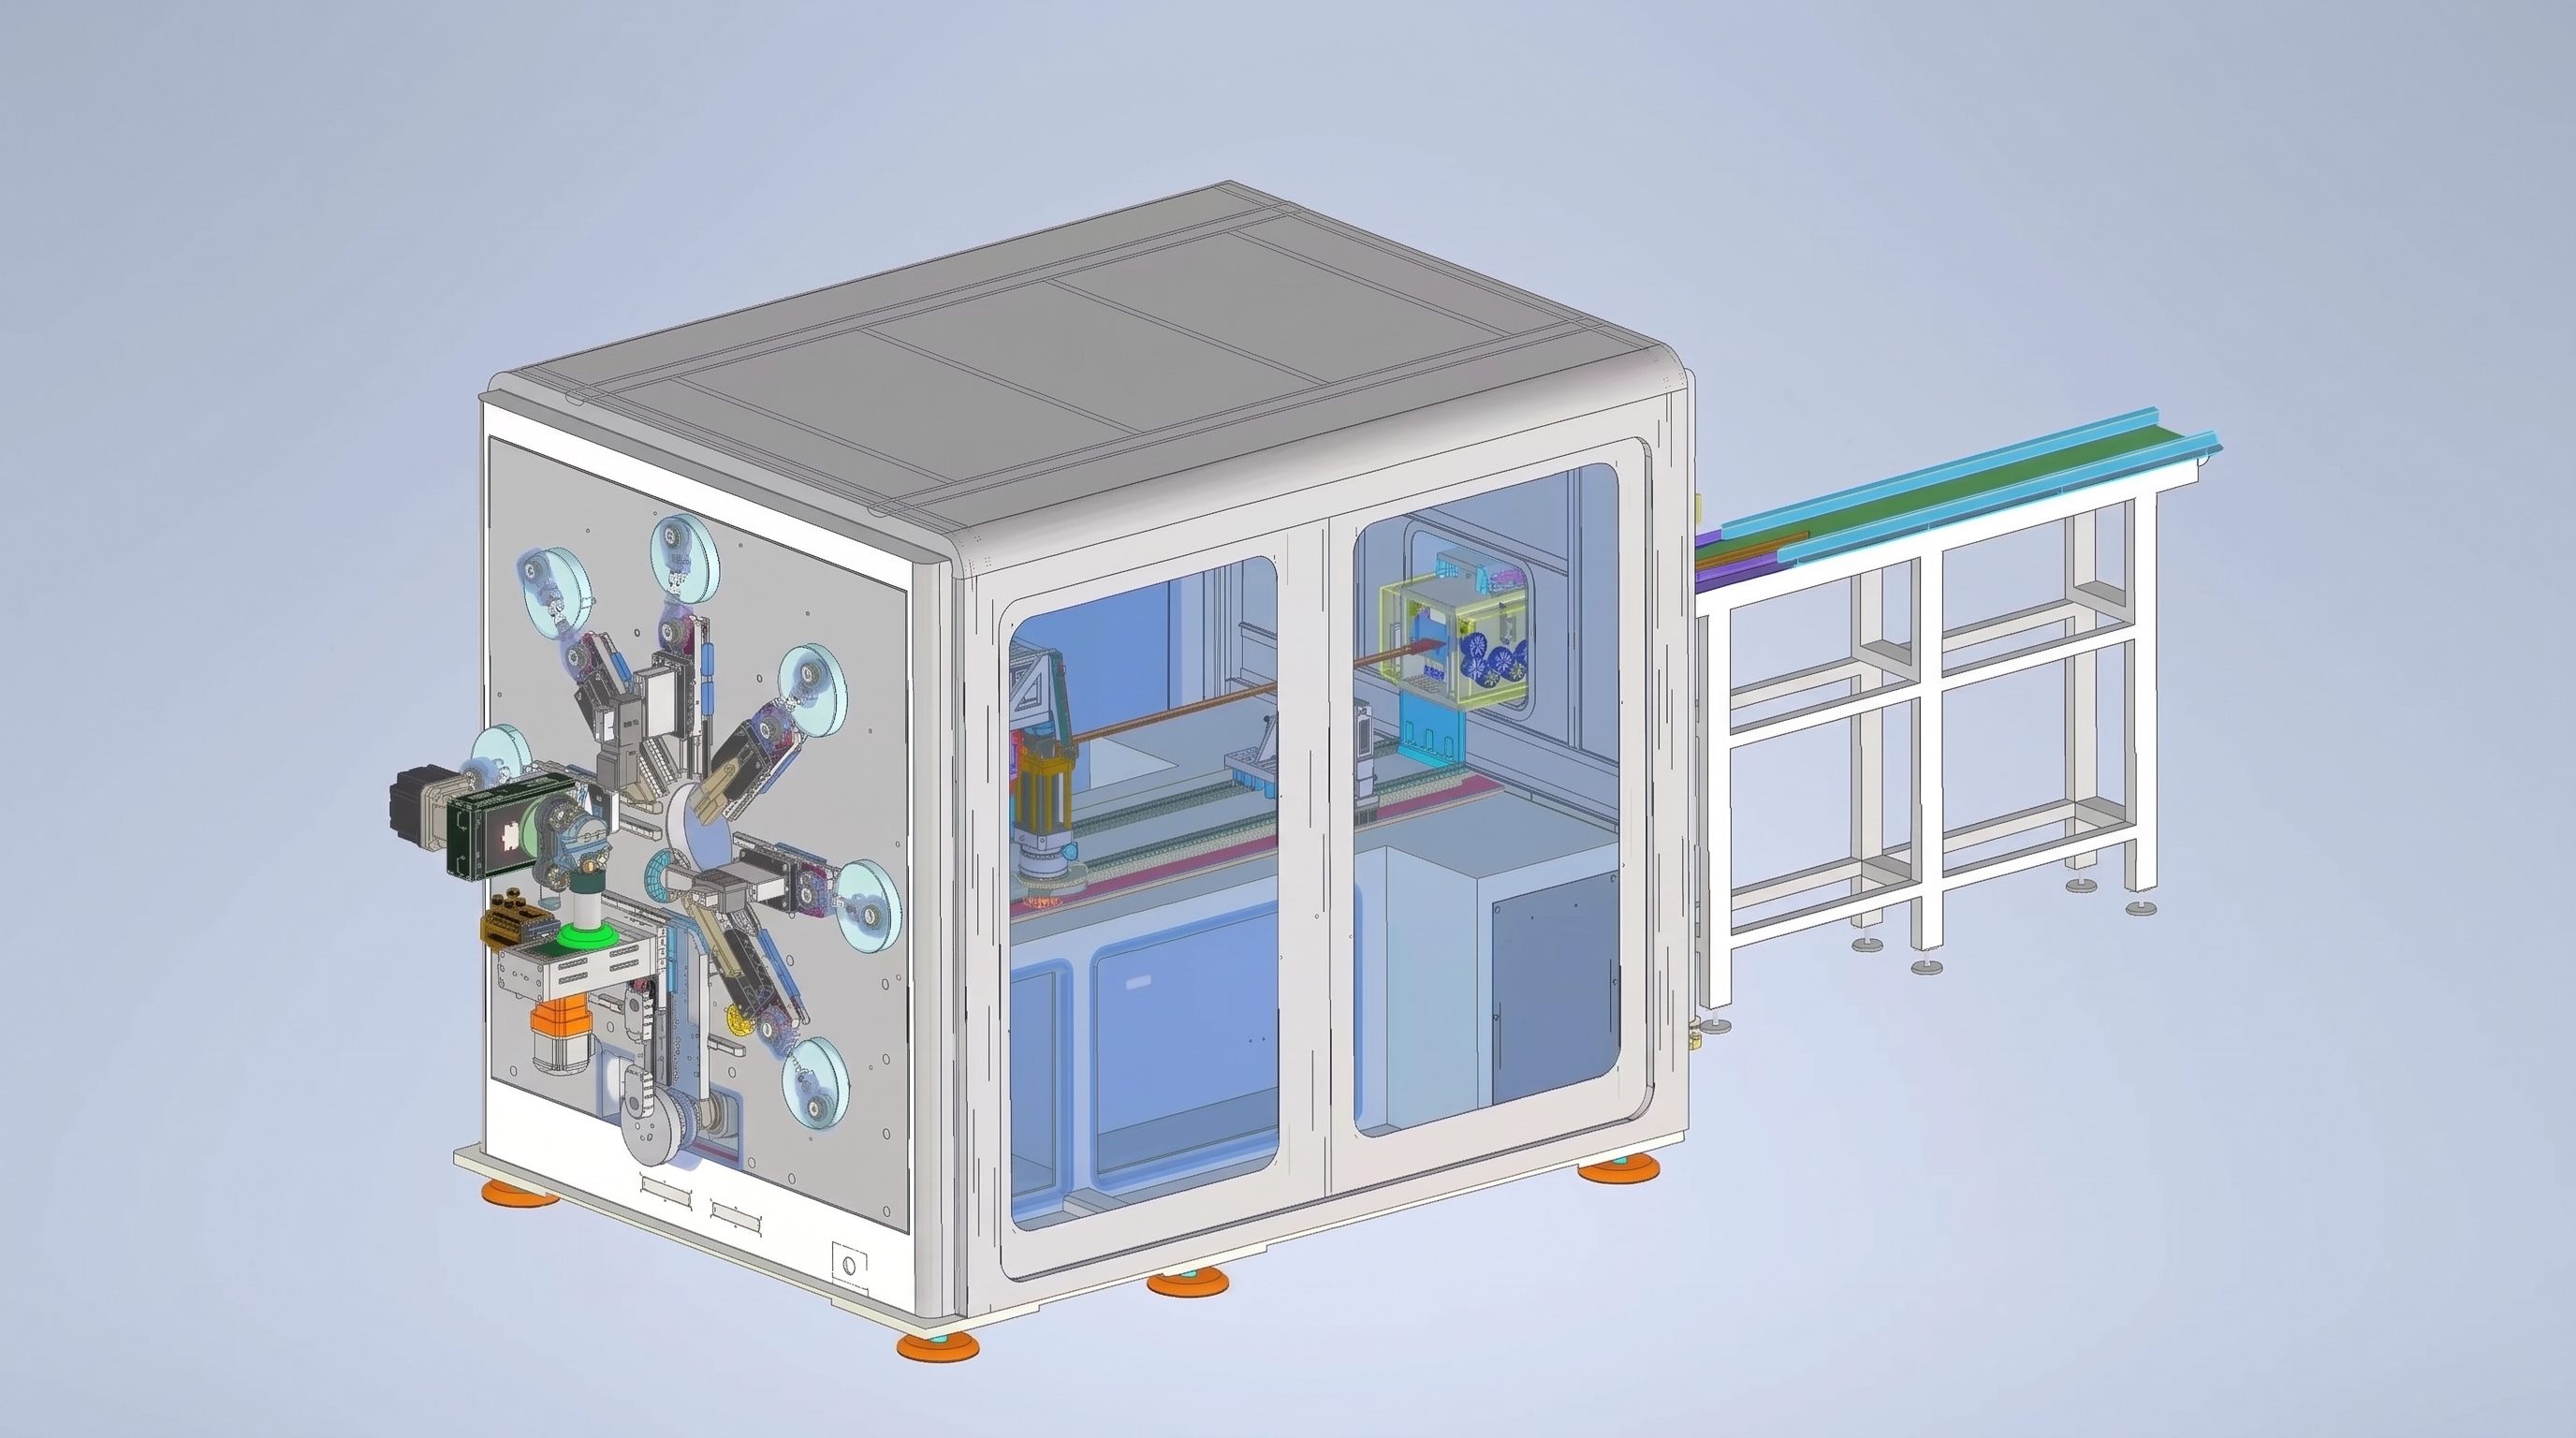
La cellule que nous avons construite mesure 30 m sur 12,25 m — soit 367,5 m² — avec dix-neuf machines reliées par des robots à six axes. Aucune main humaine ne touche la partie entre les stations.
Ce que font les dix-neuf stations
| Groupe de stations | Équipement | Ce qu’il offre |
| 1 | Alimentation en bobine, redressement, coupe, marque laser | Longueur de coupe de 800 à 3000 mm avec un code de traçabilité |
| 2 | Transfert robotique à six axes | La barre ne touche jamais un banc |
| 3 | Pelage à double extrémité | 10 à 100 mm de cuivre nu à chaque extrémité |
| 4 | Poinçage à double extrémité, 60 t | Les deux extrémités se sont formées en un seul coup |
| 5 | Ébavure par brossage | Quatre faces ébavues |
| 6 | Nettoyage plasma / glace sèche | Métal nu au niveau du joint de soudure |
| 7 | Soudage à bornes, aux deux extrémités | Deux terminaux, un passage |
| 8 | Flexion, 13 axes | Des courbes plates, sur les bords et torsadées |
| 9 | Flexion corrective | Trim d’angle avant la libération |
| 10 | Déchargement des robots | Des barres finies aux supports |
Plage de fonctionnement de la cellule : section de 50 à 240 mm², 15 à 40 mm de large, 2 à 6 mm d’épaisseur.
Plier après soudure, et pourquoi cet ordre est fixé
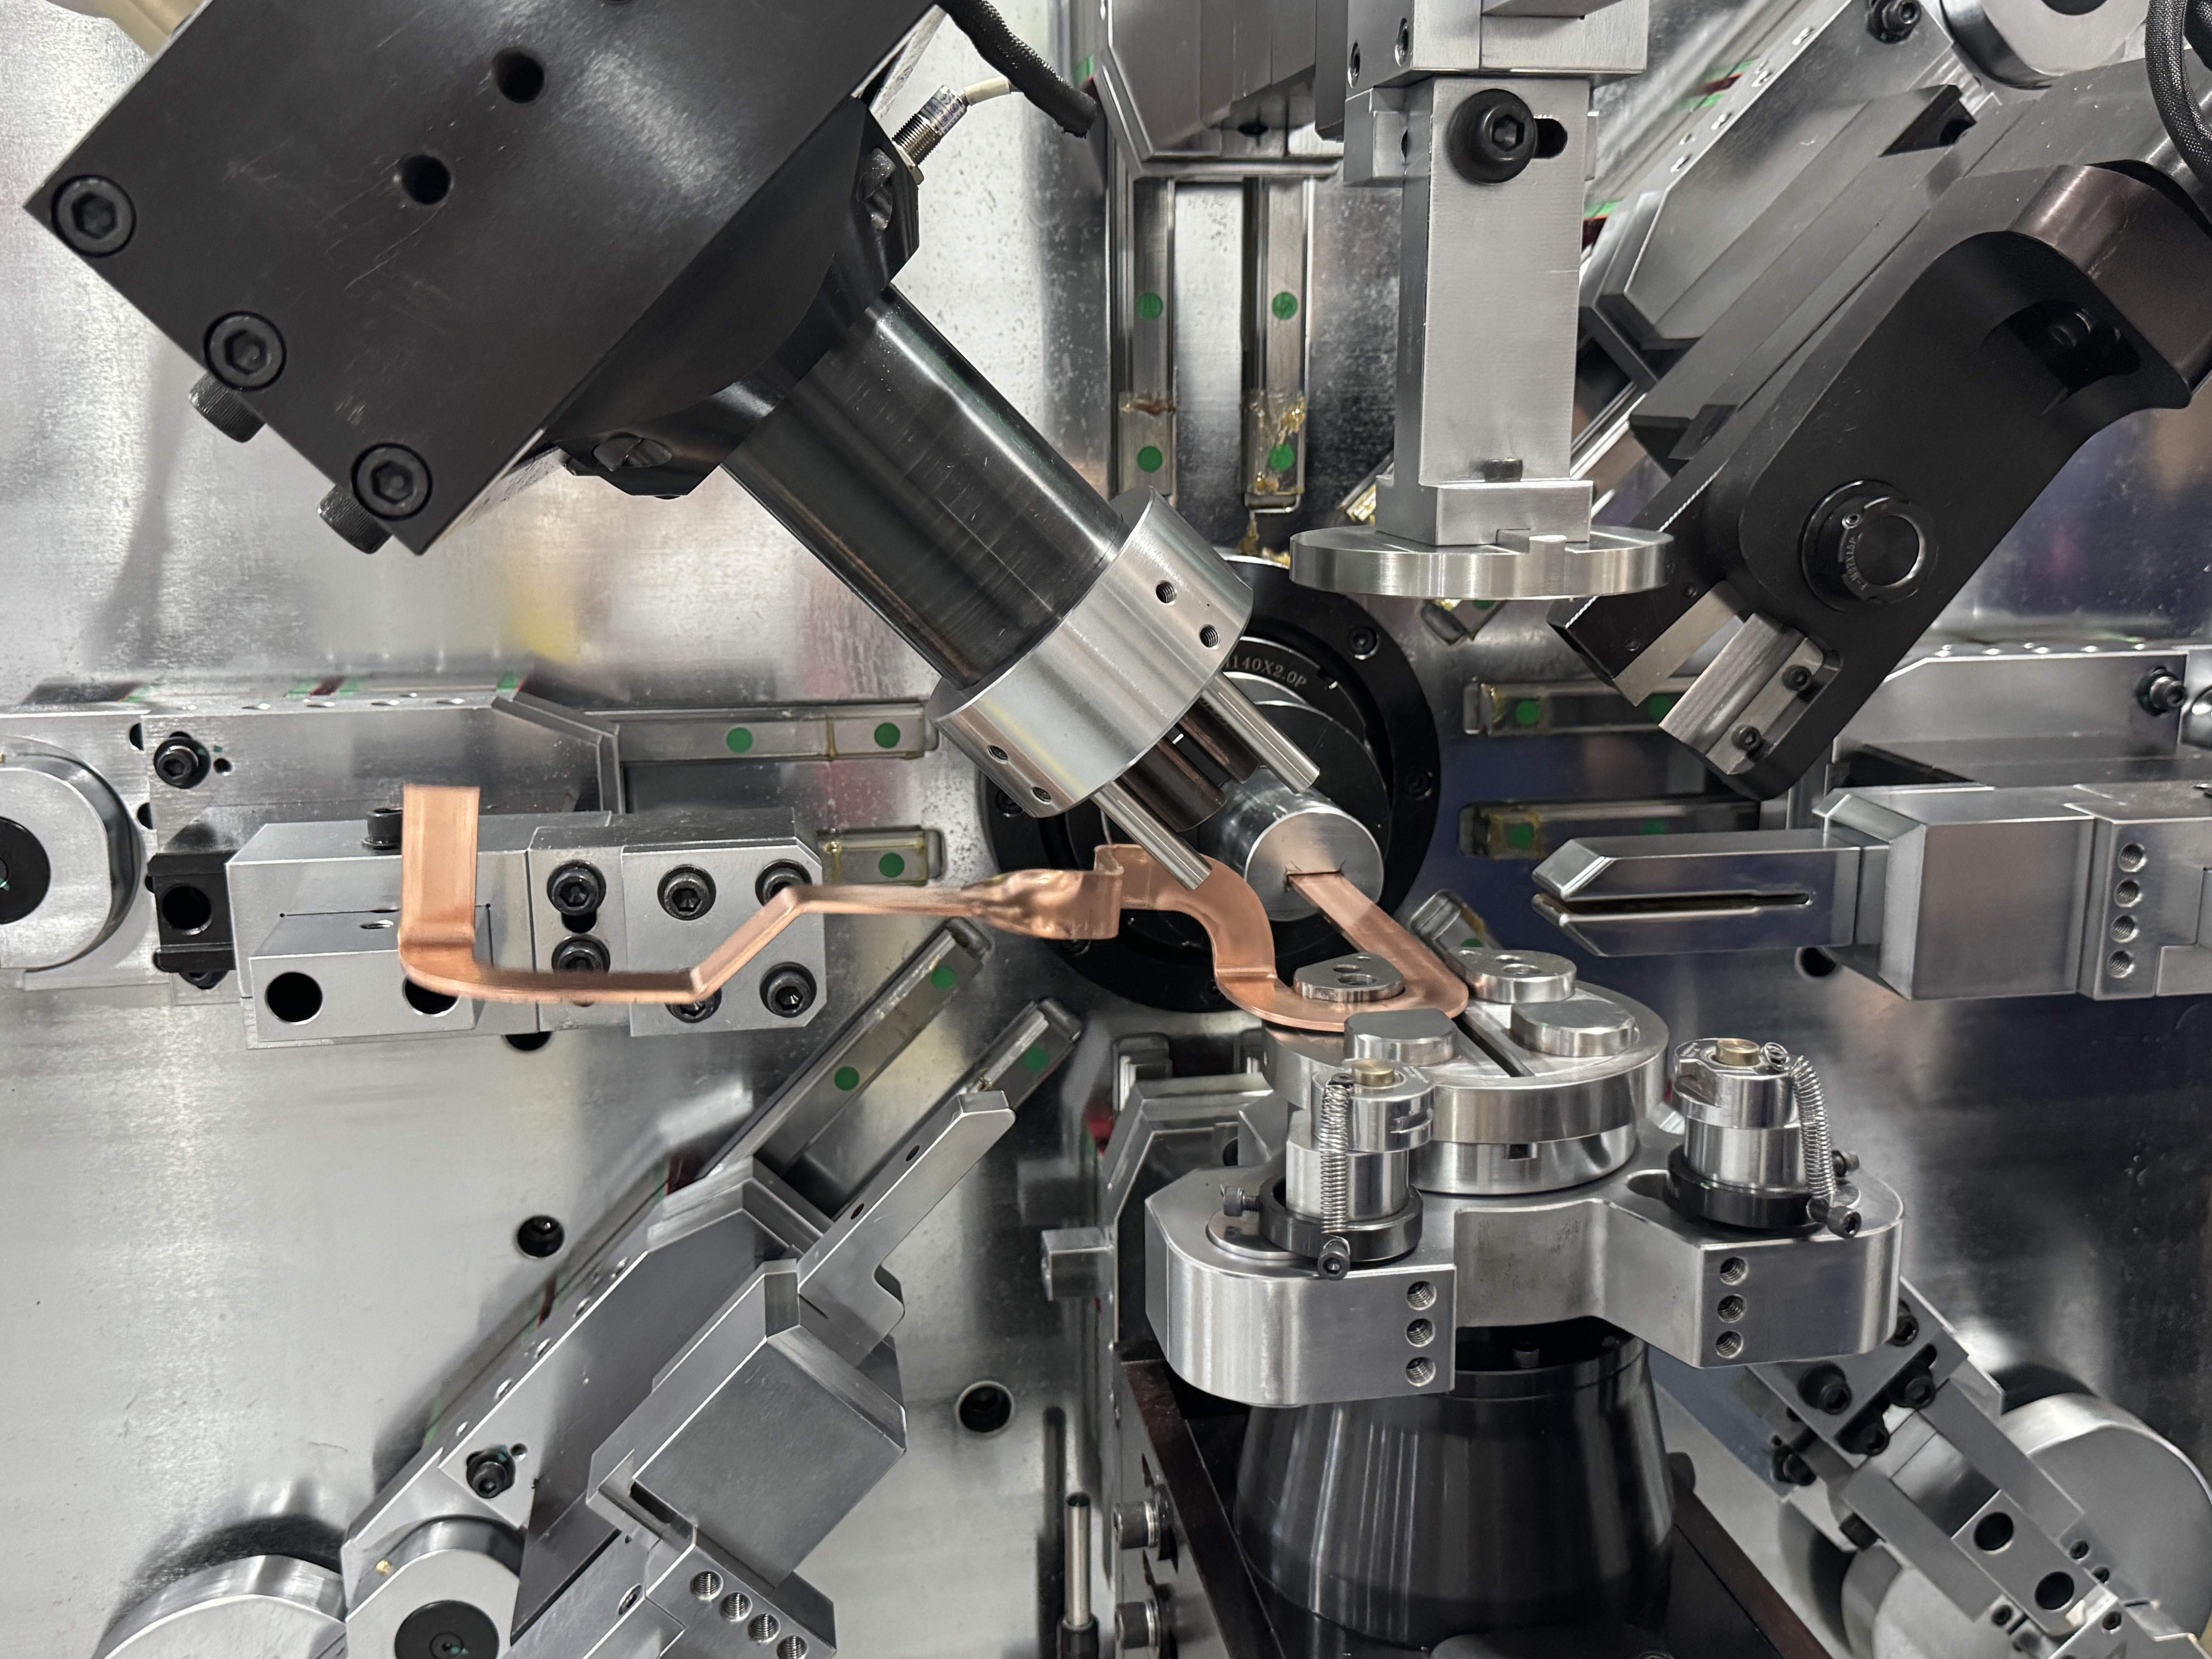
Ce qui arrive à la tête de courbure n’est plus une crosse plate
C’est là que la plupart des designs de lignes s’effondrent. La barre atteignant la station huit porte déjà des bornes soudées aux deux extrémités, une surface nettoyée au plasma et un code laser. La face de serrage n’est plus un support rectangulaire propre — c’est une bille de soudure, une racine terminale, une transition pelante.
Une poignée à contact ponctuel glisse sur cette géométrie et écrase la soudure. L’alimentation par bande à chenilles mérite ici sa place au-delà de la protection du revêtement : elle répartit la force de serrage sur toute la face de la barre et des échelons autour de la soudure et de la borne. LeMachine à plier la barre omnibusÀ la station huit, il est impossible de faire rouler une barre soudée sur une prise pincée.
La courbure corrective est une station, pas un établi de retravail
Sur une barre de 2,4 m, la dérive angulaire accumulée sur sept stations en amont apparaît au virage. Une station de trim dédiée le règle en environ deux secondes : mesure, pousse, relâche. Sans cette station, une barre décalée quitte la ligne, rejoint une palette et attend un installateur. Le flux continu s’arrête là.
D’où viennent les 75 à 85 secondes
Regardez les stations individuellement : redresser 30 s, poinçonner 40 s, souder 50 s, plier 75 s. Faites ces quatre en séquence et vous êtes déjà à 195 s. La cellule atteint 75–85 s car les cycles se chevauchent — la station neuf se prépare tandis que la station huit est encore en formation.
Le prix du chevauchement : la station la plus lente fixe le rythme. Sur cette ligne, la station la plus lente est le virage. Cela fait de la beuverie une décision de capacité, pas un achat de commodité. Un pliage plus lent que le soudeur gaspille le soudeur ; Un maître bien plus rapide que les autres gaspille du capital.
Le plancher de précision doit aussi tenir : ±0,2° de répétition sur des virages de 90°, ± 0,1 mm d’erreur d’alimentation à 300 mm, et un passage en chargement de 100 000 cycles avant toute machine à sortir. Sur une cellule produisant des centaines de barres par jour, une seule machine instable annule le nettoyage et le soudage effectués dans les six stations précédentes.
Quand une machine bat dix-neuf
Une ligne intégrée n’est pas une réponse universelle. Cela fonctionne quand une ou deux familles de bar fonctionnent à fort volume, semaine après semaine. Élargissez la gamme de produits ou réduisez la taille du lot, et la charge de changement sur dix-neuf stations absorbe le gain de rendement.
| Point de décision | Ajustements de ligne | Adaptations autonomes |
| Volume hebdomadaire | Des milliers de bars, une seule famille | Des dizaines à des centaines, volatile |
| Gamme de produits | Une ou deux familles, sections étroites | De nombreuses familles, animées par l’ordre |
| Types de revêtement | Un ou deux (PA12, mica) | Commutation fréquente |
| Soudure | Soudage interne à bornes, grand volume | Externalisé ou manuel |
| Surface au sol | 350 m² continus | Investissement serré et progressif |
La route autonome ressemble à ceci : une seule 16 axesMachine à plier la barre omnibuscomme le TP-DL-45-6E, de 12,0 à 45,0 mm de large sur 2,0 à 6,0 mm d’épaisseur, avec une alimentation à chenilles et une unité de redressement, un opérateur faisant fonctionner deux machines. Là où le cuivre et l’aluminium se mélangent et les revêtements changent fréquemment, le 13 axesMachine à plier la barre omnibusLe BL-TP-50-7E couvre le cuivre de 15 à 45 mm à 1,0 à 7,0 mm et l’aluminium de 15 à 50 mm à 1,0 à 8,0 mm, avec réglage de pression au lieu de changements de roues.
Le phasage fonctionne mieux : commencez par redresser, découper et plier, puis ajouter le décollement, le poinçonnage et la soudure une fois que le volume les justifie. C’est moins cher qu’une cellule complète fonctionnant à moitié charge.
Ce dont j’ai besoin avant de dessiner une mise en page
- Dessins de barres : section, largeur, épaisseur, longueur développée, nombre de courbes
- Volume hebdomadaire et schéma de décalage par famille de barres
- Revêtement : cuivre nu, PA12, PVC-mica, aluminium
- Spécifications terminales et processus de soudure : ultrasons, laser, TIG
- Plancher disponible, longueur par largeur, espacement des colonnes, hauteur de la grue
- Temps de cycle cible, et si la sortie alimente l’ensemble pack ou le dispositif de commutation
- Équipements existants qui doivent être absorbés dans la cellule
Avec ces sept articles, je peux retourner une table à vélos station par station et un plan d’étage, pas un e-mail « oui, nous pouvons ».
Si votre volume n’a pas atteint le seuil de ligne, ne forcez pas. Envoyez d’abord les dessins et le comptage hebdomadaire — nous vérifierons si un seulMachine à plier la barre omnibusSupporte la charge. Si c’est le cas, achète une machine. Si ce n’est pas le cas, nous parlons duLigne de production de barres omnibuset construisent leCellule de fabrication de barres omnibus NEVAutour de vos familles de bar, pas autour d’un catalogue. BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.


