


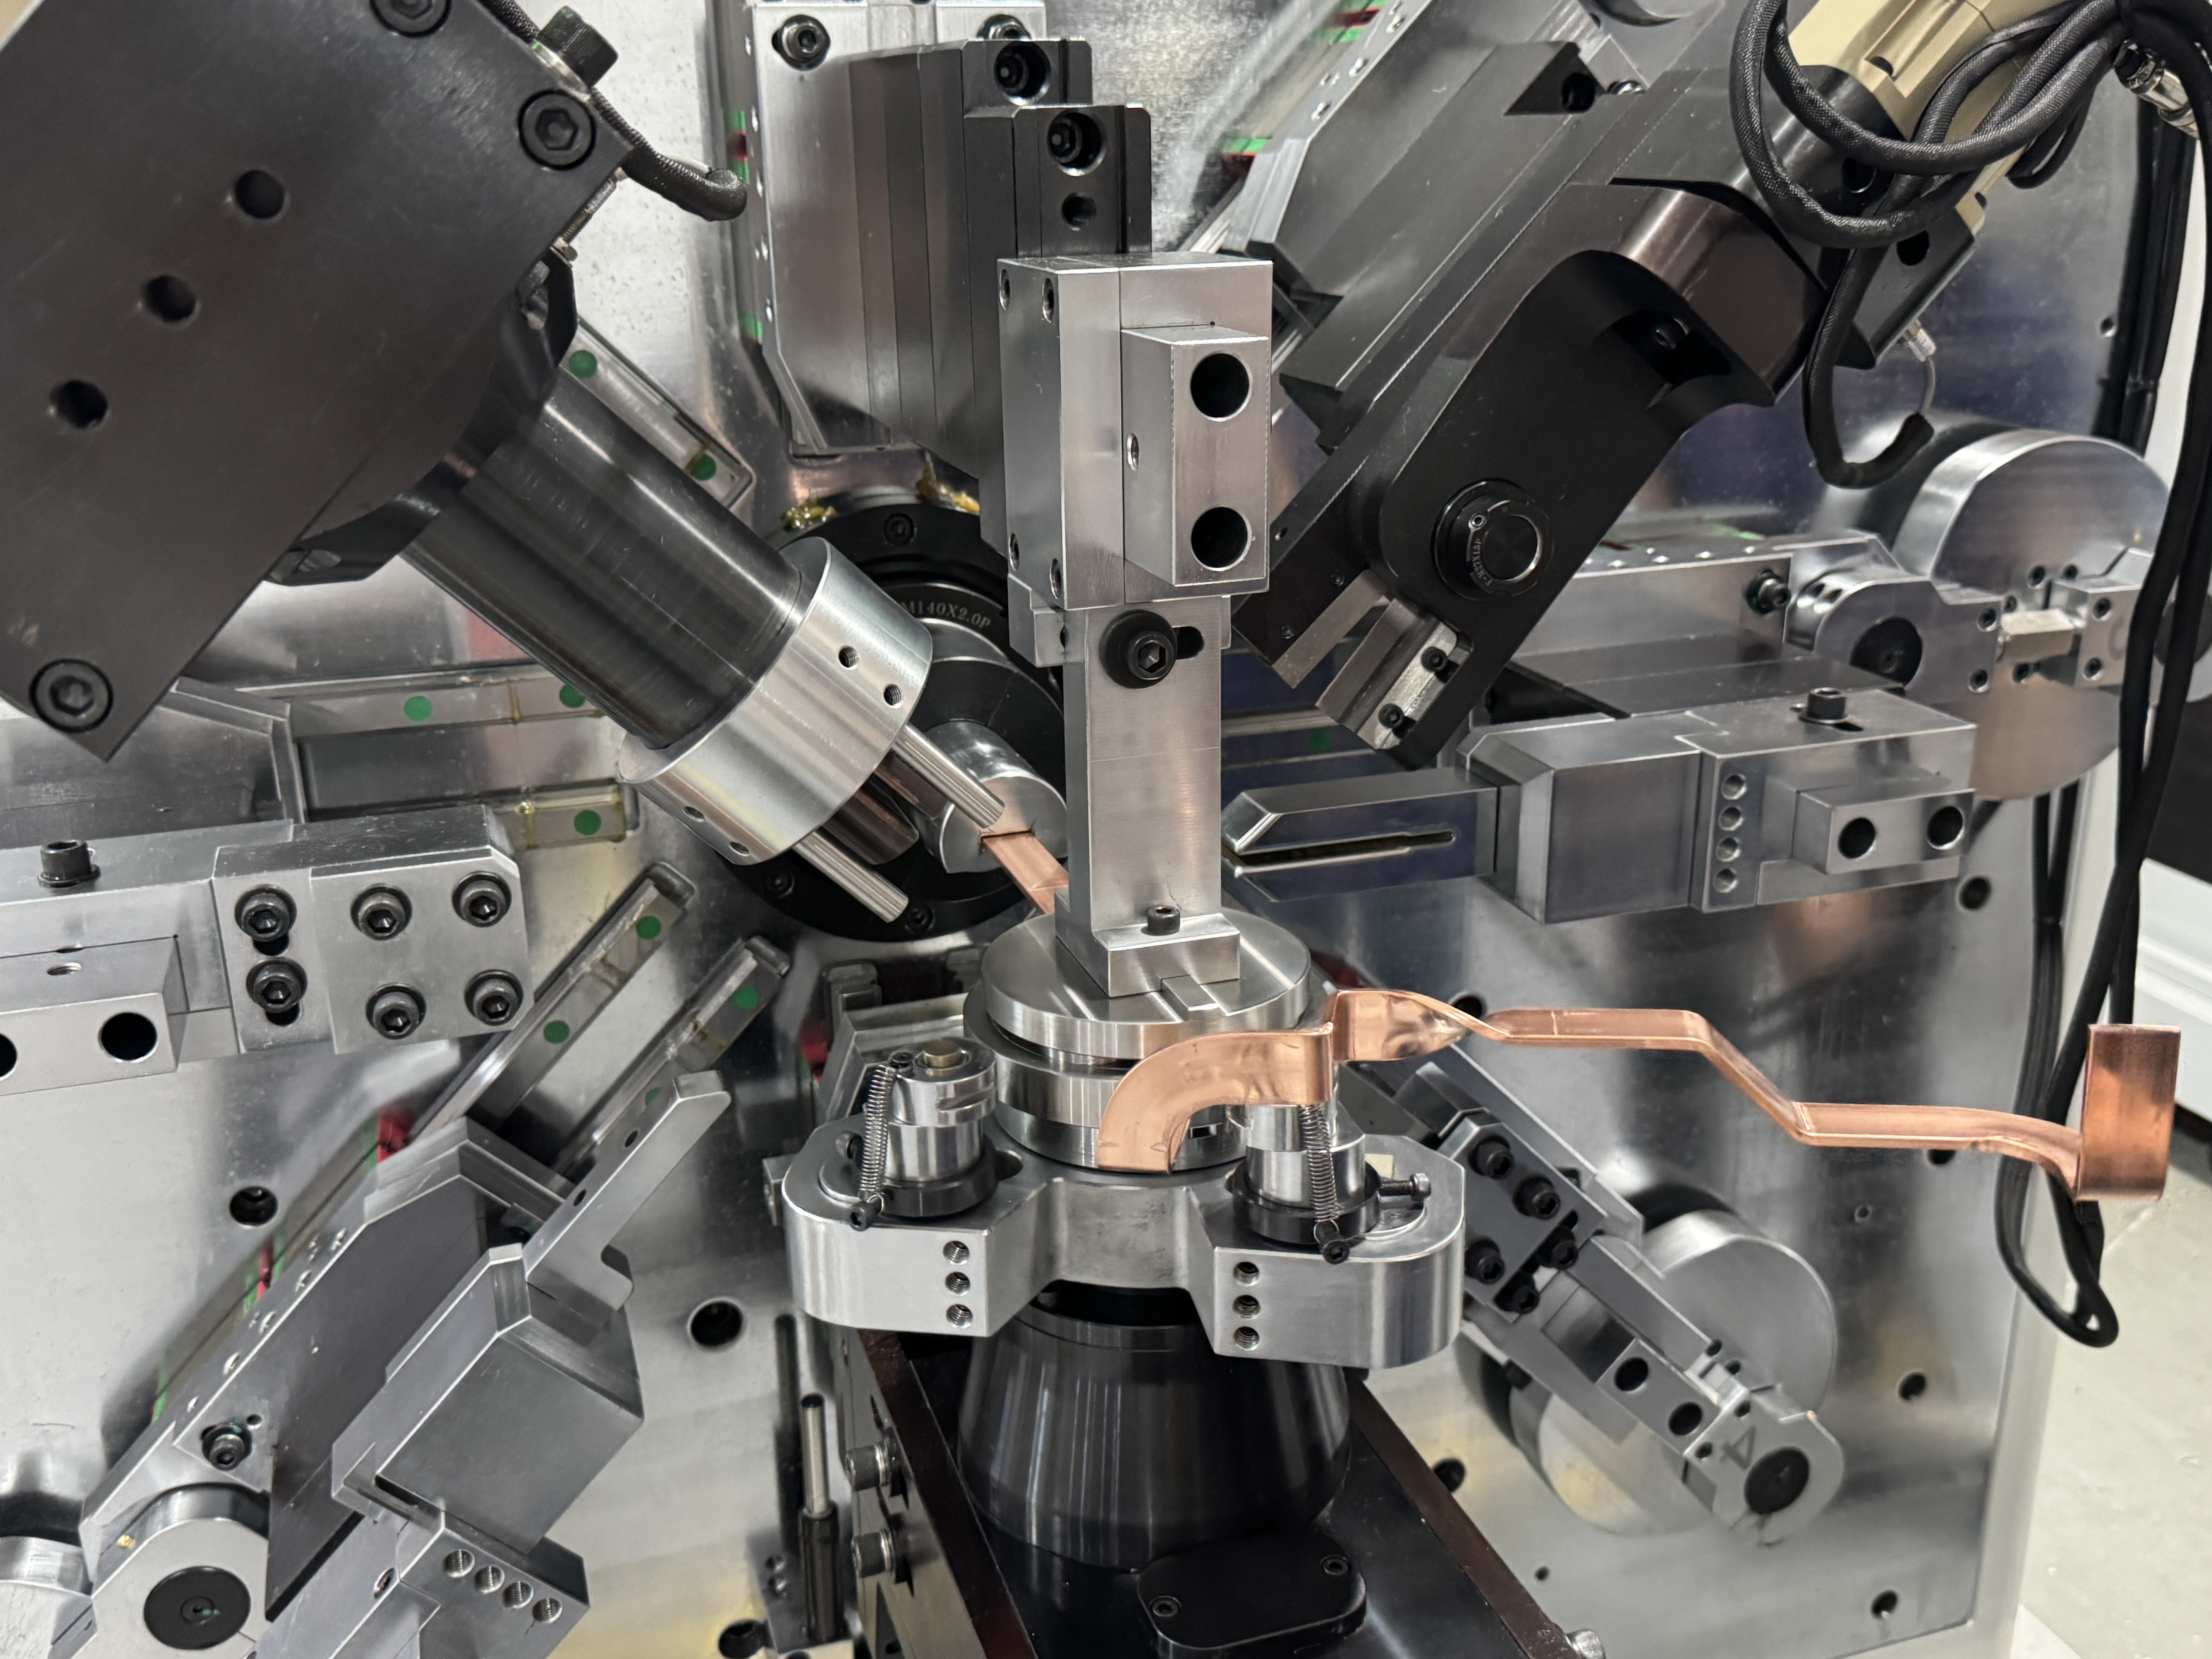
Tu programmes à 90 degrés. La barre se détache de la machine à 92. Personne ne toucha à rien — le policier se recula simplement partiellement. Chaque atelier qui fabrique du cuivre plat remplit ce problème la première semaine, et la solution n’est ni un cylindre plus lourd ni une nouvelle puce. Sur un modèle moderneMachine à plier la barre omnibus, le rebond est une variable programmée, de la même manière que la longueur d’avance et le rayon intérieur. Voici comment nous déduisons les valeurs de compensation sur les planchers de production — et comment nous les conservons.
L’origine de la reprise
La courbure déforme plastiquement le rayon intérieur de la barre, mais les couches extérieures restent élastiques. Relâche la pression, et ces couches élastiques tirent la barre à moitié vers la plaque. La récupération n’est pas aléatoire —Retour à ressort en cuivre barre omnibusCela dépend de trois variables enregistrées. Mettez-les sur papier etCompensation de l’angle de flexion de la barre omnibusdevient arithmétique plutôt que folklore.
Trois variables qui déterminent l’angle de récupération
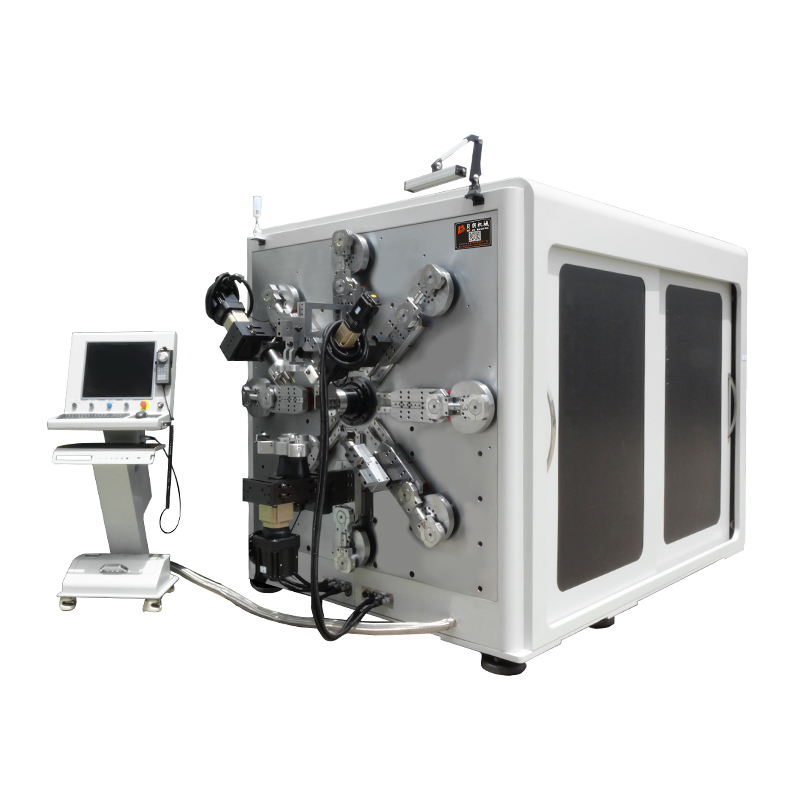
Sur un axe 16Machine à plier la barre omnibuscomme notre TP-DL-45-6E, la même barre peut laisser la tête de courbure avec des courbes plates, des courbes et des torsions verticales dans une même pièce. Chaque direction récupère différemment, donc la machine et le programme doivent les traiter séparément.

Tempérament
La barre souple recuite se récupère le moins et conserve les valeurs les plus stables entre les lots. La barre semi-dure — la condition commerciale la plus courante — se récupère nettement plus, et c’est là que se déroule la plupart des travaux de rémunération. La barre durement tirée se récupère le plus et varie selon le procédé du moulin, donc considérez chaque nouveau lot fournisseur comme non vérifié jusqu’à ce que la première courbe prouve le contraire.
Le matériel compte tout autant. Si vous utilisez du cuivre et de l’aluminium sur une seule machine — notre BL-TP-50-7E traite le cuivre 15–45 × 1–7 mm et l’aluminium 15–50 × 1–8 mm sur le même 13 axeMachine à plier la barre omnibus— conserver deux feuilles de dérivation distinctes. L’aluminium ne partage pas la courbe de récupération du cuivre, et une valeur copiée d’un programme sur le cuivre sera manquée.
Épaisseur
Une barre plus épaisse se récupère plus en degrés absolus et de façon moins prévisible, car la zone de déformation est plus profonde. Une barre de 3 mm et une barre de 6 mm pliées selon la même géométrie ne partageront pas de valeur de compensation, même dans le même trempage. Les changements d’épaisseur sont la cause la plus fréquente du « même programme qui fonctionnait ».
Direction de la courbe
C’est ce que les ateliers variables oublient. Les courbes plates sur la large face se récupèrent le moins. Les courbes verticales à travers cette dimension épaisse se récupèrent de façon mesurable. Les sections de torsion répartissent la déformation le long de la torsion et reprennent différemment. C’est pourquoi nos cibles de précision diffèrent selon la direction : les courbes plates tiennent ±0,1°, les courbes verticales ±0,2°. Programmer une seule valeur de compensation pour les deux directions est la cause principale la plus courante des rejets d’angle sur les pièces à géométrie mixte.
Feuille de rémunération : que consigner
| Variable | Quels changements | Que faire enregistrer |
| Tempérage (doux / demi-dur / dur à l’épreuve) | La récupération grandit avec la dureté ; Le moulin dur varie selon le moulin | Valeur au niveau du lot ; Vérification du premier article sur chaque nouveau lot |
| Épaisseur | Plus de degrés de récupération sont élevés, moins linéaires, à mesure que la barre s’épaissit | Une valeur par épaisseur, pas par famille de parties |
| Direction de la courbe | Le plat se récupère le moins (±0,1°), le vertical plus (±0,2°), le séparé par torsion | Valeurs séparées pour le plat et le vertical sur la même partie |
| Matériau (cuivre vs aluminium) | Des courbes de récupération complètement différentes | Feuille de dérivation séparée par matériau |
Dériver la valeur en quatre courbes
Sur un nouveau matériau et une nouvelle géométrie, la dérivation est courte :
- Pliez une pièce d’essai à l’angle nominal et mesurez le résultat réel.
- La différence réside dans le ressort pour cette combinaison — enregistrez-la contre le matériau, l’épaisseur et la direction.
- Entrez la surflexion comme compensation du programme et exécutez la seconde pièce.
- Vérifiez. Si la deuxième pièce se trouve dans votre bande d’acceptation, la valeur est maintenue. Sinon, faites un compromis une fois — la courbe de récupération du cuivre est presque linéaire dans cette fourchette.
Quatre virages, pas quarante. Les ateliers qui compensent par le ressenti retrouvent les mêmes valeurs à chaque changement de matériau, et blâment la machine pour l’incohérence.
Conserver la valeur dans la production
La récupération s’éloigne pour des raisons qui n’ont rien à voir avec le programme : température de la barre après un après-midi chaud d’entrepôt, variation de dureté de beaucoup à lot, usure des outillages sur plusieurs mois. Deux habitudes maintiennent le processus honnête. Premier article à chaque lot, mesuré avec un manomètre — dix secondes de mesure contre un bac de retravail. Et la vérification en boucle fermée : chaqueMachine à plier la barre omnibusWe Ship exécute une charge d’endurance de 100 000 cycles avant la livraison, avec une répétabilité d’angle vérifiée à ±0,2° à 90°, donc la dérive sur votre sol apparaît comme une alarme de tolérance au lieu d’une palette finie de pièces défectueuses.
Envoie-nous la fiche de matériaux, récupère les valeurs
Le rebond à ressort de la barre omnibus en cuivre fait peur dans les manuels scolaires. Sur le plancher, il se réduit à trois variables enregistrées et une dérivation en quatre courbes, et tout opérateur entraîné conserve les angles une fois que les enregistrements sont à jour. Si vous souhaitez une feuille de compensation initiale pour vos matériaux réels, envoyez à BELAN vos spécifications de barre et vos plans de pièces — nous exécuterons la dérivation sur notreMachine à plier la barre omnibusTapisser et retourner les valeurs avec des pièces de test tordues et mesurées de votre propre matériau. Pour la sélection du modèle, un test de courbure ou une revue de la disposition des cellules, contactez notre équipe d’ingénierie.
BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.

