


Un devis pour une machine à plier à fil est souvent plus long que ce que les acheteurs attendent : station de cap, unité de perforation, alimenteur à double tête, déchargement robot, table de collecte — chaque ligne a un prix. Après des années à construire ces machines, notre règle est simple : les options sur unMachine CNC à plier des filsne concernent pas un niveau de configuration supérieur. Ils concernent la question de savoir si la structure correspond à votre pièce. Longueur de pièce, symétrie gauche-droite, et si la fin doit être entitleée — une fois ces trois réponses sur la table, la structure de la machine est essentiellement décidée.
Il n’existe pas d’échelle « haute configuration »
Les acheteurs aiment classer les machines petites, moyennes, grandes et supposer que la plus chère est meilleure. Les courbeurs de fil ne se fendent pas de cette façon. La même structure de pliage à bras rotatif, avec une gamme de câbles plus large et une station de tête ajoutée, dessert une famille de composants complètement différente. Faites l’autre chose et ça marche aussi : une machine plus grande formant des pièces courtes et petites ne battra pas une plus petite en termes de flexibilité. Donc, quand vous lisez leOptions de machines CNC pour plier des filsSur un devis, ne comptez pas les lignes — demandez pour quelles pièces ces options sont conçues.
DT51400 et 6800 : Une structure, deux emplois
Même structure, portée et cap de fil différents
Les deux machines partagent la même structure de courbure à bras rotatif. Seules deux choses diffèrent : la plage de diamètre du fil et la station de tête ajoutée sur le DT51400. Le BL-3D-DT51400 couvre des fils de Φ6,0 à 14,0 mm (résistance à la traction ≤500 N), 8 axes, 72,1 kW, 15 500 kg. Le BL-3D-6800 couvre le fil souple Φ3,0–8,0 mm et le fil dur Φ3,0–6,0 mm, 6 axes, 12,2 kW, 3 000 kg. C’est un partage entre fils épais et fils fins, pas un partage standard contre premium.
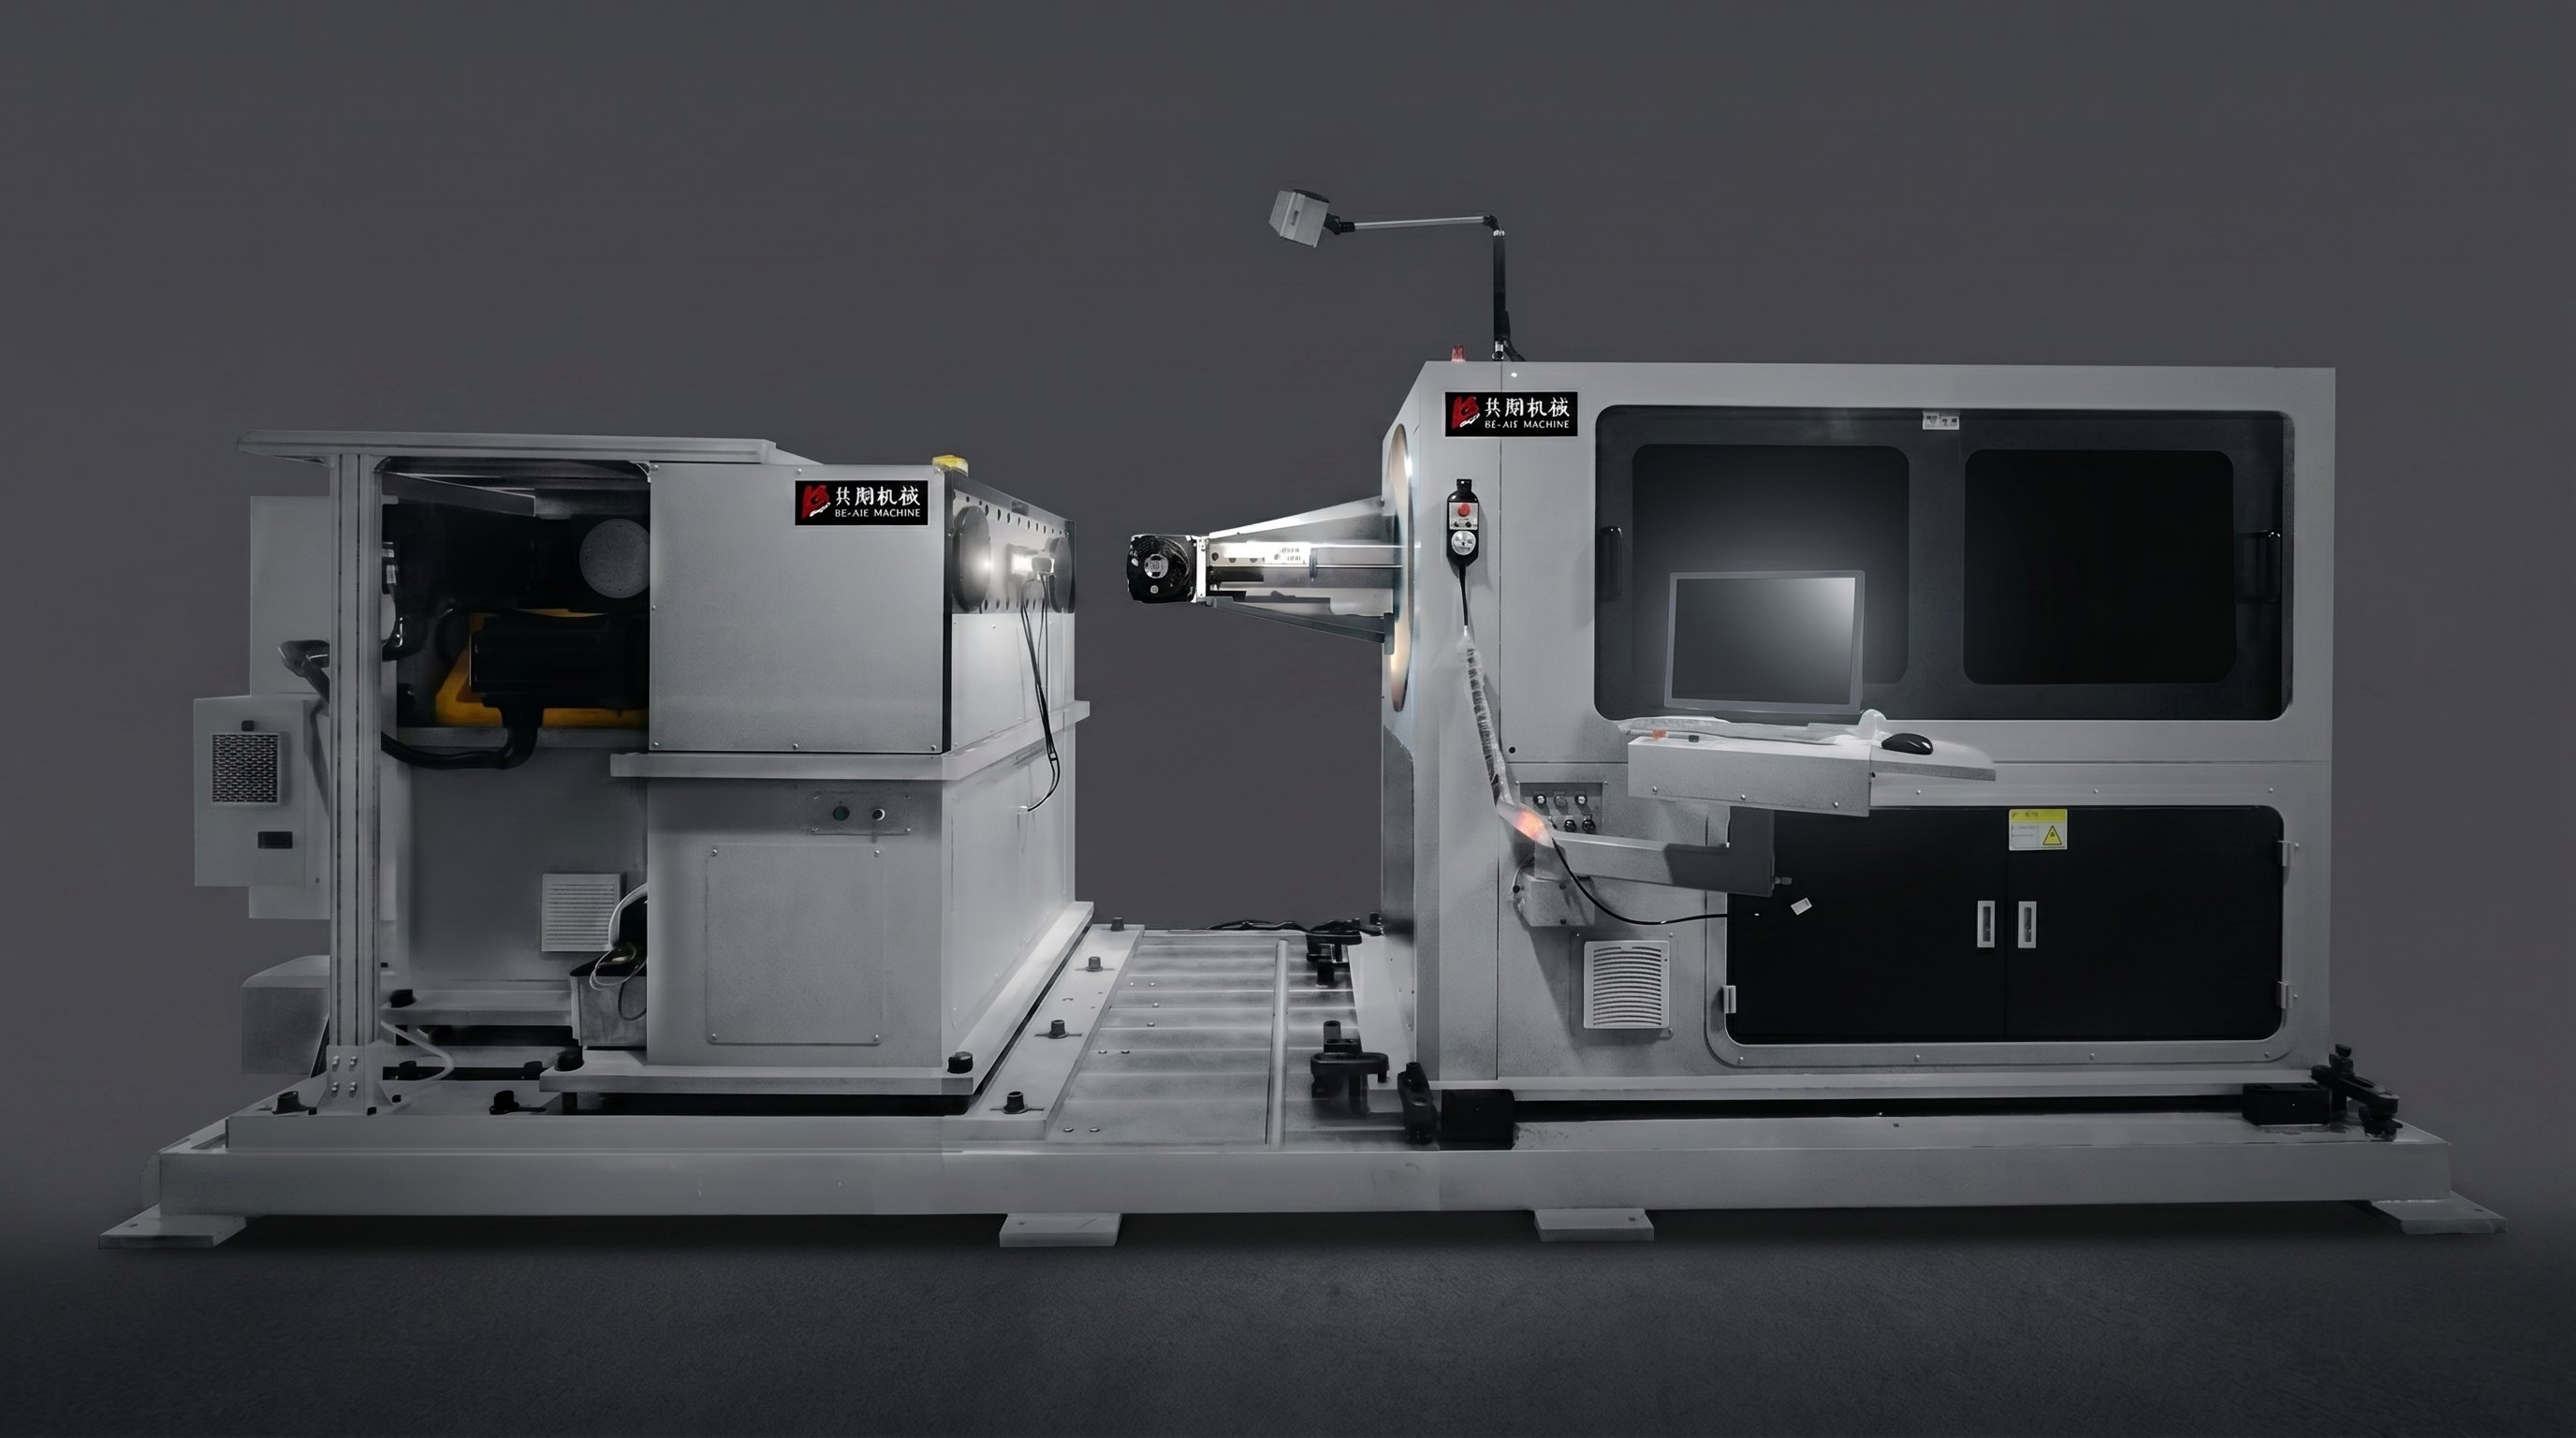
La station de DT51400 de direction : supports pour les tuyaux d’échappement
Cette machine intégrée de cablée et de courbure existe pour des pièces comme les supports d’échappement automobiles : une extrémité est enfoncée à froid dans un crochet ou une boule, puis la tige est pliée pour donner la forme. La voie traditionnelle consiste en le pressage et le pliage sur deux machines, avec deux configurations et un transfert manuel entre les deux. DT51400 s’intègre à la direction dans le pliant lui-même — une bobine de fil entre, la tête et la courbure sortent en une seule passe. Contre la voie de pressage, le cycle est plus court, personne ne transporte les pièces entre les stations, rien n’est reclampé, et un opérateur peut couvrir plusieurs machines à la fois.

La station de tête peut également être désactivée, et la machine fonctionne comme une courbure simple — une machine couvrant deux processus. C’est ce que vaut réellement le design intégré : un processus de moins, pas une rangée supplémentaire sur la fiche technique.
Là où la 6800 gagne : pièces courtes
La résistance du 6800 est de pièces courtes : 6 axes, course de courbure de 520 mm, précision d’alimentation 300 mm ±0,1 mm, précision d’angle de 90° ±0,2°. Des pièces courtes signifient une envergure courte sans support, une bonne rigidité, une précision et une stabilité faciles à maintenir ; Un changement rapide convient aux travaux à fort mix et faible volume. Notre projet FORVIA fonctionne précisément sur cette classe. Poser une questionMachine CNC à plier des filsComme le 6800, façonner des tiges plus longues qu’un mètre est possible — mais cela gaspille la flexibilité et la marge de précision pour lesquelles il a été acheté.
15600 : Construit pour les tiges de châssis des sièges arrière
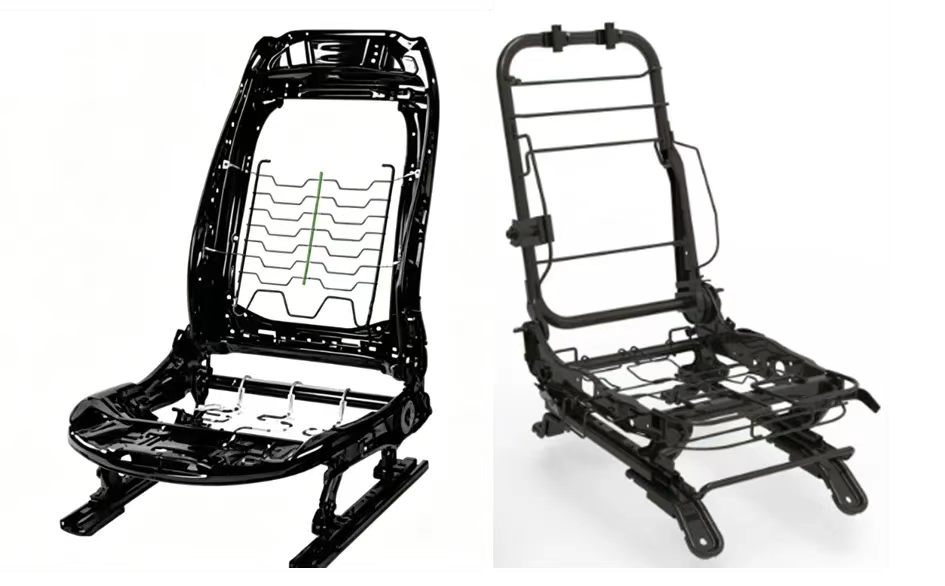
Les cadres des sièges arrière sont un travail différent de celui des sièges avant. Les tiges sont plus longues — généralement d’un peu plus d’un mètre à plus de deux — et la plupart sont en paires symétriques gauche-droite. Ces deux faits déterminent la forme de la machine.
LeMachine CNC à plier des filsLe BL-2T-15600 est une structure à double tête : 15 axes contrôlés, fil dur Φ3,0–4,5 mm, fil souple Φ3,0–6,0 mm, 26,9 kW, longueur de traitement maximale 2000 mm, distance centrale minimale à double tête 120 mm, 5 000 kg. Les deux extrémités se forment en même temps, donc une tige symétrique se termine en un cycle — près de la moitié du temps, et aucune alimentation plus rapide sur une machine à tête unique ne repousse ce temps.

La précision compte encore plus que le rythme. Sur une machine à tête simple, une tige d’un à deux mètres reste suspendue sans support sur la majeure partie de sa longueur en se pliant : le poids propre plus la réaction de courbure attire la déviation, la vibration et la torsion dans la pièce, et les angles ainsi que la planisite dérivent — plus la tige est longue, plus elle devient difficile. La double tête serre et forme les deux extrémités en même temps, réduisant au minimum la portée non soutenue. Ce n’est pas un argument d’efficacité ; Il décide si les parties longues restent cohérentes.
L’inverse est également vrai. De petites pièces avec une formation dense au centre et presque aucune action aux extrémités ne conviennent pas à deux têtes — les deux têtes se gênent mutuellement et la programmation devient compliquée. Ces pièces devraient être sur une machine à tête unique.
Trois familles composées, trois structures
| Modèle | Structure | Gamme de fils | Parties typiques | Pourquoi il gagne | Pas pour |
| BL-3D-DT51400 | Courbure à bras rotatif + cap intégré (8 axes, 72,1 kW, 15 500 kg) | Φ6,0–14,0 mm (≤500 N) | Supports de tuyaux d’échappement (cap + courbe) | Cap et courbe en un seul passage ; remplace le pressing + la courbe, moins de travail, cycle plus court ; Fonctionne aussi comme une simple maîtresse | Petites pièces à fil fin qui n’utilisent jamais la plage de 14 mm |
| BL-3D-6800 | Flexion à bras rotatif (6 axes, 12,2 kW, 3 000 kg) | Φ3.0–8.0 souple / dur Φ3.0–6,0 mm | Parties courtes, mélange élevé, faible volume | Envergure courte sans support, haute précision et stabilité, passage flexible | Tiges de plus de 1 m — sans support, lentes |
| BL-2T-15600 | Formage synchronisé à double tête (15 axes, 26,9 kW, 5 000 kg) | Dur Φ3.0–4.5 / Φ3.0–6.0 mm doux | Tiges symétriques du cadre des sièges arrière (1–2 m+) | Les deux extrémités se forment en même temps, presque à la moitié du cycle, les longues tiges ne pendent jamais sans support | Petites parties avec une formation dense au milieu du corps |
Envoie le dessin, on fait correspondre la machine
Si vous tenez un dessin et ne savez pas s’il nécessite un en-tête intégré, à double tête ou un formage standard à tête unique, envoyez le dessin et votre volume annuel — nous associerons la machine à la pièce au lieu de remplir la liste d’options. La logique derrière chaqueMachine CNC à plier des filsL’option est une seule ligne : faire correspondre la pièce en premier. BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.


