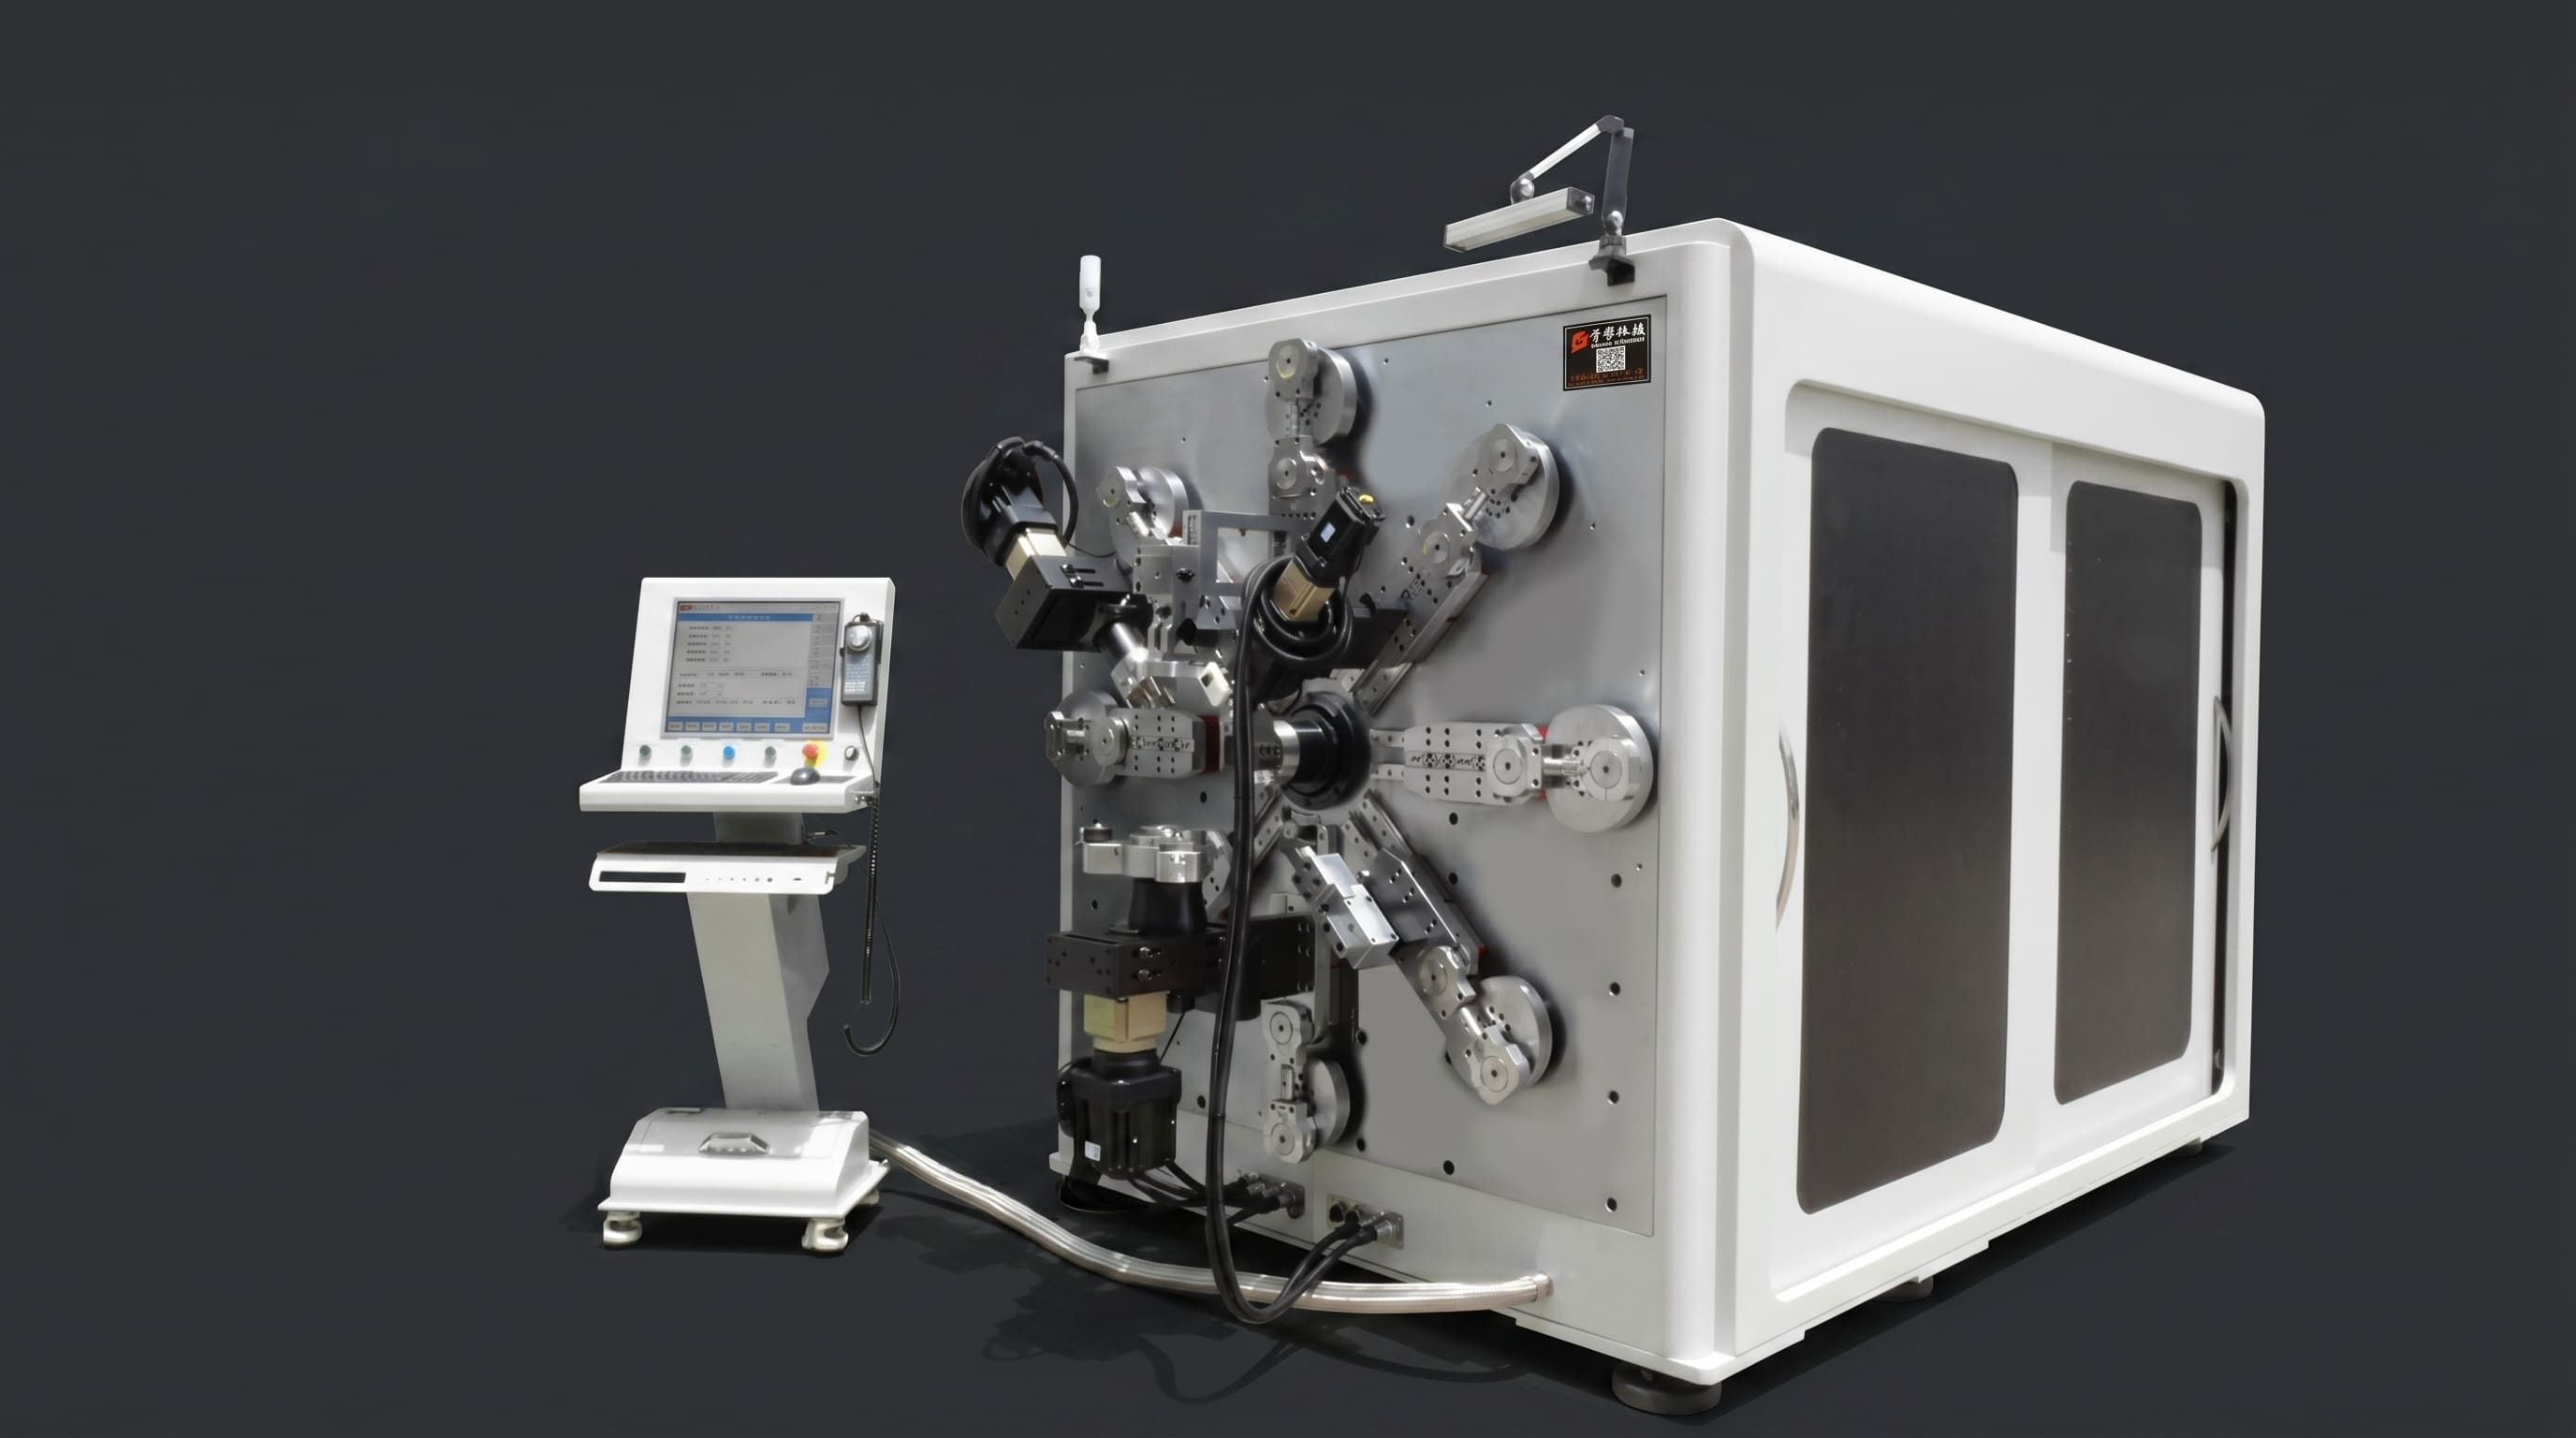
Client indien de bus bus automobiles reçoit une formation en exploitation en usine : BL-TP-45-6EMachine à plier les barres omnibusCas de demande
Aperçu du projet
Une équipe technique d’un fabricant indien bien connu de systèmes conducteurs de barres conductrices automobiles a visité l’usine BELAN Automation. Ciblant les besoins locaux de production, les techniciens ont appris des compétences complètes, notammentMachine de pliage à barres omnibusl’exploitation, la programmation CNC, la mise en service des pièces et la maintenance de routine des équipements.
Selon les caractéristiques spécifiques à chaque client, les dimensions de la barre omnibus et les paramètres de déplacement de formage, notre équipe d’ingénierie a configuré le BL-TP-45-6EMachine de pliage à barres omnibuset a lancé un programme de formation systématique personnalisé de 12 jours.
Au lieu d’une simple démonstration de machines, la formation progressive couvre les codes de sécurité, l’installation de matières premières, le montage de la fraise, le redressement de barres, le montage CNC, le débogage des pièces, la production indépendante en vrac et l’entretien des équipements, aidant les opérateurs indiens à acquérir une compétence opérationnelle complète pour laMachine de pliage à barres omnibus.
Pourquoi un système de barres omnibus automobile a besoin d’un professionnelMachine à plier les barres omnibus
Les barres conductrices automobiles existent en structures diversifiées et en normes de formage complexes. Comparé au traitement manuel, le CNC contrôléMachine de pliage à barres omnibusPropose des flux de travail de fabrication standardisés et un ajustement flexible des programmes pour différentes pièces.
Les fabricants doivent prendre en compte ces facteurs clés lors du choix de l’équipement :
- Plage d’épaisseur et de largeur des barres de cuivre traitées
- Flexion de la structure et course de formage des pièces finies
- Mode de contrôle d’action pour le mouvement de courbure
- Accès à l’édition et à la modification pour les programmes CNC
- Performance de traitement synchrone multi-axes
- Efficacité de commutation rapide entre différents produits
- Stabilité opérationnelle pour une production de masse à long terme
- Seuil de compétence pour les opérateurs sur site
Par conséquent, l’acheteur indien visait à acquérir une solution de fabrication complète plutôt qu’à simplement acheter une solution autonomeMachine de pliage à barres omnibus. Une formation sur mesure sur site permet aux techniciens locaux de maîtriser le fonctionnement des machines et le débogage des paramètres.
Principaux paramètres techniques du BL-TP-45-6EMachine à plier les barres omnibus
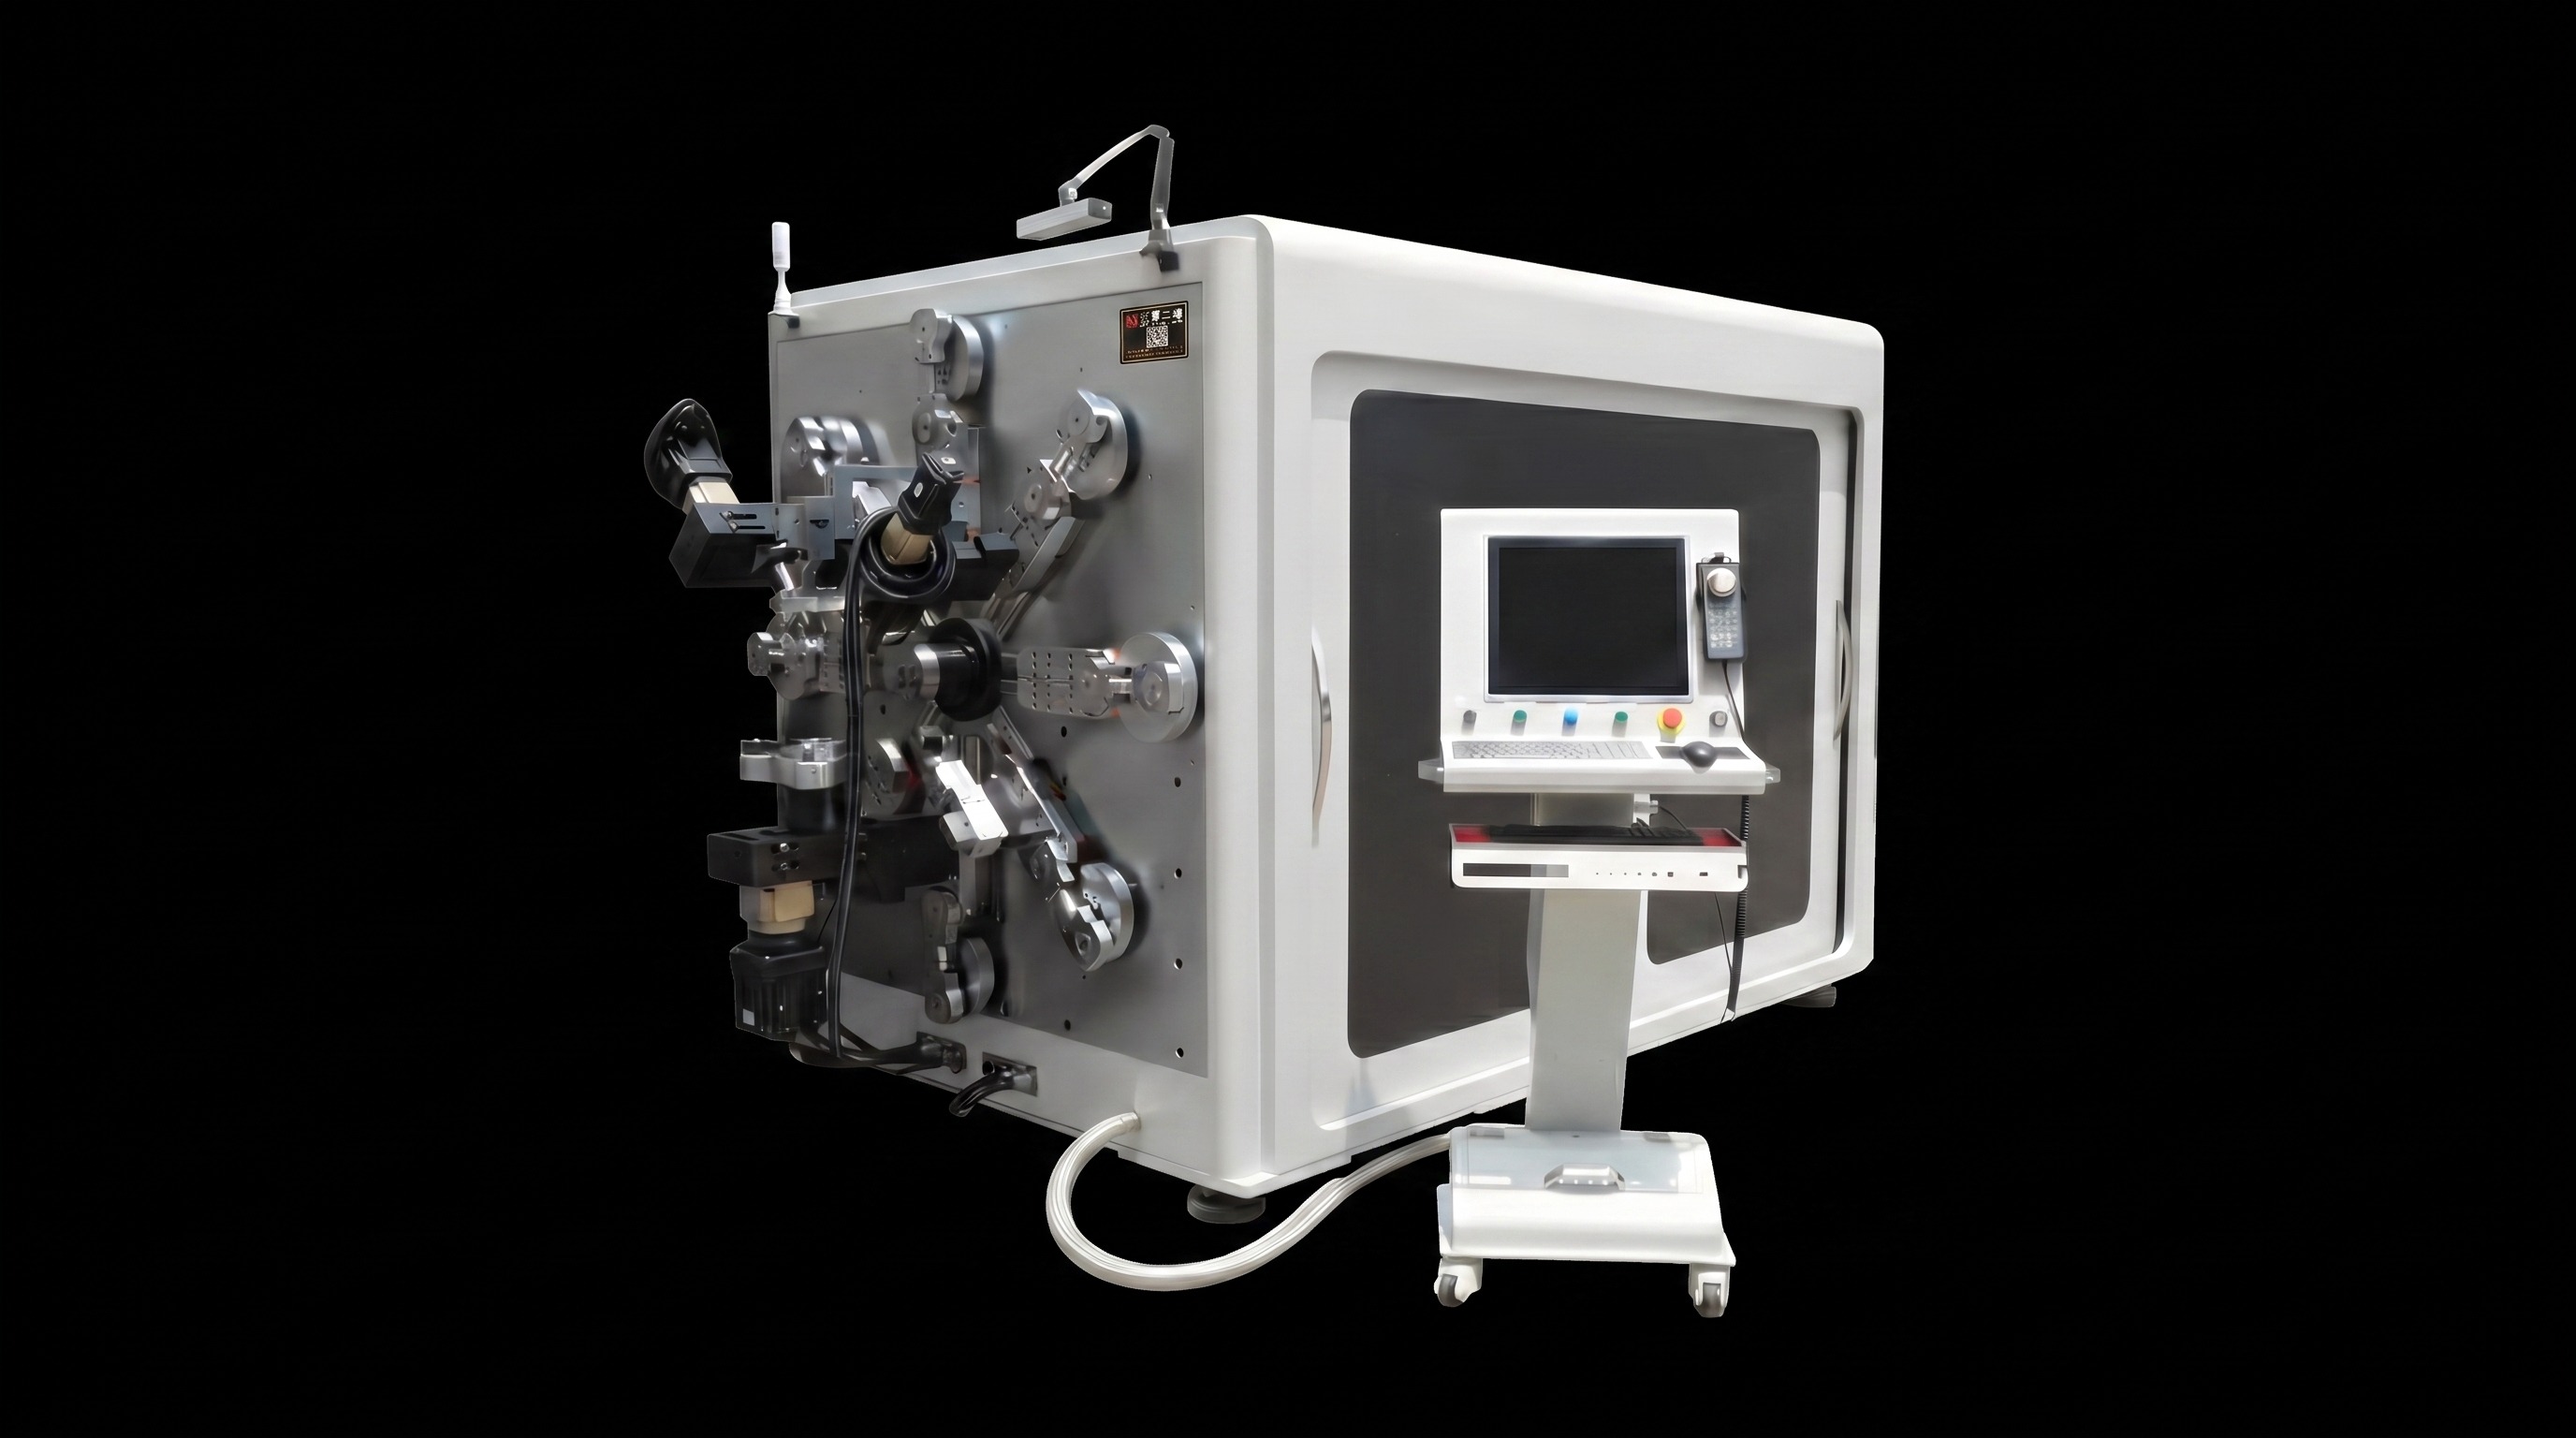
LeBL-TP-45-6EMachine de pliage à barres omnibusest conçu pour le formage automatisé de barres conductrices en cuivre et en aluminium. Sa gamme d’usinage couvre une épaisseur de pièce de 1 à 6 mm et une largeur de 10 à 45 mm, soutenue par un système de contrôle synchrone à 13 axes, parfaitement adapté à la production automobile de barres de bus.
| Élément de paramètre | Spécification BL-TP-45-6E |
| Plage d’épaisseur de traitement | 1~6 mm |
| Plage de largeur de traitement | 10~45 mm |
| Grandeur sur l’axe contrôlé | 13 axes |
| Puissance totale des servos | 37,7 kW |
| Servomoteur d’alimentation | 4,5 kW |
| Servomoteur à tête rotative | 2,7 kW |
| Servomoteur d’enroulement | 2,0 kW × 1;4,5 kW × 1 |
| Servomoteur du bras manipulateur | 2,0 kW × 6,5,5 kW × 2 |
| Moteur servo de coupe | 1,0 kW |
| Tension de fonctionnement | Triphasé 380 V (±20 V) |
| Poids net sur le système central | 6000 kg |
| Capacité de charge des supports matériaux | 1000 kg |
| Dimension de la machine (L×W×H) | 2800 × 2200 × 2100 mm |
| Espace au sol exigé | 6800 × 3500 mm |
Plusieurs axes servomoteurs exécutent des mouvements de formage coordonnés. Les opérateurs peuvent créer des programmes CNC exclusifs selon les plans et procédures de fabrication des barres automobilistes automobiles. Pour les acheteurs étrangers, la formation pratique détermine la performance de production à long terme de la Machine de pliage à barres omnibus.
12 joursMachine à plier les barres omnibusFormation : de l’exploitation de base à la production de masse indépendante
L’ensemble de la formation est divisé en quatre étapes progressives : connaissances de base, mise en service des pièces, fonctionnement autonome et dépannage des pannes. Les stagiaires pratiquent de vraies pièces conductrices automobiles tout au long du cours.
Jour 1 : Connexion au site et codes de sécurité opérationnels
Les leçons du premier jour couvrent les exigences de l’environnement d’installation, les spécifications de sécurité et l’introduction de la structure des machines. Les ingénieurs BELAN expliquent les assemblages de noyau, la logique opérationnelle, le flux de travail de démarrage-arrêt, les réglages d’arrêt d’urgence, les zones de sécurité et les listes de contrôle d’inspection avant le service BL-TP-45-6EMachine de pliage à barres omnibus. Des habitudes standardisées de fonctionnement sécurisé posent les bases des flux de traitement ultérieurs.
Jour 2 : Matériau brut, installation de la fraise et redressement de la barre
Les stagiaires commencent une pratique pratique sur le positionnement des pièces, le redressement des barres de cuivre, le montage de la fraise et l’inspection avant la production. Les ingénieurs insistent sur le fait que la précision du montage détermine directement la qualité du produit fini. Les techniciens indiens maîtrisent le flux complet de préparation du prétraitement pour leMachine de pliage à barres omnibus.
Jours 3-6 : Mise en service des barres automobilistes et programmation CNC
Cette phase de formation centrale utilise des échantillons de barres omnibus automobiles fournis par le client plutôt que des pièces d’essai standards. Les opérateurs apprennent la création de programmes, la configuration des paramètres, l’ajustement des étapes de traitement, le débogage de courboire, l’inspection des dimensions, l’analyse des résultats et l’optimisation des programmes sur le panneau de contrôle CNC. Les stagiaires établissent des liens logiques entre les plans d’ingénierie, les codes CNC, les mouvements des machines et les pièces finies.
Jours 7-10 : Formation aux compétences en exploitation indépendante
Les ingénieurs réduisent les conseils pratiques et laissent les techniciens indiens terminer le flux de travail complet de manière autonome : préparation des matériaux, installation, installation de la coupe, redressement, chargement des programmes, réglage des paramètres, fabrication et inspection des produits finis. Les opérateurs sont encouragés à diagnostiquer les déviations dimensionnelles et à modifier les paramètres avant de recevoir le soutien de l’instructeur. Cette formation aide les techniciens à acquérir la capacité de changer et de déboguer des pièces de barres automobilistes de nouveau style.
Jours 11-12 ;" >Dépannage des pannes et maintenance de routine des équipements
Le programme de la phase finale couvre l’inspection quotidienne, la vérification de l’usure des cutters, la maintenance du système d’alimentation et l’observation de l’état de fonctionnement. Les ingénieurs partagent des cas réels de dépannage. Par exemple, des erreurs dimensionnelles peuvent être causées par une déformation de matières premières, des coupeurs mal alignés, des paramètres incorrects ou des anomalies du servo-système. Un entretien adéquat réduit considérablement les temps d’arrêt inattendus duMachine de pliage à barres omnibus.
Résultats de la formation : Compétence en production indépendante acquise
Après une formation systématique de 12 jours, les techniciens du côté indien maîtrisent ces compétences fondamentales :
- Comprendre la structure mécanique et le principe de fonctionnement duMachine de pliage à barres omnibus
- Respecter les spécifications standardisées de fonctionnement sûr
- Modifier, modifier et optimiser les programmes de contrôle CNC
- Serrage complet des matières premières, installation de coupe et redressement de barres
- Effectuer un débogage personnalisé pour les pièces de barres omnibus automobiles
- Faire fonctionner une fabrication autonome et produire des barres conductrices qualifiées
- Effectuer la maintenance quotidienne et résoudre les pannes courantes des équipements
BELAN offre une capacité de production complète au lieu d’une seule fourniture d’équipement
Les clients B2B à l’étranger ne bénéficient de la valeur machine qu’après une mise en service fluide sur site. BELAN Automation fournit un support technique complet couvrant les tests d’échantillons, le débogage des procédés, le guidage CNC, la formation pratique et le service après-vente à long terme pour tous lesMachine de pliage à barres omnibusOrdre. Ce cours sur site de 12 jours permet aux techniciens indiens de déployer le dispositif BL-TP-45-6E dans la production officielle de barres conductrices automobiles.
Faites fabriquer votre customMachine à plier les barres omnibusSolution
Si votre usine fabrique des barres conductrices automobiles, des connecteurs électriques pour véhicules à énergie neuve ou des composants de distribution électrique et que vous recherchez un professionnel qualifiéMachine de pliage à barres omnibus, contactez notre équipe technique. Partagez le matériau de votre pièce, la plage de dimensions, les plans, les exigences de courbage, les spécifications de déplacement, le volume de sortie et le flux de traitement existant.
Les ingénieurs BELAN réalisent la sélection des équipements, l’évaluation technique et fournissent des solutions complètes incluant la configuration des machines, les tests d’échantillons, l’ajustement des procédés, la programmation CNC, la formation des opérateurs et les conseils après-vente.
BELAN Machinery fournit des solutions professionnelles de formage de fils automobiles. Contactez-nous pour confirmer si le BL-TP-45-6EMachine de pliage à barres omnibusConvient à votre projet de fabrication de barres d’autobus automobiles.
.jpg)