


Introduction
Les composants en fil sont fondamentaux des systèmes modernes de sièges automobiles. Des cadres structurels des sièges qui assurent un soutien aux occupants aux fils de suspension qui assurent confort et amortissement des vibrations, les composants de fils formés avec précision déterminent à la fois la performance en matière de sécurité et la qualité perçue d’un siège automobile. Pour les fabricants de sièges automobiles et les fournisseurs de niveau 1, le défi ne réside pas seulement dans le respect des tolérances dimensionnelles, mais aussi dans la réalisation de ces normes à grande échelle, sur plusieurs plateformes de sièges, avec une répétabilité constante.
Les composants en fil que l’on trouve dans un ensemble typique de siège automobile comprennent les cadres structurels de siège, les cadres en fil de fer arrière, les structures de support de siège, les câbles de suspension de siège (également appelés câbles de support en mousse) et les ressorts serpentinés. Chaque type de composant présente des exigences de formage distinctes en termes de diamètre de fil, de géométrie de courbure, de symétrie et de volume de production. Une approche de production manuelle ou semi-automatisée a souvent du mal à maintenir la cohérence dimensionnelle et le débit que les fabricants automobiles et les fournisseurs de premier rang exigent.
Cet article examine les composants courants du fil dansFabrication de cadres de sièges automobiles, les principaux défis de production auxquels les fournisseurs sont confrontés, la manière dont la technologie de pliage CNC des fils répond à ces défis, et quelles configurations de machines Belan sont spécialement conçues pour des applications spécifiques de fils de selle. L’objectif est d’aider les ingénieurs de fabrication, les chefs de production et les équipes achats à évaluer les solutions automatisées de formage de fils qui correspondent à leurs spécifications de composants, leur volume de production et leurs exigences de qualité.
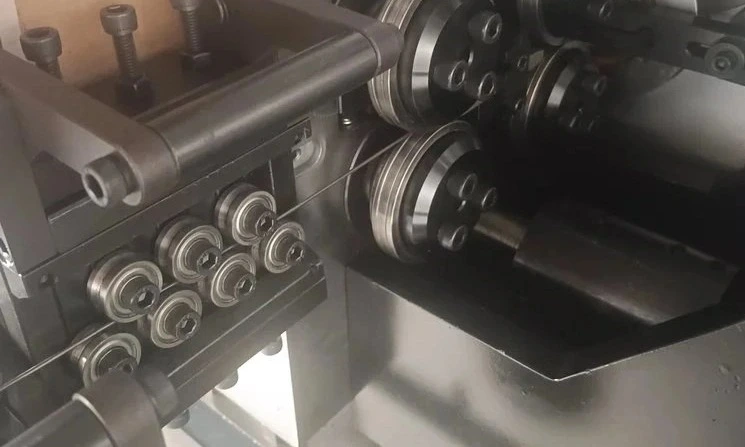
Composants filaires courants dans la fabrication de sièges automobiles
Comprendre les exigences de formage de chaque composant de fil est la base pour choisir le bon équipement de production. Voici un aperçu des principaux composants de fils présents dans les assemblages de sièges automobiles et de leurs considérations de fabrication respectives.
Cadres de sièges automobiles
Le cadre du siège est la colonne vertébrale structurelle de tout siège automobile. Il doit supporter le poids des occupants, les charges de collision et les cycles de fatigue à long terme tout en maintenant son intégrité géométrique. Les cadres de sièges sont généralement fabriqués à partir de fils d’acier de diamètre moyen à grand, le procédé nécessitant un contrôle précis des angles de courbe, des rayons et de la précision dimensionnelle globale.
La tolérance dimensionnelle est particulièrement cruciale pour les cadres de sièges car même de légères déviations peuvent empêcher un bon assemblage avec les rails de selle, les mécanismes de fauteuil inclinable et les supports de fixation. En environnement de production, la capacité à obtenir des résultats de formage répétables — pièce après pièce, quart après changement — est ce qui distingue un modèle capableMachine à plier des fils automobilesD’une maîtrise polyvalente. L’équipement de formage doit fournir une sortie constante sur des milliers de cycles sans nécessiter de recalibrage fréquent ni d’ajustement manuel.
Châssis en fils arrière
Les châssis en fil de fer des sièges arrière présentent un défi de fabrication distinct en raison de leur géométrie allongée, souvent symétrique. Ces composants s’étendent généralement sur toute la largeur de l’intérieur du véhicule, avec des longueurs pouvant atteindre jusqu’à 2000 mm ou plus. La grande portée de ces composants les rend susceptibles de former une asymétrie si le processus de flexion n’est pas correctement synchronisé aux deux extrémités.
L’approche de production la plus efficace pour les châssis métalliques des sièges arrière est le formage synchronisé à double tête, où les deux extrémités du fil sont pliées simultanément sous contrôle CNC coordonné. Cette méthode assure non seulement la symétrie gauche-droite, mais réduit également significativement le temps de cycle par rapport à la flexion séquentielle à tête unique. Pour les fournisseurs produisant des cadres de sièges arrière pour plusieurs plateformes de véhicules, la flexibilité de l’équipement — la possibilité de passer d’une géométrie à l’autre avec un temps de changement minimal — est tout aussi importante.
Fils de suspension de siège et câbles de support en mousse
Les câbles de suspension de la selle et les câbles de soutien en mousse servent de base élastique sous la mousse du coussin de selle. Ces composants sont responsables de répartir uniformément le poids des occupants, d’absorber les vibrations de la route et de maintenir le confort des sièges tout au long de la durée de vie du véhicule. Contrairement aux cadres de sièges structurels, les fils de suspension sont formés à partir de fils de plus petit diamètre, généralement entre Φ1,6 et 3,5 mm pour le fil doux et Φ1,6-2,5 mm pour le fil dur.
Les exigences de formage pour les fils de suspension reposent sur des angles de flexion constants et une répétition géométrique précise. Un réseau de câbles de suspension de siège peut comporter des dizaines de courbes identiques sur toute sa longueur, et toute variation angulaire entre ces courbes peut créer une pression de soutien inégale — entraînant des problèmes de confort ou une usure prématurée de la mousse. Le fil de petit diamètre nécessite également un contrôle attentif de l’alimentation et une étalonnage de la force de flexion afin d’éviter les dommages à la surface du fil ou la déformation de la section transversale lors du formage.
Ressorts serpentins et structures de support de siège
Les ressorts serpentins et les structures de support auxiliaires se caractérisent par leur géométrie de flexion répétitive. Ces composants nécessitent que la machine de formage à fil effectue une séquence de courbes alternées — gauche, droite, gauche, droite — avec un contrôle angulaire précis à chaque point d’inflexion. Un seul ressort serpentin peut impliquer 20 à 40 courbes individuelles, chacune devant correspondre à l’angle programmé dans une bande de tolérance étroite.
La constance de la production est la préoccupation principale pour la fabrication à ressorts serpentins. Comme ces composants sont produits en grande quantité pour chaque ensemble de siège, toute dérive dans la précision de la formation sur une série de production entraîne une variation inacceptable d’une pièce à l’autre. Un contrôle CNC automatisé avec retour servo en boucle fermée est essentiel pour maintenir les angles de flexion répétables et l’alimentation filaire constante que la production de ressorts serpentins à haut volume exige.
Défis clés dans la fabrication de câbles de siège automobiles
La fabrication de câbles de siège automobile ne se limite pas à plier le fil selon la forme. La combinaison de spécifications dimensionnelles strictes, de volumes de production élevés et de portefeuilles de produits de plus en plus variés crée un ensemble de défis interreliés qui définissent la réalité quotidienne des fournisseurs de composants de sièges automobiles.
Étapes multiples de fabrication
Dans une chaîne de production traditionnelle de composants en fil, le processus de fabrication comprend généralement cinq étapes discrètes ou plus : coupe du fil à la longueur, pliage manuel ou semi-automatisé, ajustement dimensionnel, soudage par résistance ou MIG (pour les assemblages), et inspection finale. Chaque étape représente une source potentielle de variation et un point où des goulets d’étranglement de production peuvent apparaître.
La dépendance à la main-d’œuvre de ce flux de travail en plusieurs étapes est importante. La flexion manuelle repose sur l’habileté et l’attention de l’opérateur, qui varient naturellement selon les quarts et les individus. Le réglage manuel après la flexion — souvent nécessaire pour corriger des problèmes de reculement ou d’alignement — ajoute du temps de cycle et introduit une incohérence. De plus, la manutention des matériaux entre chaque étape crée un temps sans valeur ajoutée qui réduit l’efficacité globale de l’équipement (OEE). Pour les fournisseurs soumis à la pression de réduire les coûts unitaires tout en maintenant la qualité, l’approche manuelle en plusieurs étapes devient de plus en plus difficile à justifier.
Un automatiséMachine CNC à plier des fils pour pièces automobilesconsolide la coupe, le redressement, la flexion, et parfois même les opérations secondaires en un seul processus continu. Cette approche intégrée élimine le temps de transfert entre stations, réduit les besoins en main-d’œuvre et établit un environnement de formage contrôlé où chaque variable de procédé — débit d’avance, angle de courbe, vitesse de rotation — est régie par des commandes CNC commandées par servo plutôt que par le jugement de l’opérateur.
Maintien de dimensions cohérentes
La cohérence dimensionnelle est sans doute l’exigence la plus exigeante dansFabrication de cadres de sièges automobiles. Les composants du siège doivent s’interfacer avec plusieurs parties adjacentes — rails, fauteuils inclinables, coussins en mousse, panneaux de garniture — chacun ayant sa propre pile de tolérances. Une déviation d’angle de flexion d’un ou deux degrés sur un cadre de siège peut provoquer des interférences d’assemblage nécessitant une remise en œuvre ou, dans les pires cas, un rejet de pièce.
La cause profonde de l’incohérence dimensionnelle dans la production manuelle réside dans le rebond — la tendance naturelle du fil à retrouver partiellement sa forme d’origine après la courbure. Le reculement varie selon les propriétés du matériau du fil, le diamètre, le rayon de flexion et même la température ambiante. Les opérateurs expérimentés apprennent à compenser le rebond grâce à l’expérience, mais cette rémunération est intrinsèquement incohérente. Les machines à plier les fils contrôlées par CNC traitent le rebond grâce à une compensation programmable de surflexion stockée dans le système de contrôle de la machine, garantissant que chaque pièce reçoit la même correction calibrée, quel que soit le moteur ou le shift en cours.
Demande croissante pour une production flexible
Les fournisseurs de sièges automobiles aujourd’hui produisent rarement un modèle monosiège isolément. Un fournisseur typique de niveau 1 peut fabriquer des cadres de sièges et des composants de fils pour plusieurs plateformes de véhicules simultanément — chacune avec des diamètres de fils, des géométries de courbure et des quantités de production différents. Cette diversité de produits accorde une grande importance à la flexibilité de production : la capacité de passer rapidement d’une configuration de composants à l’autre, sans sacrifier la qualité ni le débit.
Les outillages traditionnels dédiés — où chaque conception de pièce nécessite son propre ensemble de matrices de pliage mécanique — rendent les changements fréquents coûteux et chronophages. Les machines CNC modernes à plier de fil contrôlées par un programme stockent numériquement les programmes des pièces et peuvent passer d’une configuration à l’autre en quelques minutes via des commandes logicielles plutôt que par rééquipement mécanique. Cette programmabilité est particulièrement précieuse pourFormage de fils de châssis de siège automobileles opérations où les séries de production peuvent alterner entre différents composants de plateforme de sièges au cours de la même journée.
Comment la technologie de pliage CNC améliore la production de sièges automobiles
La transition de la production manuelle ou semi-automatisée au formage de fils contrôlé par CNC représente un changement fondamental dans la fabrication des composants de câbles de siège automobiles. L’amélioration n’est pas incrémentale — elle est systémique, affectant tous les aspects du processus de production, de l’apport matériel à la production de pièces finies.
Alimentation et formage automatisés
L’alimentation automatisée par fil élimine l’étape la plus laborieuse dans la production traditionnelle de composants en fil. Une machine CNC à plier des fils équipée d’un système d’alimentation servo tire le fil directement d’une bobine ou d’un redresseur, le fait avancer jusqu’à la tête de flexion avec une précision programmable, et exécute la séquence de formage sans intervention de l’opérateur. La précision de l’alimentation filaire est maintenue par une relance d’encodeur, qui surveille en continu la longueur réelle de l’alimentation par rapport à la valeur programmée et corrige toute déviation en temps réel.
Les avantages pratiques de l’alimentation automatisée vont au-delà des économies de main-d’œuvre. Un débit d’avance et une longueur d’avance constants se traduisent directement par des dimensions de pièce cohérentes. L’élimination du positionnement manuel du fil élimine également une source courante de dommages liés à la manipulation — rayures, bosses ou déformations de la section transversale qui peuvent compromettre la qualité des pièces ou les opérations de soudure en aval.
Contrôle CNC multi-axes
Le contrôle CNC multi-axes est la technologie qui permet le formage complexe des fils 3D. Contrairement aux machines de pliage 2D qui fonctionnent sur un seul plan, les machines multi-axes coordonnent le mouvement des bras de flexion, des têtes rotatives et des mécanismes d’alimentation filaire à travers plusieurs degrés de liberté simultanément. Une machine à 6 axes peut plier le fil dans un espace tridimensionnel — formant des angles variant dans les plans horizontal et vertical au sein d’un même programme continu — tandis qu’une configuration à double tête sur 15 axes ajoute une capacité de formage synchronisé à double extrémité.
PourComposants du châssis de siège automobile— qui présentent souvent des courbes dans plusieurs plans pour s’adapter au contour du siège et à la géométrie des points de fixation — la capacité multi-axes n’est pas optionnelle ; C’est essentiel. La capacité à programmer et exécuter numériquement des séquences complexes de formage 3D réduit la dépendance à des outils mécaniques spécialisés et permet à la même machine de produire une gamme diversifiée de géométries de composants.
Processus de formage intégrés
Le véritable gain d’efficacité du formage CNC réside dans l’intégration des procédés. Alors que la fabrication traditionnelle sépare l’alimentation, le redressement, le pliage, la coupe, et parfois le poinçonnage ou l’encoche dans chaque poste de travail, une machine CNC moderne à plier des fils regroupe ces opérations en une seule séquence automatisée :
Ce flux de travail intégré élimine le temps de transfert, réduit les stocks en cours de travail et crée un environnement de production contrôlé où les paramètres de formage sont gérés numériquement du début à la fin. Pour les fournisseurs de sièges automobiles, l’intégration des procédés signifie des délais de livraison plus courts, moins de points d’inspection qualité et un calendrier de production plus prévisible — autant de facteurs contribuant à une baisse des coûts de fabrication par pièce.
Solutions de formage à fil Belan pour composants de sièges automobiles
Belan propose une gamme deSolutions de formage de fils automobilesspécialement conçu pour répondre aux exigences diverses de la fabrication de composants de fils de siège automobiles. Les trois plateformes machines suivantes répondent aux applications de formage par fil de siège les plus courantes rencontrées par les fournisseurs de niveau 1 et 2.
BL-2T-15600 Machine à plier fil CNC à double tête
Le BL-2T-15600 est une machine CNC à double tête à 15 axes, conçue spécialement pour le formage à double extrémité haute efficacité de composants longs et symétriques en fil. Avec un contrôle servo indépendant à double tête et une longueur de traitement maximale de 2000 mm, cette machine est la solution principale pour la production de châssis métalliques pour sièges arrière automobiles, cadres de sièges avant, câbles de suspension, ressorts doubles serpentines, tiges de liaison automobile et structures de support de siège.
Les principales spécifications techniques incluent une plage de diamètre de fil dur Φ3,0-4,5 mm et un fil souple Φ3,0-6,0 mm, une puissance totale installée de 26,9 KW, et une distance centrale minimale de 80/120 mm entre les têtes de double formage. La configuration à 15 axes — comprenant l’alimentation, le redressement, les bras de flexion doubles, les deux axes de rotation, les deux axes de levage et la coupe — permet un pliage simultané aux deux extrémités du fil, doublant ainsi le débit pour les pièces symétriques par rapport au formage séquentiel à tête unique.
La conception industrielle de la machine intègre des composants reconnus internationalement : des servomoteurs Yitu et un système de contrôle CNC, des réducteurs de précision Tai Cheng, des roulements NSK/IKO/FAG, des systèmes électriques Schneider, des rails guides et vis de tête Hiwin, ainsi que des unités d’alimentation Mean Well. Avec une structure machine robuste de 5000 KG, le BL-2T-15600 est conçu pour des environnements de production continue où la disponibilité et la stabilité à long terme sont des indicateurs de performance critiques.
Pour les fournisseurs fabriquant des châssis en fil de fer arrière où la symétrie gauche-droite et le haut débit sont essentiels, le fonctionnement synchronisé à double culasse du BL-2T-15600 offre un avantage d’efficacité significatif par rapport aux alternatives à culasse unique. Pour plus de détails, consultez notre article dédié sur laMachine à plier les fils à double têteet ses applications dans la production de câbles de siège automobiles.

Machine de formage en fil métallique automobile BL-WG-2030S
Le BL-WG-2030S est entièrement automatiqueMachine de formage en maillage métallique automobiledéveloppé pour la production à haute efficacité de cadres de sièges automobiles en treillis métalliques et sièges soudés. Il traite le fil d’acier en forme de W à Φ2,0 mm et le fil d’acier recouvert de plastique à Φ3,0 mm, avec un système de formage comprenant 28 à 34 axes servocommandés et une puissance totale installée de 30 KW.
Ce qui distingue le BL-WG-2030S, c’est son processus de production entièrement intégré : alimentation automatique des fils, formage de grille, coupe de précision et collecte des produits finis se déroulent toutes dans un seul flux de travail continu. La machine prend en charge des dimensions de grille allant jusqu’à 3000×2000 mm avec un espacement ajustable de 50 mm à 300 mm, atteignant une précision de formage de ±0,5 mm. La production atteint 15 m² par heure, soit environ 120 m² par quart de 8 heures, ce qui rend cette machine adaptée à la production à grande échelle de châssis de sièges.
La structure de la machine de 6000 KG assure un fonctionnement stable pendant le cycle de formage à grande vitesse, et la crémaillère automatique d’alimentation de 200 KG soutient une production continue et ininterrompue. Pour plus d’informations sur cette machine et ses capacités techniques, visitez leMachine de formage en maille métallique automobilePage produit.
BL-3D-6250 machine CNC à plier de fil de petit diamètre
La BL-3D-6250 est une machine CNC à 6 axes à plier des fils spécifiquement développée pour le traitement de fils de petit diamètre dansFormage de fils de châssis de siège automobileApplications. Conçue pour le fil souple Φ1,6-3,5 mm et le fil dur Φ1,6-2,5 mm, cette machine compacte est la solution optimale pour produire des fils de suspension de siège et des fils de support en mousse — des composants où le petit diamètre du fil, des angles de flexion précis et une grande précision de formage sont les exigences principales.
Le système de contrôle CNC 6 axes de la machine supporte la flexion 3D multidirectionnelle avec une capacité de course de 580 mm. Malgré sa capacité de formage, le BL-3D-6250 maintient une empreinte compacte de 1900×1600×1700 mm et un poids de seulement 1200 kg, ce qui le rend adapté aux environnements de production où l’espace au sol est limité. La consommation totale d’énergie est de 5,6 kWW, reflétant une conception économe en énergie optimisée pour les besoins de traitement de fils de petit diamètre.
Le BL-3D-6250 démontre qu’une grande précision de formage ne nécessite pas une grande enveloppe machine. Son champ d’application dépasse les sièges automobiles pour inclure des tiges de flotteur de réservoir de carburant, des formes de fils de petits composants électroniques et d’autres petits composants de précision. Pour le fournisseur de câbles de suspension de siège, produisant des milliers de pièces identiques par jour, le BL-3D-6250 offre une cohérence de formage que les méthodes manuelles ou mécaniques à came ne peuvent pas atteindre. Découvrez notre gamme deMachines CNC à plier des filspour des configurations supplémentaires de modèles.

Avantages du formage automatique par fil pour les fournisseurs automobiles
La chaîne d’approvisionnement des sièges automobiles se caractérise par une pression incessante sur les coûts, la qualité et la performance de livraison. La technologie automatisée de formage CNC prend directement en compte chacune de ces dimensions concurrentielles.
Efficacité de production supérieure
Le formage automatisé des fils réduit le temps de cycle par pièce grâce au traitement continu — il n’y a pas d’attente entre les étapes, pas de repositionnement manuel, et pas d’opération séparée de coupe à la longueur. Une machine à double tête comme le BL-2T-15600 améliore encore le débit en formant simultanément les deux extrémités d’un composant. Le résultat net est une production plus élevée par quart avec moins d’opérateurs, améliorant directement la position des coûts du fournisseur.
Meilleure cohérence des produits
Le formage CNC commandé par servo élimine la variation dépendante de l’opérateur. Les angles de flexion, les longueurs d’avance et les positions de rotation sont exécutés selon les paramètres numériques du programme, avec un retour d’information de l’encodeur vérifiant les positions réelles par rapport aux valeurs commandées. Ce contrôle en boucle fermée garantit que la première partie d’une série de production et la dixième partie sont conformées selon la même spécification. Pour les fournisseurs de sièges automobiles, cette régularité réduit la ferraille, minimise les remaniements et renforce la performance en audit qualité.
Réduction des coûts de fabrication
Bien que les machines CNC à plier des fils représentent un investissement en capital, les économies de coûts opérationnels s’accumulent sur plusieurs dimensions : réduction de la main-d’œuvre directe, taux de ferraille réduits, moins de retravail, passage plus rapide entre les programmes de pièces et diminution des stocks en cours de traitement. Lorsque ces facteurs sont pris en compte dans le calcul du coût total de possession (TCO), le formage automatisé des fils permet généralement d’obtenir un retour sur investissement favorable pour des opérations à volumes de production moyens à élevés.
Capacité de production flexible
Le stockage numérique des pièces par programme permet de passer d’une configuration à une autre composante — par exemple, passer d’un cadre côté conducteur à une variante côté passager, ou du fil de suspension d’une plateforme de véhicule à un autre — en quelques minutes grâce au rappel du programme plutôt qu’en quelques heures de changement mécanique. Cette flexibilité est particulièrement précieuse pour les fournisseurs de sièges automobiles qui desservent plusieurs clients OEM avec des designs de sièges et des calendriers de production différents. Pour les fournisseurs qui prennent également en charge les composants de fils automobiles non sièges, découvrez notre ensembleÉquipements de formage de pièces automobilesportfolio.
Comment choisir la bonne machine à plier des fils pour les composants de sièges automobiles
La sélection des machines doit être déterminée par les spécifications des composants — diamètre du fil, longueur de pièce, complexité de flexion et volume de production. Le tableau suivant fournit un cadre de référence pour faire correspondre les composants courants de câbles de siège automobiles aux configurations appropriées des machines Belan :
| Composante automobile | Machine recommandée | Raison de la sélection des clés |
|---|---|---|
| Structures de câbles de cadre de siège | BL-2T-15600 | Formage double tête 15 axes, fil Φ3,0-6,0 mm, longueur maximale de 2000 mm |
| Châssis en fil de fer des sièges arrière | BL-2T-15600 | Le formage synchronisé à double tête assure une symétrie gauche-droite |
| Fils de suspension des sièges | BL-3D-6250 | Formage à 6 axes de petit diamètre, plage de fils Φ1,6-3,5 mm, empreinte compacte |
| Câbles de support en mousse | BL-3D-6250 | Haute précision de formage pour des fils de petit diamètre avec angles de flexion répétables |
| Grillage métallique du cadre de siège | BL-WG-2030S | Formage en grille 28-34 axes, sortie de 15 m²/h, procédé entièrement automatisé |
Au-delà de l’appariement composant-machine illustré ci-dessus, d’autres facteurs de sélection incluent : la qualité et la dureté du matériau du fil, le volume de production requis par quart, l’espace disponible dans l’atelier, la capacité d’alimentation électrique et le degré d’automatisation souhaité (machine autonome vs. chaîne de production intégrée avec alimentation et collecte automatiques). Les fournisseurs produisant divers composants de sièges sur plusieurs plateformes peuvent bénéficier d’une configuration mixte — par exemple, un BL-2T-15600 pour les composants structurels combiné à un BL-3D-6250 pour la production de fils de suspension — afin d’optimiser l’efficacité globale de la fabrication. Une autre application intéressante est laMachine de formation de tiges d’essuie-glace automobile, qui démontre des principes d’intégration de procédés similaires pour les composants de fils automobiles apparentés.
Pourquoi choisir Belan pour des solutions de formage de fils automobiles
Belan a développé un portefeuille ciblé d’équipements de pliage de fil CNC adapté aux exigences spécifiques de la fabrication de composants automobiles. Cette approche centrée sur l’automobile signifie que les configurations machines, les logiciels de contrôle et l’ingénierie des applications sont développés en comprenant les exigences de la chaîne d’approvisionnement automobile en matière de précision dimensionnelle, de cohérence de production, de documentation des procédés et de fiabilité des équipements.
Le portefeuille d’équipements de formage à fil de l’entreprise s’étend de machines compactes 6 axes à petit diamètre pour la production de fils de suspension à des machines à double tête 15 axes pour de grands composants de châssis de siège, et des machines spécialisées à former en treillis métallique pour la production de grilles de cadres de selle à des systèmes de formage automobile multi-procédés. Cette diversité permet aux fournisseurs de s’approvisionner en plusieurs types de machines auprès d’un même partenaire d’équipement, simplifiant ainsi le support technique, la gestion des pièces détachées et la formation des opérateurs.
La technologie CNC multi-axes de Belan, propulsée par des systèmes servo et de contrôle Yitu avec des composants de précision d’origine internationale (roulements NSK/IKO/FAG, rails de guidage Hiwin, réducteurs Tai Cheng, électriques Schneider), offre la précision de contrôle de mouvement que requiert la formation de fils de siège automobile. Des solutions d’outillages personnalisées — outils de pliage, grippes et matrices de coupe développées pour des géométries spécifiques des composants — garantissent en outre que chaque machine est optimisée pour son application de production prévue.
Avec un soutien technique couvrant l’analyse de faisabilité, le prototypage, l’installation et le service technique continu, ainsi qu’une expérience mondiale en exportation sur de nombreux marchés automobiles, Belan fournit l’équipement et l’expertise appliquée dont les fabricants de composants de fils de siège automobiles ont besoin pour atteindre leurs objectifs de production. Pour une discussion sur vos besoins spécifiques en composants, merciContactez-nousPour entrer en contact avec notre équipe d’ingénierie applicative.
Conclusion
L’évolution de la fabrication des sièges automobiles impose une demande croissante aux fournisseurs de composants filaires. À mesure que les conceptions des sièges deviennent plus complexes, les normes de qualité plus strictes et les calendriers de production plus compressés, l’approche manuelle traditionnelle en plusieurs étapes du formage par fil atteint ses limites pratiques. La technologie de pliage CNC du fil répond à ces défis à un niveau systémique — remplaçant les procédés manuels variables par des systèmes de formage programmables, reproductibles et intégrés.
Les fabricants de sièges automobiles souhaitant améliorer leurs opérations de formage à fil nécessitent des solutions qui offrent précision, efficacité, flexibilité et une qualité de production cohérente à travers divers types de composants et volumes de production. Des grands cadres structurels de sièges aux fils de suspension de petit diamètre, en passant par des composants pliés individuels aux ensembles complets de treillis métallique de cadre, le portefeuille d’équipements de formage CNC de Belan offre des services prêts pour la productionSolutions de formage de fils automobilescorrespondant aux exigences spécifiques de chaque demande.
Les fournisseurs envisageant la transition vers le formage automatique des fils sont encouragés à évaluer leurs défis de production actuels en fonction des capacités décrites dans cet article. La bonne configuration de la machine — sélectionnée en fonction des spécifications des composants plutôt que des catégories génériques — peut transformer l’efficacité de la production, la cohérence de la qualité et la compétitivité des coûts de fabrication.
Demandez un devis ou une solution de formage de fil personnalisée
BELAN Machinery, un fournisseur professionnel de solutions de formage de fils automobiles.
Contactez Belan pour une solution de pliage de fils CNC personnalisée, adaptée aux spécifications de vos sièges automobiles, au volume de production et aux exigences de qualité.
Contactez Belan pour une solution de formage de fil personnalisée

