


Machine à plier les fils à tête rotative à cadre de chaise de 14 mm en Turquie
ABL-3D-51400Machine à plier les têtes rotativesfourni par BELAN a suivi sept jours de formation sur site dans une usine cliente àTurquie. La machine a été principalement achetée pour fabriquer des supports de chaise à partir de fil solide de 14 mm.
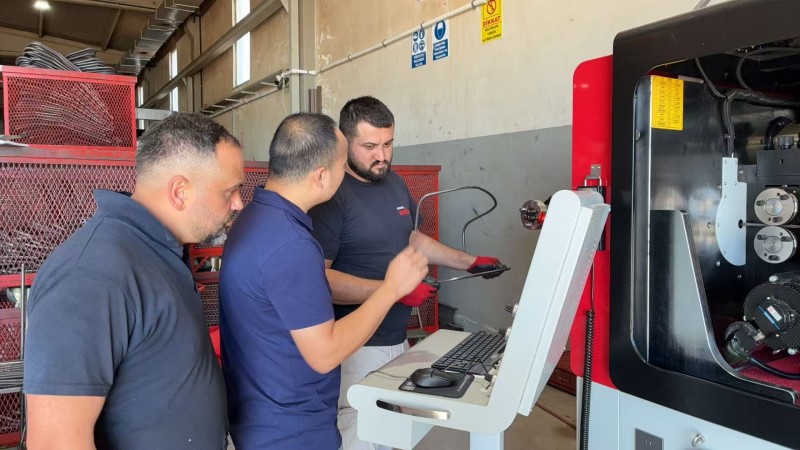
Les ingénieurs BELAN utilisaient le produit réel du client lors de la formation. Le programme couvrait l’exploitation de la machine, la programmation, le redressement, l’ajustement des paramètres de flexion, l’inspection des échantillons et la maintenance de routine. Après une formation pratique, les employés du client exploitaient la machine de manière indépendante et produisaient un modèle acceptéCadre de chaise 14 mmÉchantillon.
Quelles sont les exigences de formage pour un cadre de chaise de 14 mm ?
Un support de chaise en fil massif de 14 mm nécessite une force de flexion suffisante, un espace de formage approprié et un contrôle précis de multiples angles spatiaux. Comme le matériau est relativement épais, sa résistance et son rebond doivent également être pris en compte lors de la montage du produit.
Si la longueur d’alimentation, l’angle de flexion ou la direction de formation sont inexacts, la déviation peut augmenter à mesure que des courbes consécutives sont complétées. Pour les supports de chaise qui seront ensuite soudés ou assemblés, les différences dimensionnelles peuvent affecter la position des points de connexion.
La sélection de la machine doit donc prendre en compte plus que le diamètre maximal du fil. La géométrie du produit, la résistance du matériau, le rayon de flexion, le volume de production et la tolérance dimensionnelle requise doivent tous être évalués avant de confirmer la solution de formage.
Pourquoi utiliser une méthode de formage à tête rotative ?
Le BL-3D-51400 change la direction de courbure grâce à sa tête de formation rotative. Pendant la production, le fil se déplace principalement vers l’avant et l’arrière au lieu de tourner continuellement avec le produit.
En utilisant unMachine à plier les têtes rotatives pour les supports de chaise à gros calibre, cela peut réduire le déplacement des longs matériaux lors du formage. La tête tournante change de direction selon le programme et effectue différentes courbes tridimensionnelles.
La machine offre un espace de formage pour des produits ayant différents angles et profils. Ses coordonnées de contrôle multi-axes permettent d’alimenter les fils, de rotation de la tête et de courber selon la séquence programmée.
Préparation du fil 14 mm pour la production
Réglage de l’unité de redressement
Au cours de la formation, les ingénieurs de BELAN ont d’abord ajusté l’unité de redressement selon le matériau de 14 mm. Le but était de s’assurer que le fil pénètre dans la zone d’alimentation et de formage dans un état approprié.
Un redressement insuffisant ou excessif peut affecter le profil final du produit. L’échelle sur la structure de redressement permet aux opérateurs d’enregistrer les réglages utilisés pour une spécification de matériau particulière. Ces archives fournissent une référence lorsque le même produit est reproduit.
Alimentation par fil et inspection des outillages
Après le chargement du matériau, les employés du client ont vérifié le chemin d’alimentation et confirmé que les outils de pliage étaient bien installés. Le fil était déplacé à une vitesse contrôlée à travers les mécanismes de redressement et d’alimentation avant le début de la production automatique.
Ces étapes de préparation affectent directement le fonctionnement de laMachine à plier les têtes rotatives. Pour cette raison, chaque employé devait effectuer de manière indépendante les procédures de chargement et d’inspection des matériaux.
Comment le programme de soutien aux présidents a-t-il été créé ?
Les ingénieurs de BELAN ont divisé la géométrie de support du fauteuil en opérations individuelles d’alimentation et de pliage. La longueur d’alimentation, l’angle de flexion, la direction spatiale et la séquence de fonctionnement ont été saisies dans le système de contrôle CNC.
Après la création du programme initial, chaque mouvement était testé séparément. Les opérateurs observaient la position et la direction de chaque courbe avant d’entamer le cycle de production complet.
Cette méthode étape par étape permettait aux opérateurs de confirmer que les sections formées n’interféreraient pas avec la structure de la machine ou les outils de pliage. Cela les aidait aussi à comprendre quelle ligne de programme correspondait à chaque position sur le produit fini.
La formation portait sur l’interface de programmation réelle de laMachine à plier les têtes rotatives. Les employés ont appris à saisir les données, à revoir la séquence de flexion et à localiser l’opération nécessitant une correction.
Pourquoi le premier échantillon nécessite-t-il une compensation des paramètres ?
Le fil d’acier massif produit une certaine quantité de rebond après la flexion. La compensation requise varie selon la résistance du matériau, le diamètre du fil, le rayon de flexion et l’angle cible.
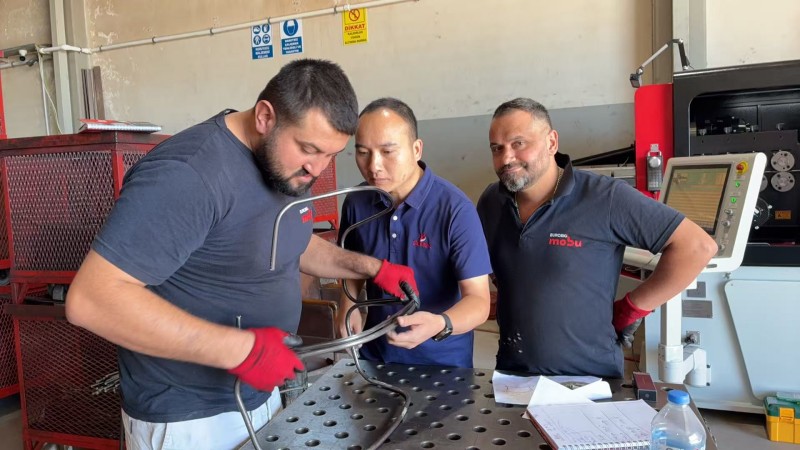
Après la production du premier échantillon, les dimensions principales et les angles de flexion ont été vérifiés. Lorsqu’une déviation était identifiée, l’opération d’alimentation ou de courbure correspondante était ajustée au lieu de modifier le programme complet.
L’échantillon a été produit et mesuré à nouveau après chaque correction de paramètre. Grâce à ce processus, le support de la chaise a progressivement atteint les dimensions et la forme globale requises.
Les paramètres confirmés étaient enregistrés dans le programme produit. Cela permet au client de charger les données établies lorsque c’est le même casCadre de chaise 14 mmest prévue pour une future production.
Employés clients ayant réalisé une installation indépendante
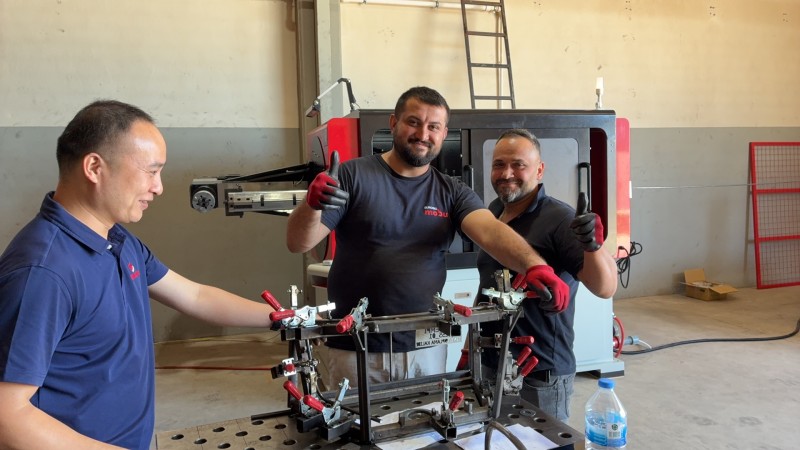
Lors de la première étape, les ingénieurs de BELAN ont démontré l’ensemble du processus opérationnel. Les employés du client commençaient alors à charger le matériau, à sélectionner le programme produit et à faire fonctionner la machine eux-mêmes.
Lorsqu’une dimension ou un angle nécessitait une correction, les employés vérifiaient l’échantillon et identifiaient l’étape pertinente du programme. Ils ajustèrent ensuite le paramètre correspondant et produisirent un autre échantillon pour inspection.
L’objectif de la formation de sept jours n’était pas simplement d’introduire les fonctions de la machine. Les employés devaient comprendre le processus de production et effectuer des ajustements de base du produit sans dépendre entièrement de l’ingénieur BELAN.
À la fin de la formation dansTurquie, les opérateurs pouvaient utiliser leMachine à plier les têtes rotatives fabriquer le support nécessaire pour la chaise et effectuer les corrections de programme de base.
Maintenance de routine pour une exploitation stable
Vérifications avant le démarrage de la machine
Avant de commencer la production, les opérateurs doivent confirmer l’état des outils de courbe, du chemin des fils, des points de lubrification et de la zone de travail. Les outils et matériaux inutilisés doivent être retirés de la plage de mouvement de la machine.
Inspection pendant la production
Pendant un fonctionnement continu, les employés doivent observer si le matériau alimente correctement et si les dimensions du produit restent stables. Tout bruit inhabituel, vibrations ou usure de l’outillage doit être vérifié avant la poursuite de la production.
Dossiers de nettoyage et d’entretien
L’unité de redressement, le mécanisme d’alimentation, la tête rotative et les outils de pliage nécessitent un nettoyage, une inspection et une lubrification réguliers. Les registres de maintenance aident les opérateurs à surveiller l’état des composants et à identifier les modifications avant qu’elles n’affectent la qualité du produit.
Le support de chaise 14 mm a été accepté par le produit
Avant la fin de la formation de sept jours, les employés du client utilisaient la machine de manière indépendante en utilisant le programme confirmé. Le support fini de la chaise a été vérifié pour son profil global, ses dimensions principales et ses positions de flexion.
L’échantillon répondait aux exigences d’acceptation du client. Le résultat a confirmé que l’équipement avait terminé l’installation, la mise en service, la formation des opérateurs et la vérification pratique du produit.
Les employés avaient également acquis les compétences de base nécessaires pour l’utilisation de la machine, l’édition de programmes, la correction des paramètres et la maintenance de routine. Cela a créé une base pratique pour la future production de supports de chaises dans l’usine du client.
De la livraison d’équipements à la production indépendante
L’acceptation du produit n’est pas la fin d’un projet d’équipement. Il représente le moment où le client commence à faire fonctionner et gérer la machine de manière indépendante.
Le BL-3D-51400 combine plusieurs opérations de flexion tridimensionnelles au sein d’un même programme produit. Cela aide à réduire les différences causées par des positionnements manuels répétés et des processus de flexion séparés.
Pour les fabricants de meubles, la valeur de production d’unMachine à plier les têtes rotatives ne se limite pas à produire un seul échantillon accepté. L’efficacité des transitions, la cohérence du produit et la capacité de l’opérateur à gérer la production sont tout aussi importantes.
Évaluez votre projet de formage de fils avec BELAN
Si vous prévoyez un support de chaise de gros calibre, un cadre de siège automobile ou un produit complexe en fil 3D, envoyez à BELAN vos plans, spécifications des matériaux et exigences de production. Notre équipe d’ingénierie peut évaluer le processus de formage, le modèle de la machine, les tests d’échantillons et le plan de formation des opérateurs. Contactez-nous pour discuter d’un accordMachine à plier les têtes rotativespour ton projet.
BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.


