Automatisation BELAN : Servo rotatif, à puces et multi-axes — Comment choisir la bonne méthode de flexion pour votre machine de pliage cuivre-aluminium
Parcours industriel
Dans les véhicules à énergie nouvelle, les systèmes de stockage d’énergie, les armoires de commande électriques et les systèmes de distribution d’énergie haute tension, les barres omnibus cuivre-aluminium évoluent vers des structures complexes multi-angles, tridimensionnelles et avec des caractéristiques de production en petits lots et multi-spécifications. Lors de la sélection d’unMachine de pliage de barres omnibus en cuivre-aluminium, les fabricants doivent non seulement se concentrer sur la taille maximale du traitement ou l’angle de flexion, mais aussi évaluer comment différentes solutions de pliage influencent la précision de l’usinage, la protection des surfaces, l’efficacité du changement de produit et la capacité complexe de formage 3D. Actuellement, quatre solutions de flexion courantes sont largement utilisées sur le marché : la flexion rotative, la flexion à puce, la flexion rotative entraînée par servo et la flexion à liaison multi-axe. Chaque mécanisme s’adapte à différents types de pièces et offre des performances de traitement réelles très différentes.
Quatre méthodes courantes de flexion pour les barres omnibus cuivre-aluminium
1. Flexion rotative : structure flexible pour le formage continu
La courbure rotative façonne des barres omnibus en cuivre ou en aluminium selon des angles prédéfinis grâce à la rotation des actionneurs de courbe. Cette méthode permet un formage relativement continu sans remplacement fréquent de la matrice pour chaque angle de courbe, offrant une flexibilité exceptionnelle pour les pièces multi-angles. Néanmoins, la capacité de formage des structures rotatives standard est limitée par la quantité d’actionneurs et la logique de mouvement. Lorsque les pièces nécessitent un passage rapide entre une courbure plate et une courbure verticale ou que deux courbes sont espacées à une distance extrêmement courte, les stations auxiliaires deviennent un facteur décisif pour une production stable.
2. Pliage de la matrice : processus mature avec changement dépendant de la matrice
La courbure de la matrice exerce une pression via des moules personnalisés pour plier les barres omnibus selon les angles ciblés. Son plus grand atout réside dans la technologie éprouvée et la qualité de formage stable pour la production en grande quantité de pièces standardisées. Cependant, la courbure de la matrice présente des inconvénients évidents : - Des moules séparés sont nécessaires pour différentes pièces - Des coûts supplémentaires sont générés par l’acquisition et la maintenance du moule - L’échange de moule est obligatoire pour les changements fréquents de produit - Flexibilité limitée pour la formation continue de profils 3D complexes - Temps d’arrêt de changement long pour les commandes de petits lots et multivariantes La pliée de la matrice fonctionne bien pour les fabricants produisant des barres omnibus très standardisées avec des géométries fixes. Pour les applications de nouvelles énergies fréquemment mises à jour, vous devez évaluer attentivement le coût global du remplacement de puces avant de prendre votre décision.
Courbure rotative entraînée par servo : plus grande précision et automatisation
La flexion servo-rotative améliore les structures rotatives traditionnelles en adoptant des servomoteurs pour le contrôle du mouvement en boucle fermée. Comparés à la flexion mécanique conventionnelle, les systèmes servo régulent précisément : - Angle de flexion - Vitesse de flexion - Coordonnées de position - Courbe d’accélération et de décélération - Synchronisation des mouvements en plusieurs étapes Les barres omnibus cuivre-aluminium exigent à la fois une conductivité électrique fiable et une tolérance dimensionnelle constante. Le contrôle servo élimine les écarts causés par l’ajustement manuel des paramètres. Une fois un programme d’usinage sauvegardé, les opérateurs peuvent se rappeler directement les paramètres, améliorant considérablement la cohérence dimensionnelle entre les lots de production.
Flexion multi-axes : solution de cœur pour barres homogènes 3D complexes
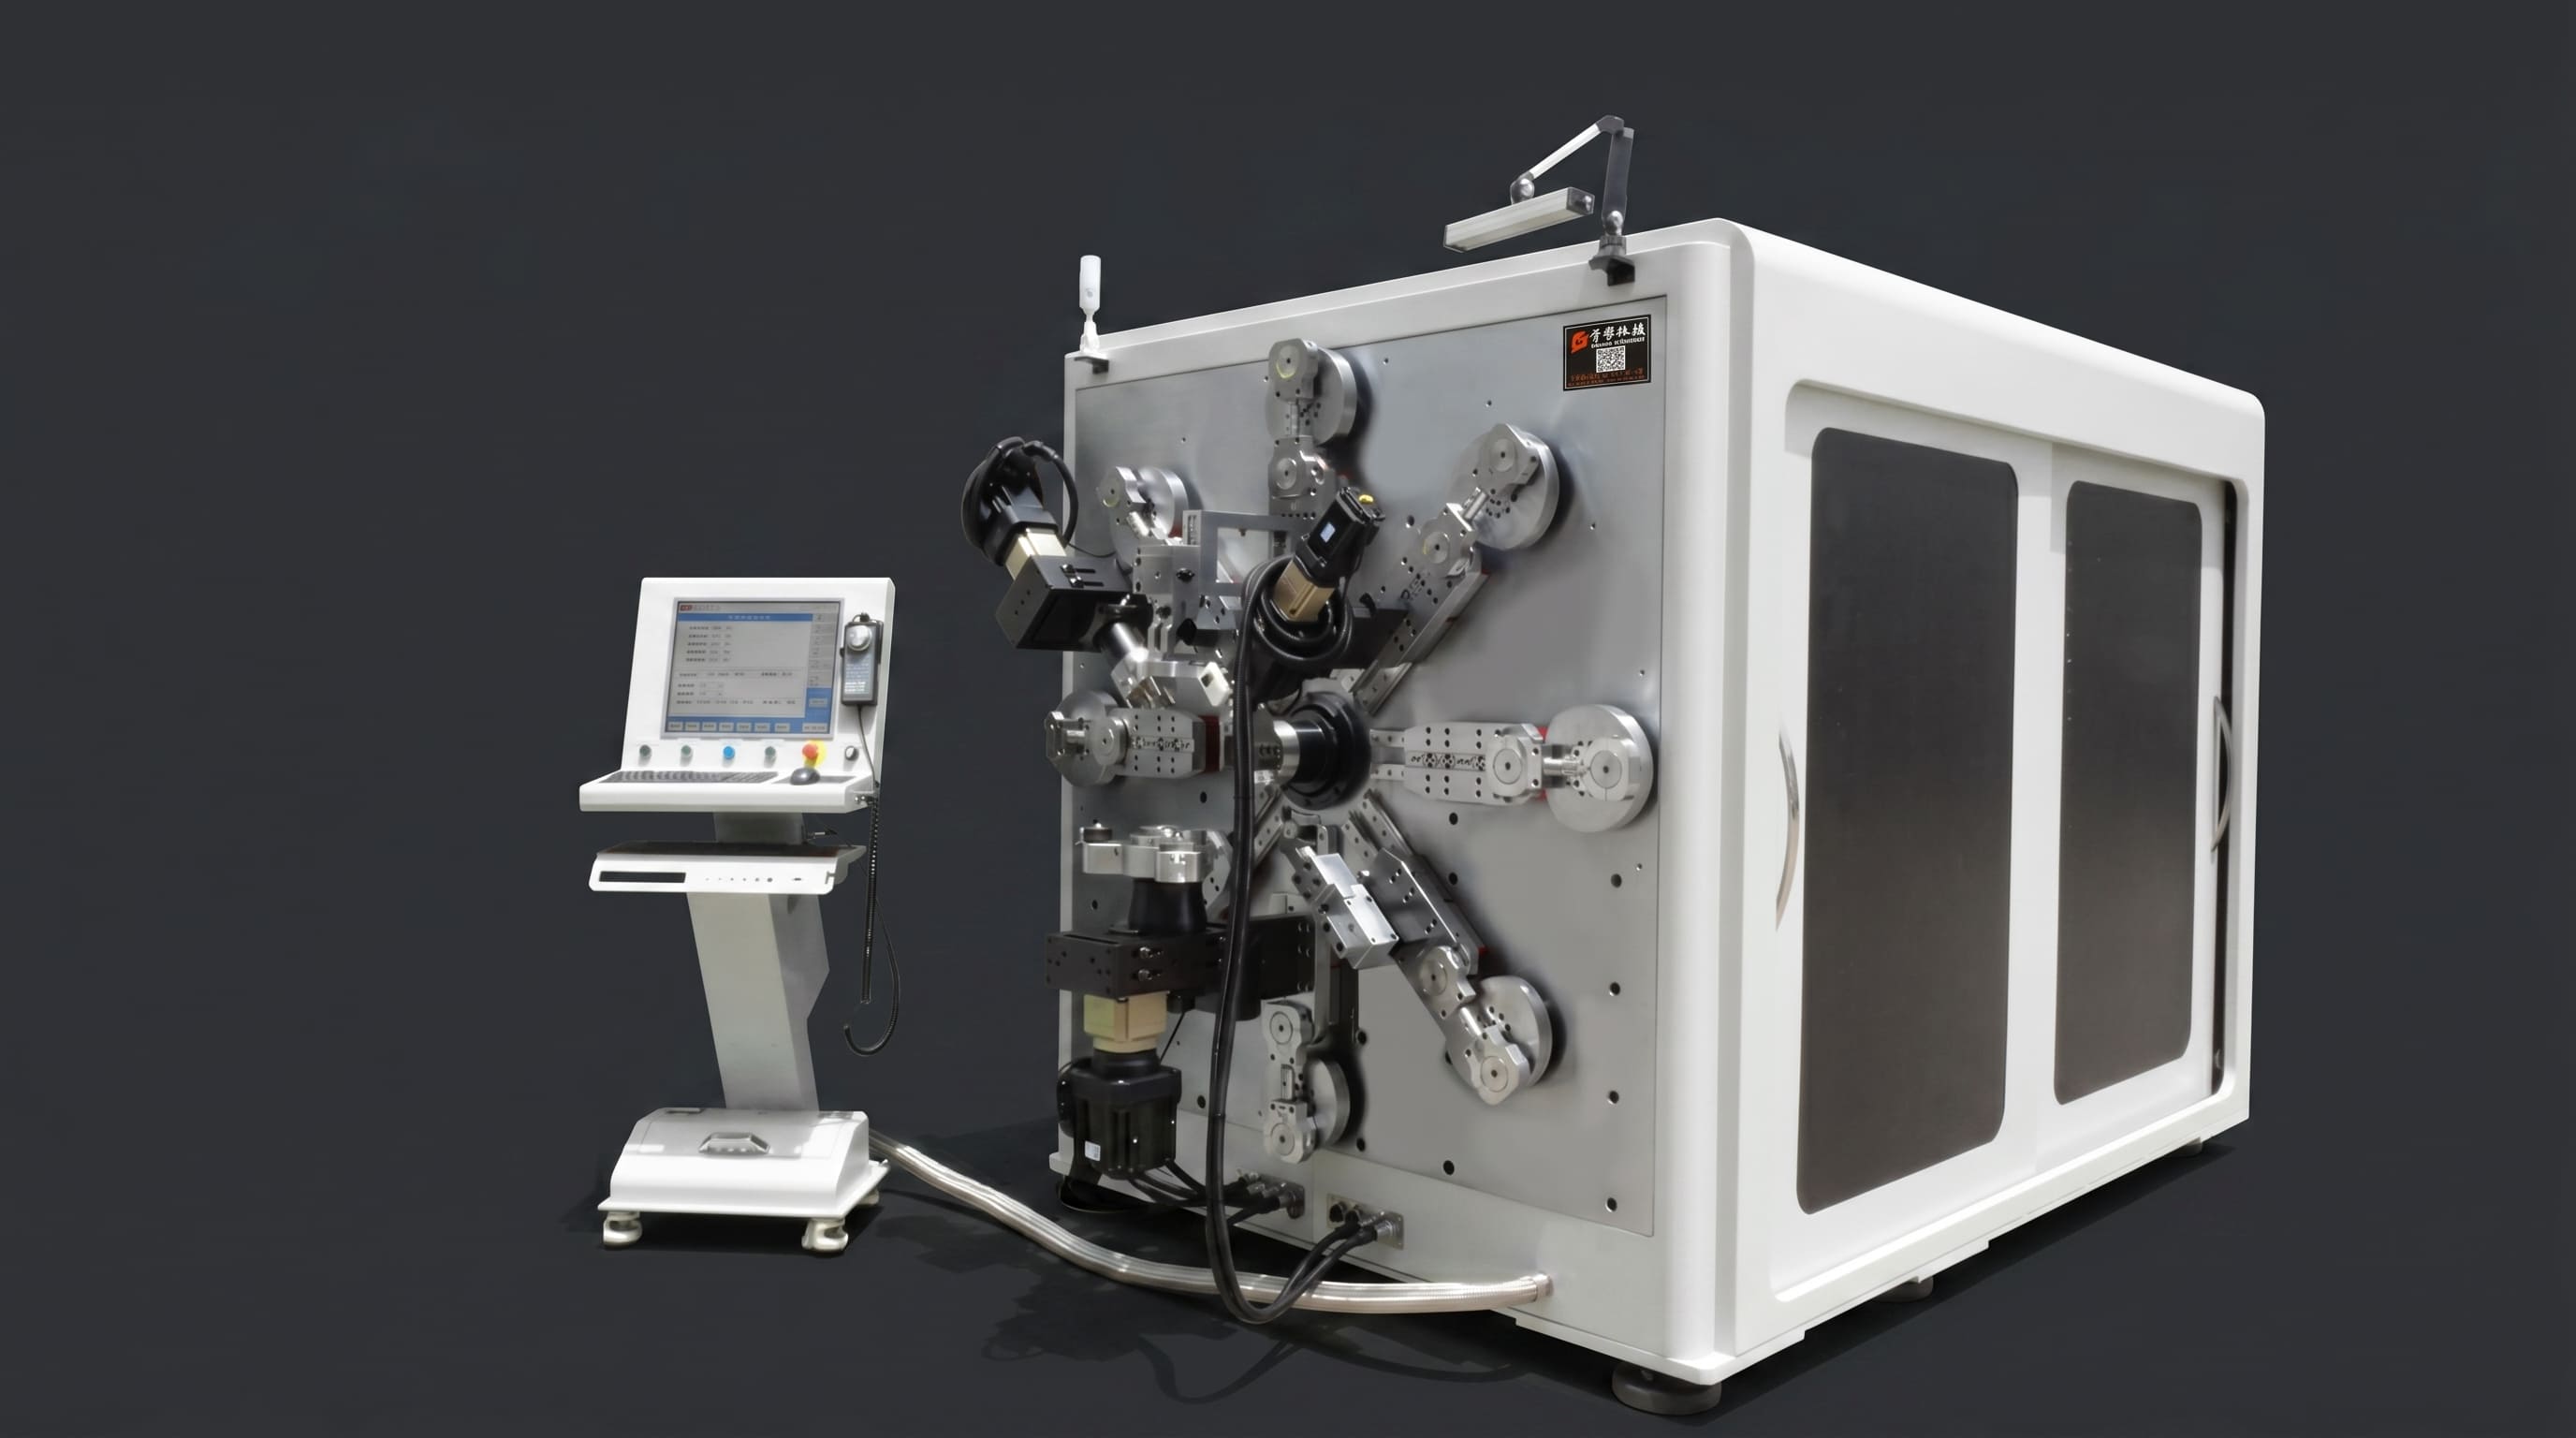
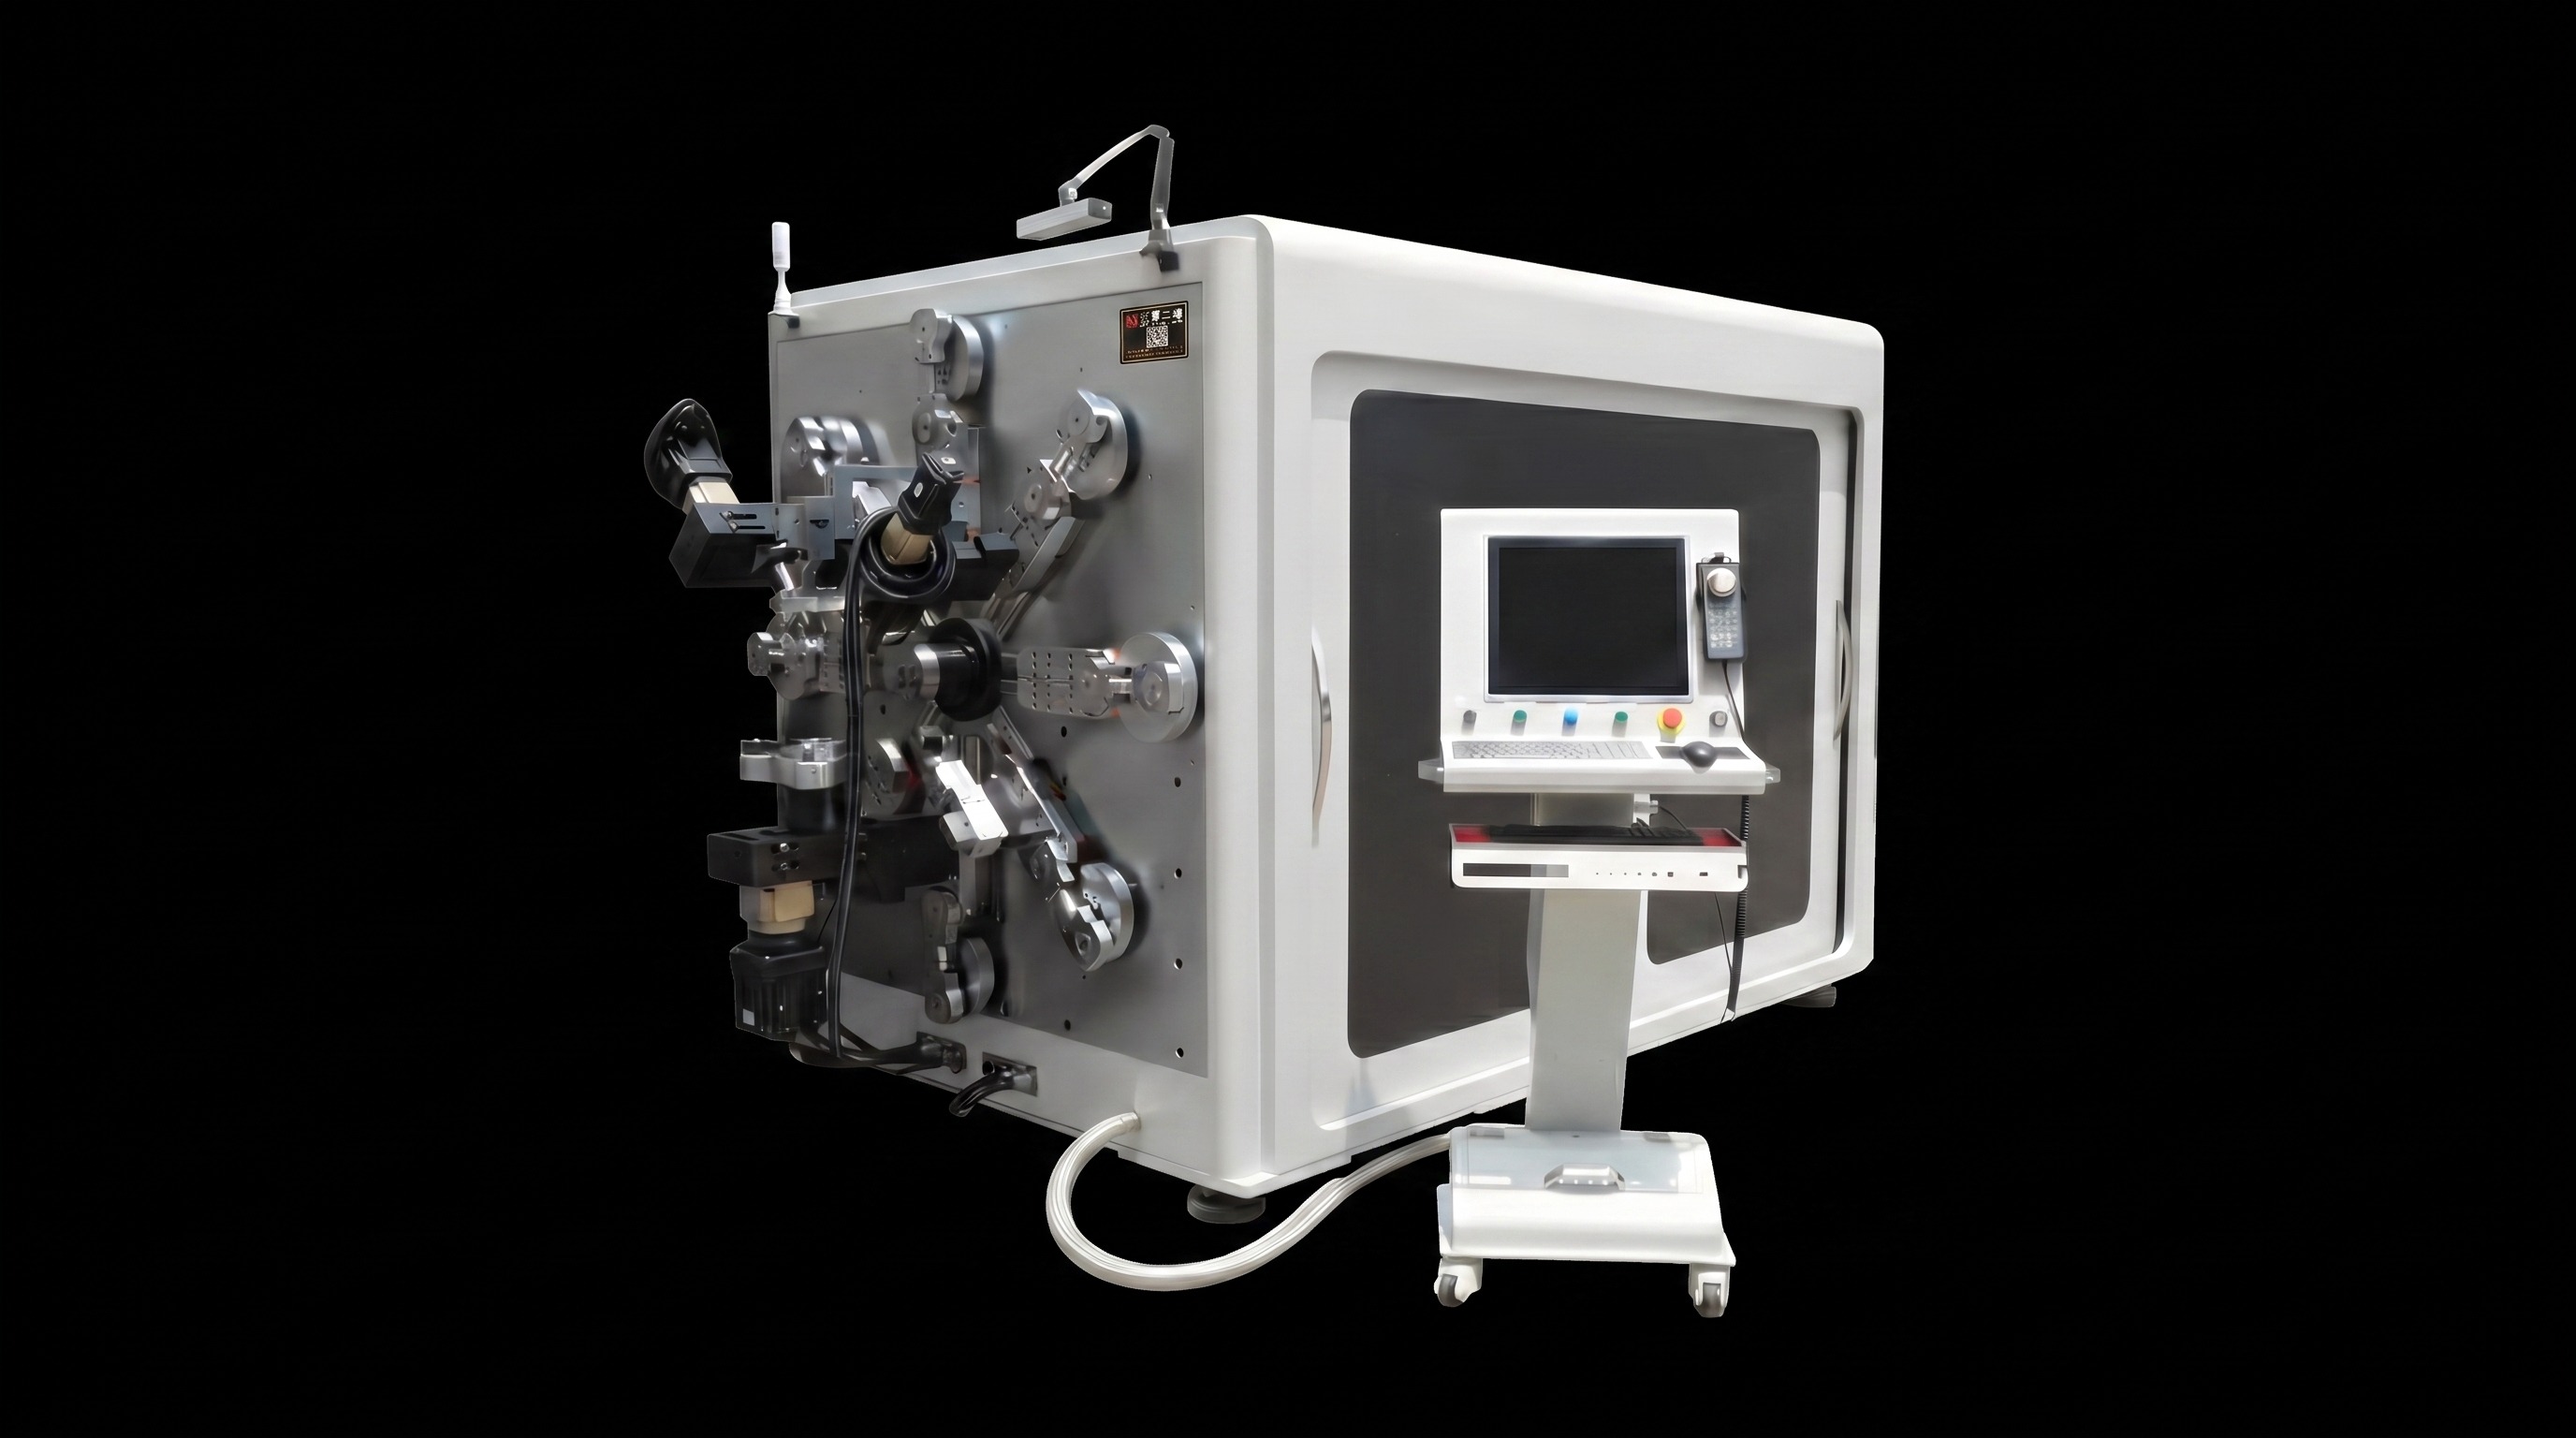
Si vos pièces de barre omnibus combinent des flexions plates, verticales, torsionnées et transitions multidirectionnelles, il ne suffit plus de vérifier simplement si la machine peut effectuer des courbes de base. Vous devriez privilégier les mécanismes de mouvement auxiliaires et la capacité synchrone multi-axe. La solution de BELAN comprend un système manipulateur à 8 bras, deux unités de pliage-roulement et un module de découpe pour construire une plateforme de traitement multi-stations. Plusieurs bras robotiques assurent un positionnement auxiliaire et une flexion assistée, permettant à la machine de produire des profils de barres omnibus très complexes. Ses principaux avantages sont résumés ci-dessous :
Pliage complet plat, vertical et torsadé
Les barres omnibus complexes nécessitent un formage continu sur différentes orientations spatiales. Les huit bras auxiliaires permettent des transitions fluides entre mouvements plats, verticaux et de torsadeur.
Courbure spatiale sur courte distance
Certains composants nécessitent une transition rapide d’un pliage plat à un pliage vertical avec un pas très court entre deux points de courbe. Les machines à station unique manquent souvent d’espace de fonctionnement après avoir terminé le premier virage. La configuration à bras multiples coopère entre les stations indépendantes afin de réserver suffisamment de dégagement pour les virages serrés.
Formage assisté pour pièces de forme spéciale
Les barres omnibus cuivre-aluminium de forme spéciale pour les projets de VE et de stockage d’énergie présentent des courbes multidirectionnelles, des angles variables et des décalages de hauteur. Dans ce cas, la quantité de stations de travail et leurs performances synchrones ont plus de poids que l’angle de flexion maximal nominal duMachine de pliage de barres omnibus en cuivre-aluminium.
Performance de protection de surface des différentes méthodes de flexion
Les barres omnibus en cuivre et en aluminium, en particulier les types isolés, ont des exigences strictes en matière de qualité de surface. Le contact direct de la matrice peut laisser des empreintes ou des rayures superficielles si la pression, le dégagement ou l’état de moule n’est pas correctement contrôlé. La flexion rotative rédistribue la force de formation par un mouvement continu, ce qui peut réduire partiellement les contraintes locales sous des outils et des réglages de paramètres appropriés. Le contrôle servo et multi-axes optimise davantage la vitesse de flexion et la trajectoire de mouvement afin d’éliminer les impacts abrupts sur les matières premières. Nous recommandons de ne pas vous fier uniquement aux feuilles de paramètres lors de la recherche d’unMachine de pliage de barres omnibus en cuivre-aluminium. À la place, prélez des échantillons d’essai sur des matériaux réels et vérifiez ces indicateurs clés : - Rayures de surface - Dommages au revêtement isolant - Indentations évidentes sur les zones de flexion - Stabilité lors des transitions multi-angles - Répétabilité dimensionnelle en courses de masse
Différences entre la flexion à petit angle, à grand angle et la flexion 3D complexe
Courbure à petit angle
Exige une grande précision de positionnement, une compensation du rebond du matériau et une réponse rapide des servos.
Flexion à grand angle
Affiche suffisamment d’espace de mouvement et optimise les trajectoires de courbure pour éviter les interférences mécaniques.
Courbure 3D complexe
Combine la flexion plate, verticale et torsion. Les machines 3D standard reposent principalement sur le mouvement avant-arrière et gauche-droite des têtes roulantes. Ils sont sujets à des problèmes de contrainte d’espace lorsque deux coudes sont rapprochées et ne disposent pas de stations auxiliaires pour la formation secondaire. La capacité coordonnée multi-stations est donc un critère d’évaluation essentiel pour la fabrication complexe de barres de barre collectrice.
Guide de comparaison et de sélection des quatre solutions de flexion
| Élément comparatif | Pliage des matrices | Courbure rotative standard | Flexion servo-rotative | Courbure de liaison multi-axes |
|---|---|---|---|---|
| Pièces de base | ★★★★★ | ★★★★ | ★★★★ | ★★★★★ |
| Changement multi-spécifications | ★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Précision de flexion | ★★★★ | ★★★★ | ★★★★★ | ★★★★★ |
| Pièces 3D complexes | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Courbure plate/verticale/torsadée | ★★ | ★★★ | ★★★★ | ★★★★★ |
| Dépendance de la matrice | Haut | Low | Low | Low |
| Niveau d’automatisation | Moyen | Moyen | Haut | Haut |
| Formage auxiliaire pour pièces complexes | Low | Moyen | Moyen | Haut |
Les fabricants disposant de pièces simples de spécifications stables peuvent opter pour des solutions de pliage de la puce ou des solutions rotatives basiques à faible coût. Les usines confrontées à des mises à niveau fréquentes des produits et à des géométries spatiales complexes devraient privilégier la liaison servo-rotative et multi-axeMachine de pliage de barres omnibus en cuivre-aluminiummannequins.
Ne jugez pas la performance simplement par la quantité d’axe
Le nombre nominal d’axes dans les brochures d’équipement ne peut pas représenter pleinement la capacité de formage complexe réelle. Il est conseillé de vérifier ces points pratiques : - Fonctions de chaque axe indépendant (alimentation, courbure, rotation, etc.) - Si les multi-axes peuvent fonctionner de manière synchrone - Disponibilité de stations auxiliaires indépendantes - Support pour la flexion combinée plate, verticale et torsadée - Risque d’interférence mécanique pour les courbures à pas court - Formage continu programmable pour profils complexes Soumettre des plans de pièces réels pour la production d’essais d’échantillons est bien plus fiable que d’évaluer les machines uniquement selon Aux fiches techniques.
Conclusion
La technologie de la flexion évolue du formage à angle unique vers un modelage 3D complexe entièrement automatique. Si vos produits de barres omnibus comportent des courbes plates, verticales, en vrille, des transitions multi-angles et des courbes spatiales ultra-courtes, vous devriez vous concentrer sur la coordination multi-stations, la précision des courbures et la capacité réelle de traitement des échantillons, plutôt que de simplement comparer les prix des machines ou les numéros d’axe annoncés. BELAN Machinery propose des solutions professionnelles d’automatisation du formage des métaux. Si vous vous procurez unMachine de pliage de barres omnibus en cuivre-aluminium, veuillez fournir le matériau de votre barre collectrice, le type d’isolation, les plans 3D des pièces et les besoins mensuels en sortie. BELAN analysera votre technologie de flexion adaptée, effectuera des prototypes pour des barres homogènes 3D complexes et vous proposera une proposition d’automatisation bien adaptée.
Pour plus d’informations ou pour organiser un test d’exemple, veuillez contacter notre équipe commerciale.
.jpg)