Comparaison de trois structures d’alimentation pour une machine de pliage de barres omnibus cuivre-aluminium : alimentation à chenille, rouleau et pince
Parcours industriel
Portés par des véhicules à énergie nouvelle, des systèmes de stockage d’énergie, des armoires de contrôle électriques et des projets de distribution d’énergie haute tension, les produits de barres omnibus cuivre-aluminium tendent vers la miniaturisation, des formes complexes et des spécifications diversifiées. Pour les fabricants, leMachine de pliage de barres omnibus en cuivre-aluminiumdoit non seulement garantir une précision de flexion de base, mais aussi équilibrer la compatibilité des matériaux, la stabilité d’alimentation, l’efficacité de changement de produit et la protection des surfaces des pièces.
En production réelle, le mécanisme d’alimentation d’unMachine à plier la barre omnibusIl détermine directement si les matières premières peuvent être livrées de manière stable dans la zone de flexion, ce qui affecte grandement la précision et le débit de l’usinage. Trois solutions d’alimentation courantes sont largement disponibles sur le marché : l’alimentation à chenilles, l’alimentation par rouleaux à 8 séries et l’alimentation à pince. Chaque structure possède des forces uniques et convient à des situations de travail distinctes.
Pourquoi le mécanisme d’alimentation est-il crucial pour la sélection de la machine ?
Les barres omnibus cuivre-aluminium comportent des coûts matériels relativement élevés, et de nombreuses pièces sont recouvertes de couches isolantes spéciales telles que le PA12 ou le PVC et le revêtement PVC-mica. Le glissement des liaisons, la déviation du matériau, l’incoiffure de surface ou les rayures par friction lors de l’alimentation provoquent directement des défauts du produit fini.
Ainsi, lors du choix d’unMachine de pliage de barres omnibus en cuivre-aluminium, les acheteurs doivent aller au-delà de la capacité de flexion de base et évaluer les indicateurs clés suivants :
- Compatibilité avec différents revêtements isolants
- Stabilité de l’alimentation et précision du positionnement
- Changement rapide pour les pièces multi-spécifications
- Protection anti-rayures pour les surfaces de barres omnibus
- Performance anti-déviation pour l’alimentation longue distance
- Soutien à la compensation des erreurs d’alimentation
- Productivité globale et coût d’entretien en production de masse
Dans une large mesure, leMécanisme d’alimentation de la barre omnibusdétermine le coût d’exploitation à long terme de votre Équipements de traitement de barres omnibus.
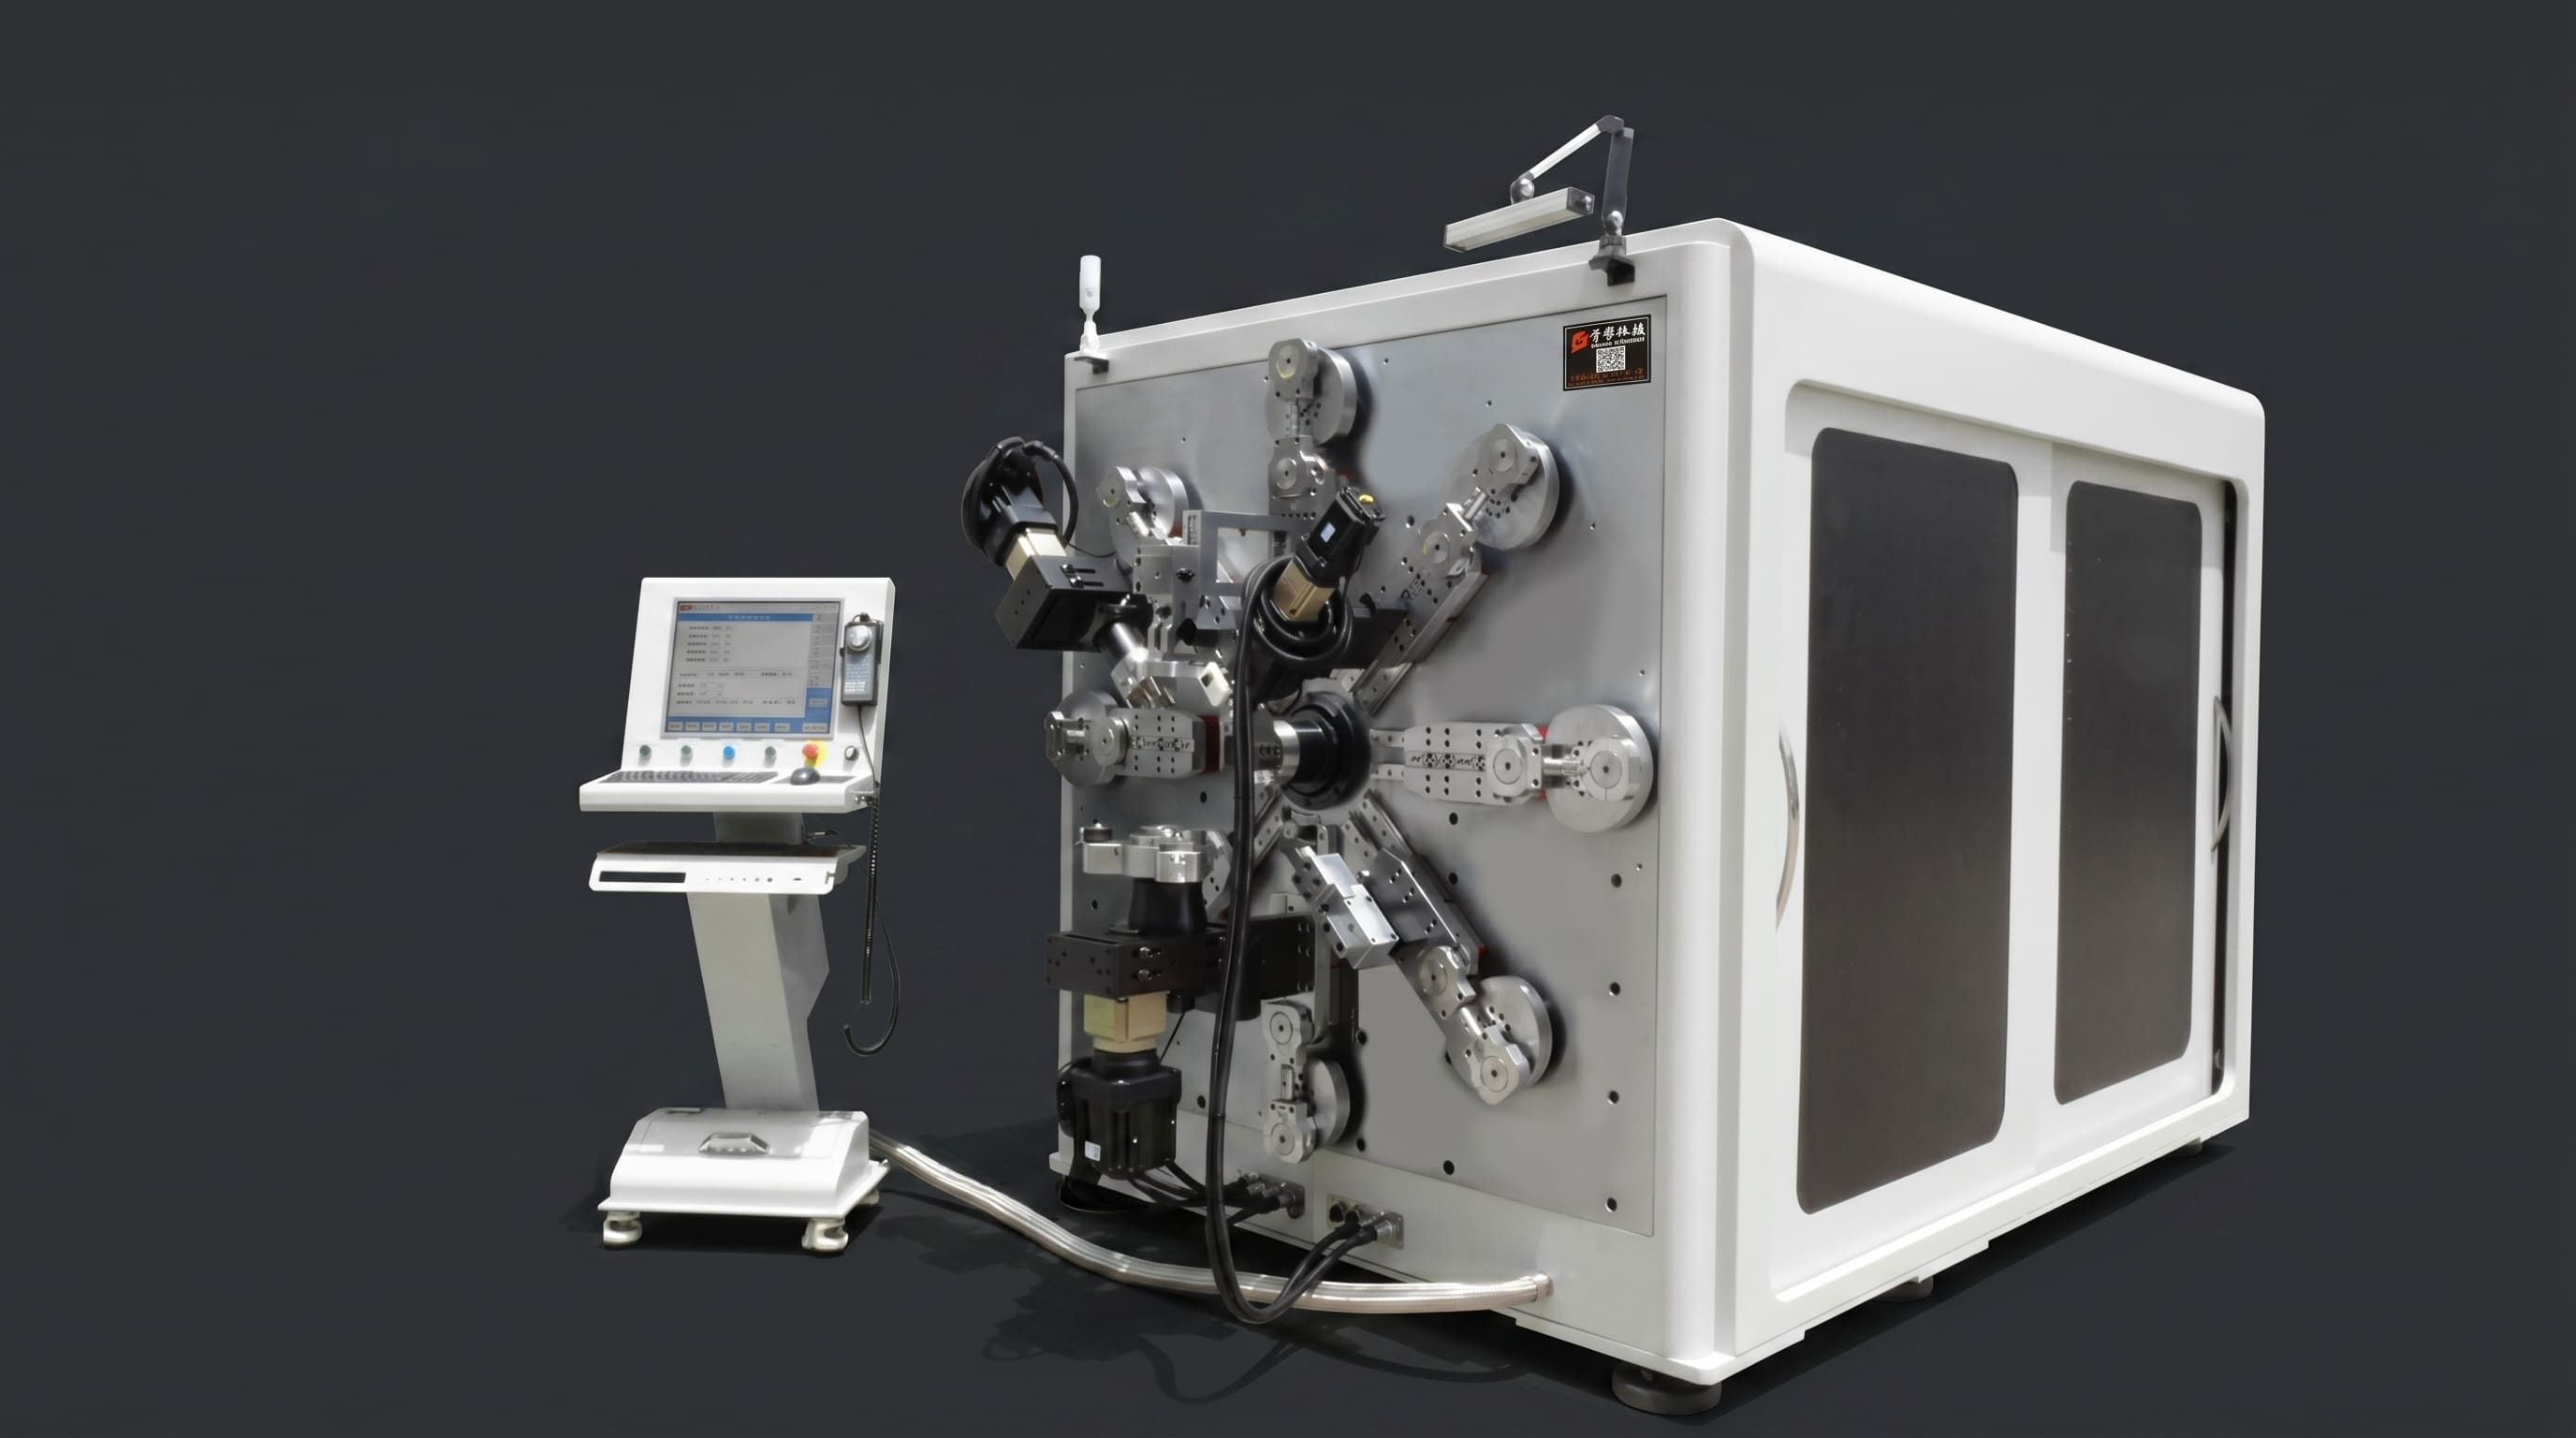
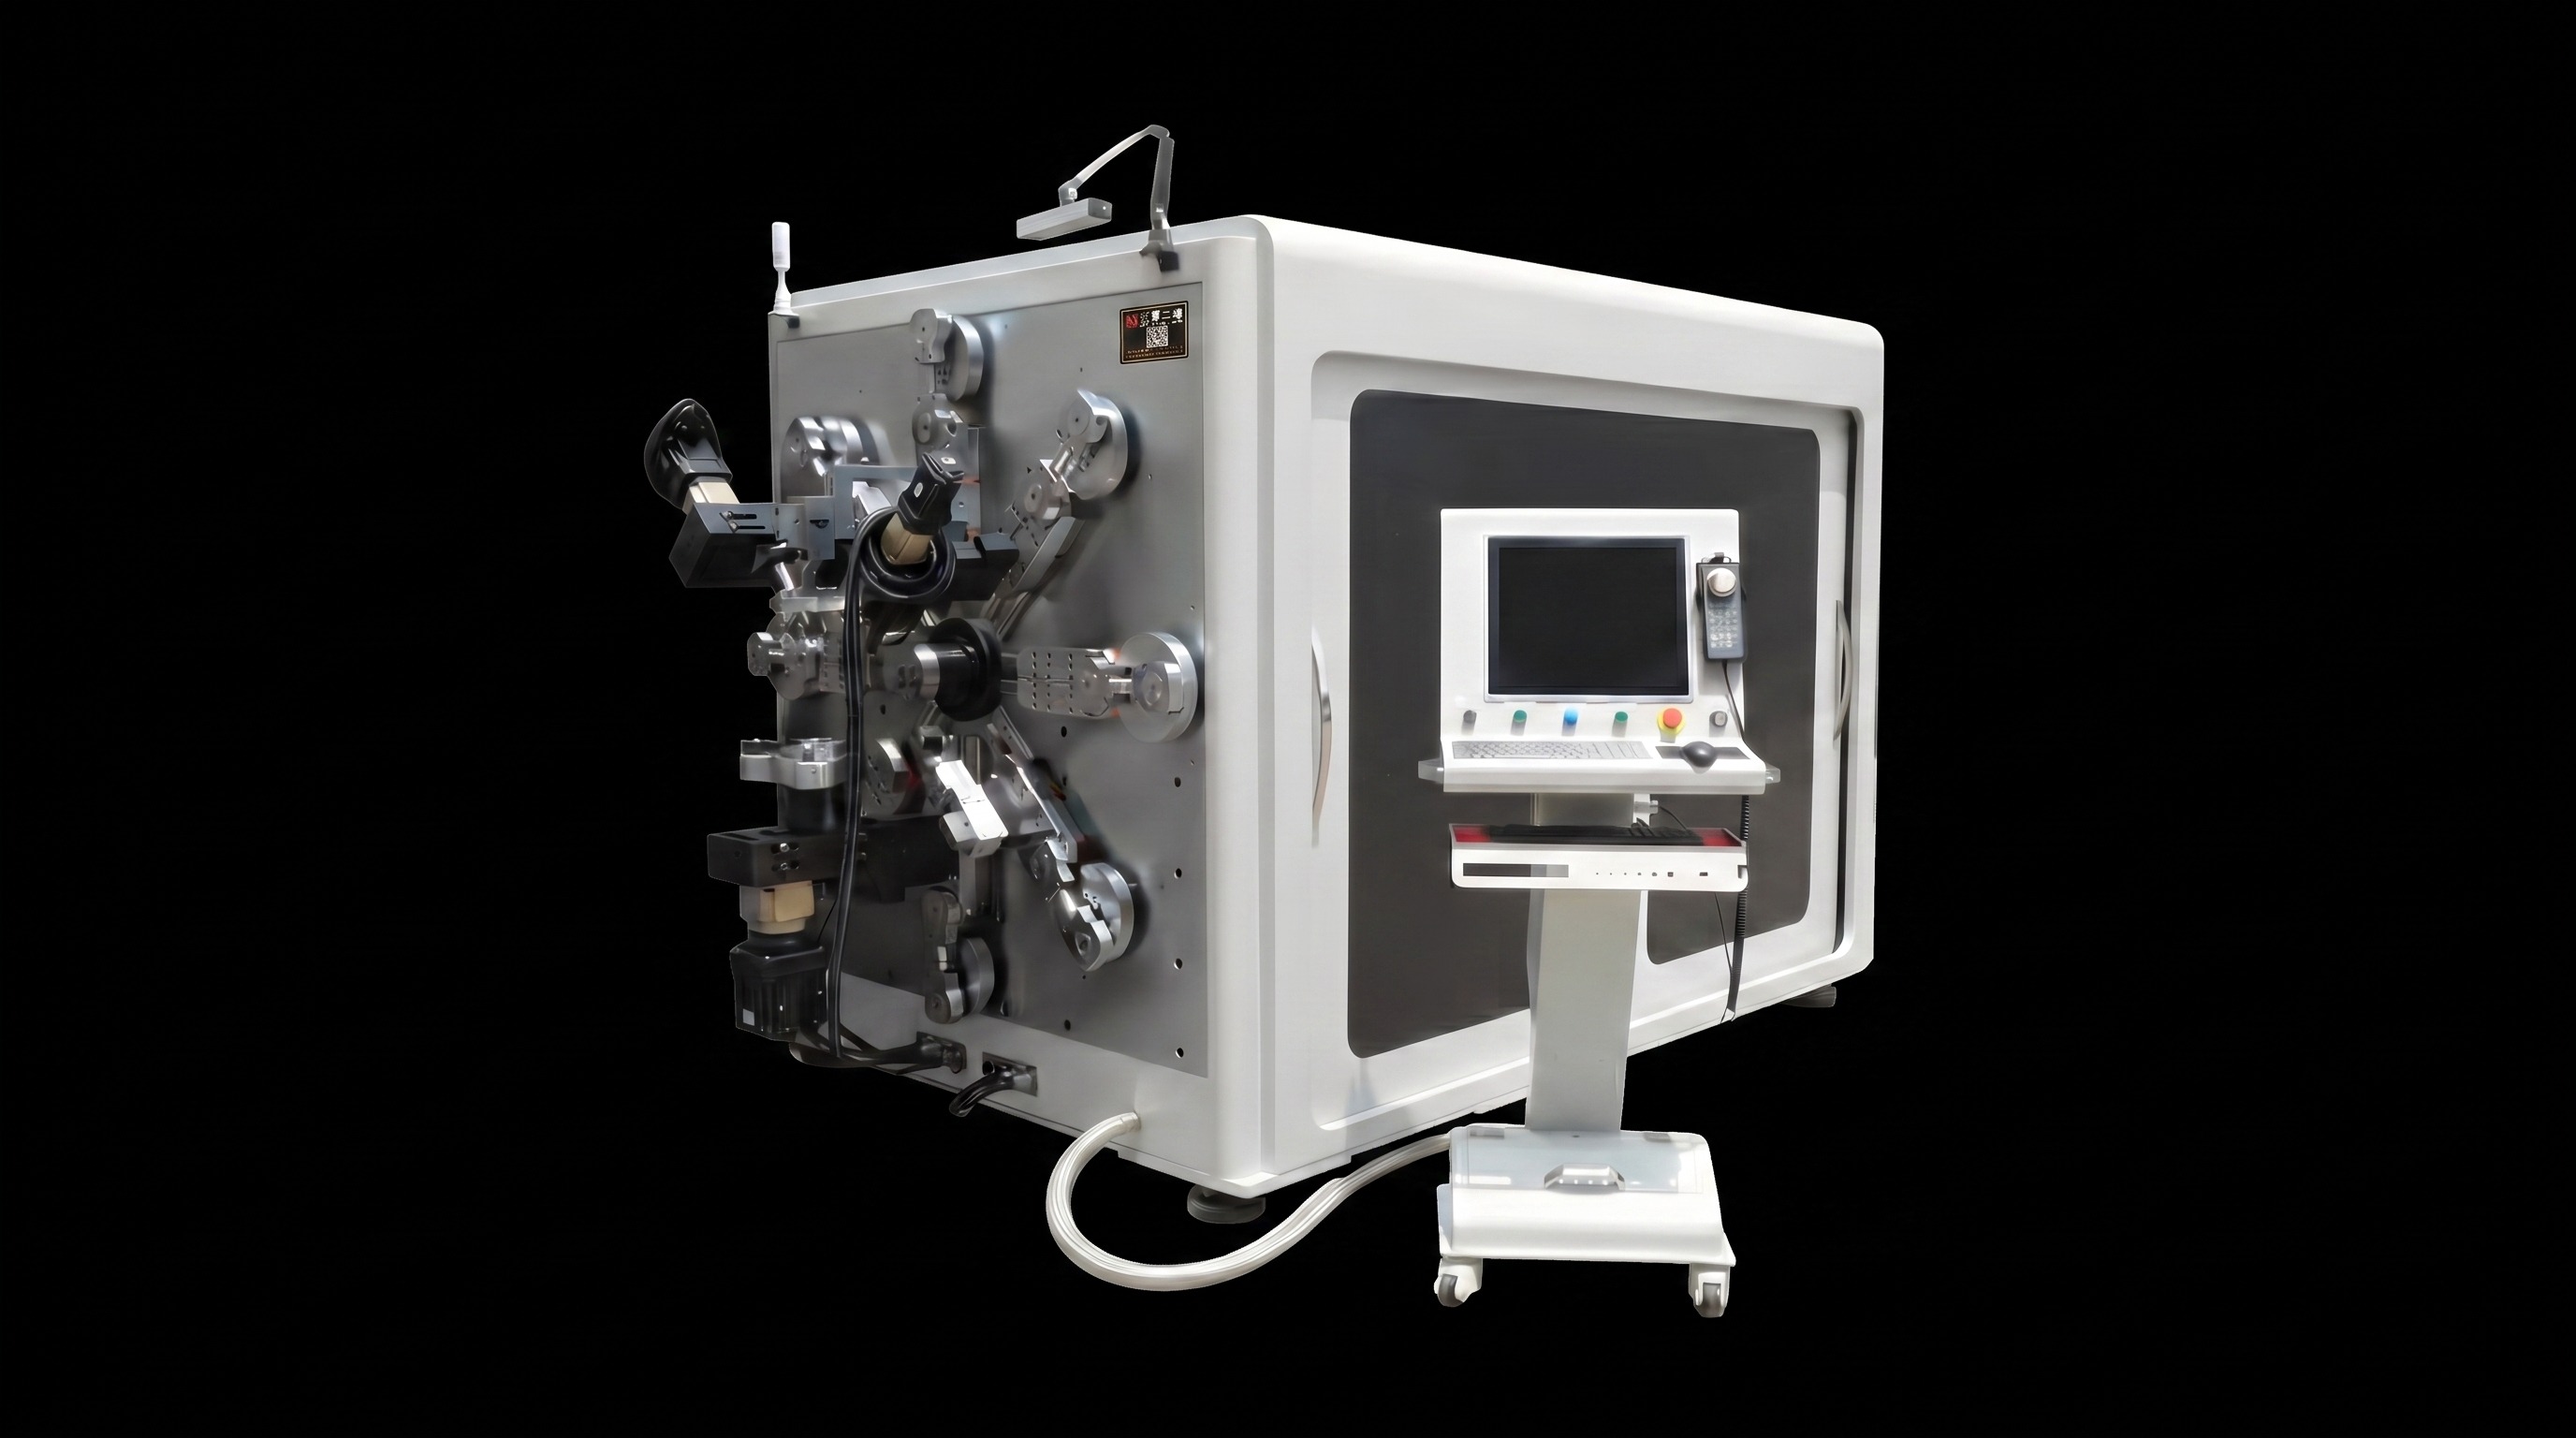
Machine de pliage de barres omnibus BELAN cuivre-aluminium
Alimentation à chenilles : compatibilité et stabilité exceptionnelles
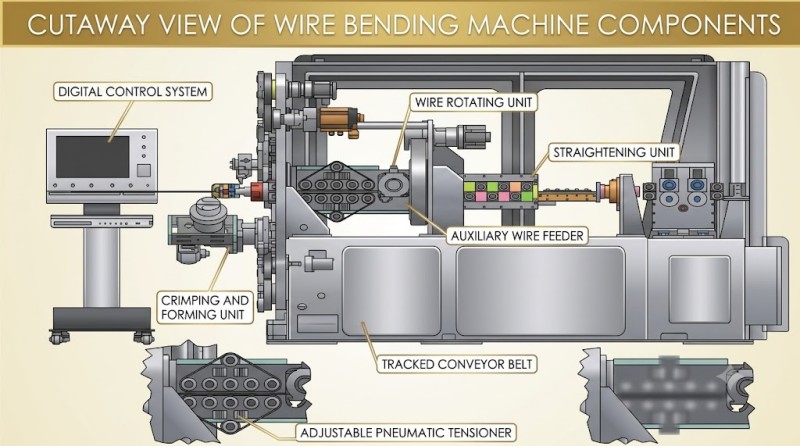
La machine de pliage de barres omnibus cuivre-aluminium BELAN est équipée d’une structure d’alimentation à chenille. Contrairement aux systèmes d’alimentation à point unique ou à rouleaux multiples, la chenille enroule la pièce sur une plus grande surface de contact.
Il offre une grande adaptabilité pour les barres omnibus avec isolation PA12 et revêtement PVC-mica, couvrant un éventail plus large de types de pièces. Ses principaux avantages sont listés ci-dessous :
1. Excellente compatibilité des matériaux
Une unité d’alimentation supporte plusieurs pièces revêtues, minimisant ainsi les remplacements de pièces causés par les interrupteurs de matériaux.
2. Zone de contact d’enroulement plus grande
La chenille maintient fermement la barre de suspension, augmente la force de friction, réduit le glissement d’alimentation et le décalage du matériau, et protège les surfaces de la pièce tout en assurant une alimentation précise.
3. Remplacement moins fréquent des rouleaux
Cet avantage est particulièrement précieux pour les usines effectuant des changements fréquents de produits. Contrairement aux systèmes à rouleaux, la structure à chenille évite les travaux longs de remplacement de rouleaux lors du passage entre différentes tailles de barre conductrice.
4. Compensation de la longueur d’alimentation disponible
Les machines de pliage de barres omnibus BELAN adoptent des roues encodeurs pour transmettre en temps réel les données de longueur d’alimentation. Une fois qu’une déviation entre les valeurs d’alimentation réelles et théoriques se produit, le système compense automatiquement les erreurs afin d’améliorer la cohérence dimensionnelle dans les cycles continus.
En résumé, l’alimentation par voie fonctionne mieux pour les fabricants disposant de portefeuilles de pièces diversifiés et de besoins de production de masse continue.
Alimentation par rouleaux à 8 jeux : structure mature mais coût de changement plus élevé
Le second courant principalMécanisme d’alimentation de la barre omnibusest le système d’alimentation par rouleaux à 8 séries. Plusieurs rouleaux serrent et poussent la barre omnibus vers l’avant par mouvement rotatif. Cette structure éprouvée fonctionne de manière stable sous une production à spécifications fixes avec des matières premières adaptées, tout en présentant des limites évidentes.
1. Restrictions sur les matériaux isolants
Le retour de terrain montre que l’alimentation par rouleaux à 8 jeux fonctionne bien pour les barres omnibus recouvertes de PA12, mais son adaptabilité diminue pour les pièces recouvertes de PVC mica en raison des différences de friction de surface. Les usines traitant deux types d’isolation ou plus ne peuvent pas sélectionner les machines uniquement selon la quantité de l’axe de flexion ; La compatibilité des systèmes d’alimentation doit d’abord être vérifiée.
2. Remplacement de rouleaux nécessaire pour les interrupteurs de spécifications
Différentes largeurs et épaisseurs de barres omnibus nécessitent généralement des rouleaux d’alimentation assortis. Changer les huit rouleaux pour chaque nouvelle spécification entraîne des dépenses supplémentaires pour les pièces de rechange (environ 4000 unités de devise pour un kit complet de rouleaux) ainsi que des temps d’arrêt manuels. Un échange de rouleaux de 20 minutes à chaque changement de service réduira considérablement le débit global pour les ateliers avec des changements fréquents de modèle. Un mauvais réglage de la pression peut également entraîner des indentations, des rayures ou un glissement d’alimentation, nécessitant une grande expérience des opérateurs pour l’ajustement des paramètres.
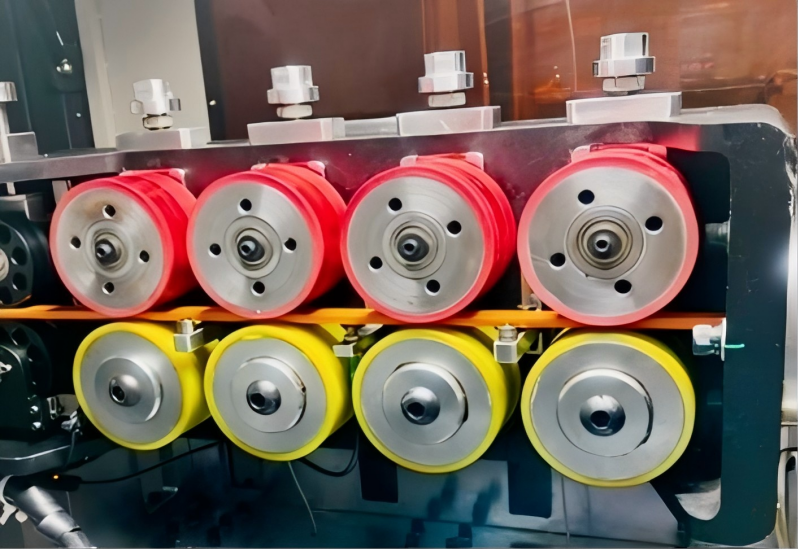
Diagramme comparatif de trois structures d’alimentation de barres omnibus
Alimentation par serrage : adaptée à des matériaux spécifiques à vitesse limitée
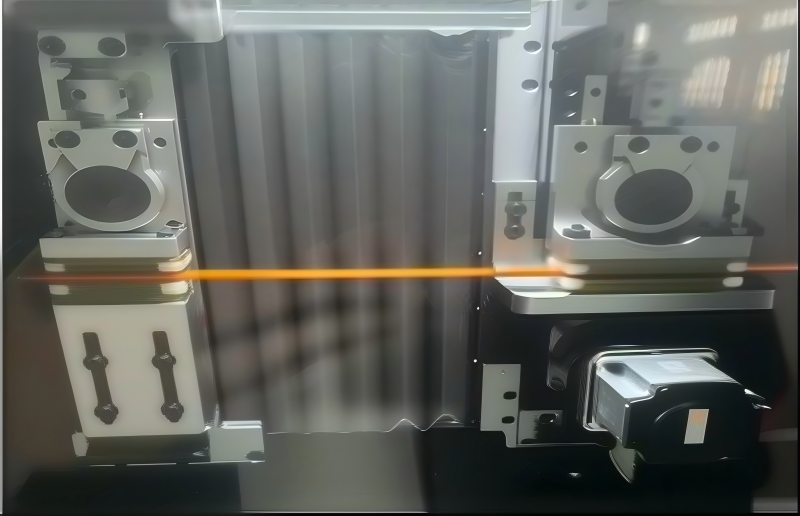
La troisième option, l’alimentation par serrage, pousse les matériaux vers l’avant en utilisant des pinces alternatives. C’est un choix viable pour certaines barres omnibus en PVC et en mica et évite la friction directe des rouleaux sur les surfaces de la pièce sous certains procédés.
Néanmoins, il existe des limites d’application claires. Pour les barres omnibus cuivre-aluminium recouvertes de PA12, son action basée sur le cycle (clamp-déplacement-déverrouillage) limite la performance d’alimentation continue à haute vitesse. Sa vitesse d’alimentation est généralement plus lente que celle des systèmes à chenilles ou à rouleaux continus. Les projets présentant des exigences en grande quantité, longues et à haut cycle doivent évaluer soigneusement le rythme réel de la production avant de finaliser ce schéma d’alimentation.
Comparaison côte à côte des trois systèmes d’alimentation
| Élément comparatif | Alimentation par voie | Alimentation par rouleaux en 8 séries | Alimentation par serrage |
|---|---|---|---|
| Matériel PA12 | ✓ Totalement compatible | ✓ Convenable | △ Vitesse restreinte |
| Revêtement PVC-mica | ✓ Totalement compatible | △ Adaptabilité limitée | ✓ Convenable |
| Stabilité d’alimentation | Haut | Moyen-Haut | Moyen |
| Mode Contact avec les matériaux | Enveloppage sur grande surface | Multi‑point Contact | Serrage par pince |
| Commodité de transition | Excellent | Remplacement du rouleau nécessaire | Bien |
| Compensation des erreurs d’alimentation | Roue encodeur disponible | Cela dépend des spécifications de la machine | Cela dépend des spécifications de la machine |
| Production à interrupteurs fréquents | Fortement recommandé | Coût élevé du temps et des pièces de rechange | Évaluation au cas par cas |
| Efficacité en continu | Haut | Moyen-Haut | Relativement faible |
Note : Le mécanisme d’alimentation n’est qu’une partie de l’ensembleÉquipements de traitement de barres omnibus. Les acheteurs doivent également prendre en compte la largeur, l’épaisseur, le type d’isolation, la longueur de la pièce finie, l’angle de courbe, l’empreinte, le temps de cycle et la feuille de route future du produit.
N’évaluez pas l’équipement uniquement sur le prix initial
Pour les fabricants de barres collecteurs, le coût d’achat des machines ne représente pas la dépense totale de production. Un modèle à bas prixMachine de pliage de barres omnibus en cuivre-aluminiumpeuvent entraîner des coûts plus élevés à long terme causés par le remplacement fréquent des rouleaux, l’inventaire de pièces de rechange, les longues périodes d’arrêt des changements ou la récupération de matériaux causée par une alimentation instable.
Nous suggérons aux acheteurs d’exiger que les fournisseurs effectuent des tests sur des matériaux réels couvrant des échantillons recouverts de PA12 et de PVC mica, et de se concentrer sur ces 7 indicateurs d’évaluation :
- Stabilité globale de l’alimentation
- Risque d’empassement ou de rayure de surface sur les barres omnibus
- Erreur cumulative de longueur lors de l’alimentation à longue distance
- Temps consommé pour le changement multi-spécifications
- Fonction de rétroaction de l’encodeur et compensation des erreurs d’alimentation
- Cycle de production continu pour répondre au débit des commandes
- Compatibilité globale des systèmes d’alimentation avec votre portefeuille de pièces de travail
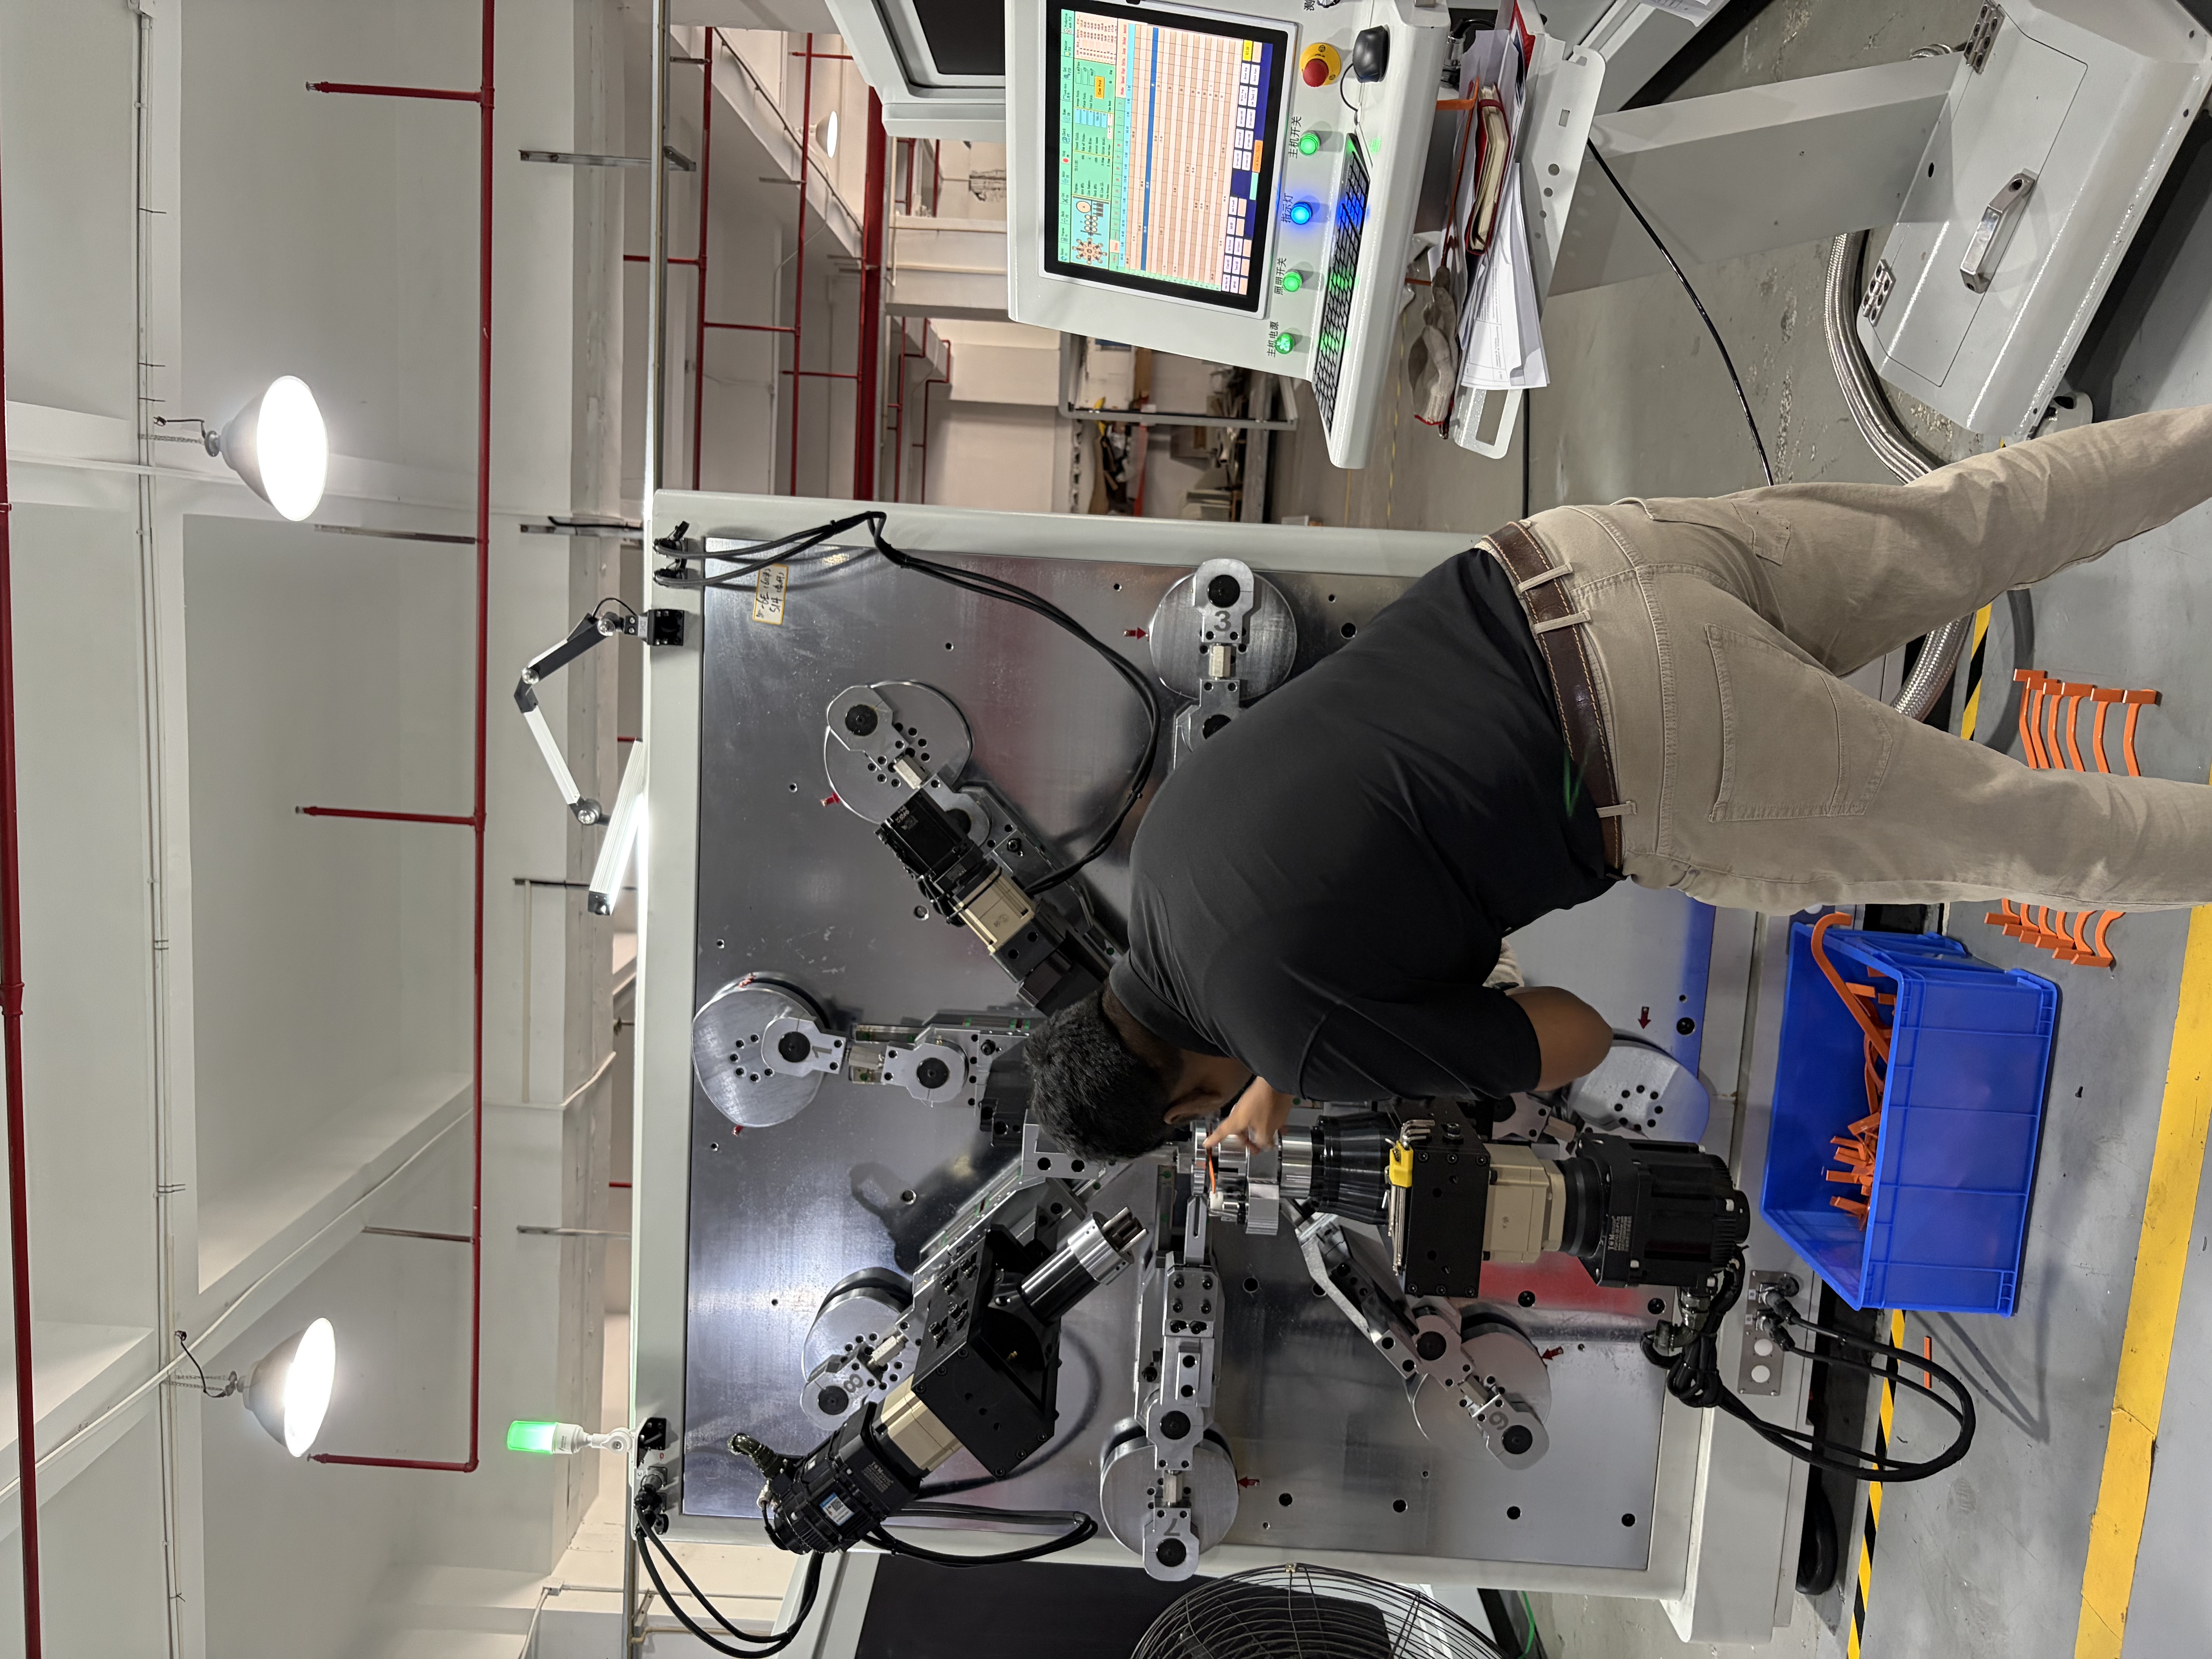
Traitement sur site des pièces cuivre-aluminium pour barres omnibus
Conclusion et enquête
Aucun des troisMécanisme d’alimentation de la barre omnibusDesigns est universellement supérieur ; L’adéquation dépend de vos types de matières premières, des spécifications des pièces et du mode de fabrication. Si vous traitez à la fois des barres omnibus PA12 et isolées en PVC mica, avec des changements fréquents de spécifications et des ordres continus à grand volume, le système d’alimentation à chenille offre des avantages évidents en termes de compatibilité des matériaux, de stabilité d’alimentation, de passage rapide et de compensation de précision.
BELAN Machinery propose des solutions professionnelles de formage des métaux. Si vous vous procurez unMachine de pliage de barres omnibus en cuivre-aluminiumou si vous ne savez pas quelle configuration d’alimentation convient à vos projets de barres omnibus PA12 / PVC-mica, veuillez contacter notre équipe. Envoyez-nous vos spécifications des matériaux, le type d’isolation, les plans de pièces et le rendement attendu, nous recommanderons la structure d’alimentation adaptée et la disposition de la machine, et soutiendrons pour les tests d’échantillons afin de vérifier les performances réelles du traitement.
Pour plus d’informations ou pour organiser un test d’exemple, veuillez contacter notre équipe commerciale.
.jpg)