


Machines BELAN : Répondre aux exigences de barres omnibus EV de haute précision avec Machine CNC à plier des barres omnibus
Parcours industriel
Avec la croissance rapide des véhicules à énergie nouvelle, du câblage haute tension, des packs de batteries et des industries de stockage d’énergie, les barres omnibus en cuivre recouvert de PVC mica, les barres omnibus en cuivre isolé PA12 et les barres omnibus en aluminium isolé sont devenues des matériaux clés pour la fabrication des barres collectrices. En raison des couches d’isolation de surface, des rayures, des renflements, des fissures et des dégradations d’isolation surviennent fréquemment lors des flexions. Par conséquent, le mode d’alimentation, la précision de pliage et le contrôle du procédé sont des facteurs critiques déterminant la qualité du produit fini.
LeMachine CNC de pliage de barres omnibusOffre une alimentation automatique, un redressement intelligent, un pliage synchronisé multi-axes et une coupe de précision pour un flux de travail automatisé en boucle fermée. Cela augmente considérablement la productivité tout en garantissant la qualité de traitement des barres omnibus isolées et revêtues.
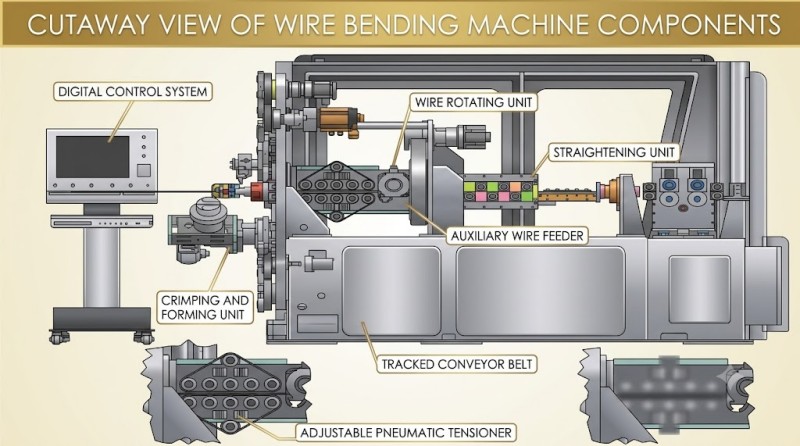
Flux de travail automatique de flexion pour barre omnibus en cuivre recouverte de PVC
Ci-dessous est présenté le flux complet de traitement automatique de la série BELAN BL-TP.Machine CNC de pliage de barres omnibus.
| Pas | Processus | Description |
|---|---|---|
| Étape 1 | Chargement des matériaux | Montez une barre omnibus en cuivre ou aluminium recouverte de PVC sur une grille d’alimentation automatique. |
| Étape 2 | Alimentation automatique | Un support d’alimentation automatique délivre le matériel dans une unité d’alimentation auxiliaire. |
| Étape 3 | Redressement | Un alimentateur auxiliaire envoie le matériau au module de redressement afin d’éliminer les contraintes internes et d’améliorer la précision du traitement. |
| Étape 4 | Alimentation par voie | Le convoyeur de chenilles transporte régulièrement le matériau vers la zone de flexion et protège entièrement la surface isolée. |
| Étape 5 | Flexion automatique | Huit bras robotiques servo travaillent en coopération pour réaliser la courbure plate, la flexion verticale, la torsion et d’autres formes complexes. |
| Étape 6 | Coupe automatique | Les pièces finies sont coupées automatiquement après pliage pour une production de masse continue. |
L’ensemble du flux de travail fonctionne sans intervention manuelle, améliorant le débit et minimisant les erreurs dimensionnelles causées par l’homme.
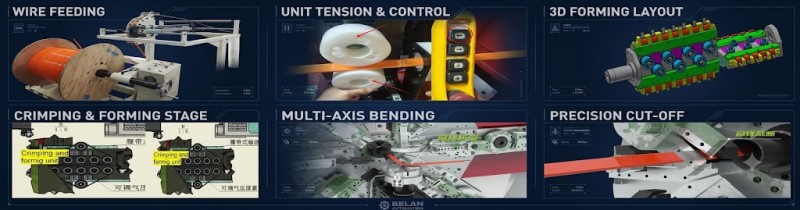
Analyse comparative de trois structures d’alimentation
DomestiqueMachine CNC de pliage de barres omnibusles fournisseurs adoptent des solutions d’alimentation variées pour le traitement de barres omnibus isolées en PVC mica, avec des écarts de performance évidents.
| Élément comparatif | Alimentation de type rail BELAN | Concurrent 1 : Alimentation par rouleaux | Concurrent 2 : Alimentation par pince |
|---|---|---|---|
| Mécanisme d’alimentation | Alimentation sur chenilles à enveloppe complète | Alimentation par rouleaux à 8 séries | Alimentation mécanique par serrage |
| Matériau isolé PA12 | ✓ Entièrement compatible | ✓ Entièrement compatible | △ Faible efficacité |
| Matériau isolant PVC-mica | ✓ Entièrement compatible | × Incompatible | ✓ Entièrement compatible |
| Protection des surfaces des matériaux | Pas de rayures ni de dommages | Risque élevé d’indentation et de rayures | Bien |
| Remplacement de pièces de rechange | Aucun remplacement de rouleau n’est nécessaire | Il faut remplacer 8 rouleaux d’alimentation | Aucun remplacement n’est nécessaire |
| Temps de changement de produit | Aucun | Environ 20 minutes | Aucun |
| Coût des pièces de rechange | N/A | Environ 4000 USD par ensemble | N/A |
| Stabilité d’alimentation | ★★★★★ | ★★★ | ★★★ |
| Efficacité de production | ★★★★★ | ★★★★ | ★★ |
Avantages de l’alimentation à chenilles BELAN
Comparée à l’alimentation traditionnelle par rouleaux, l’alimentation en enveloppe complète élargit la surface de contact avec la matière première, offrant des performances d’alimentation stables même pour des matériaux isolants PVC-mica à faible adhérence.
Aucun remplacement des rouleaux d’alimentation pour différentes spécifications de barres de collecte, ce qui réduit les coûts d’entretien et les temps d’arrêt des machines pour améliorer l’efficacité globale de l’équipement. Elle est devenue une solution mature et à haute efficacité pour les fabricants de barres omnibus pour véhicules à énergie neuve.
Norme de contrôle des renflements pour barre omnibus isolée en PVC et mica
Le bombement post-flexion est le principal défi de traitement des barres omnibus isolées en PVC mica. Série BL-TP de BelanMachine CNC de pliage de barres omnibusminimise le coefficient de bombement en optimisant les réglages du rayon de courbe.
| Mode de flexion | Norme de procédé |
|---|---|
| Flexion plate | L’intérieur R ≥ 1 × largeur du matériau ; Bosse à un seul côté ≤1,6 mm (limite bilatérale maximale industrielle ≤4 mm) |
| Flexion verticale | L’intérieur R ≥ 1 × épaisseur du matériau ; renflement à un seul côté ≤1,5 mm (limite bilatérale maximale industrielle ≤4 mm) |
Un bon réglage du rayon R réduit le risque de renflement et évite la déchirure ou la dégradation électrique de la chemise PVC et de la couche isolante de mica.
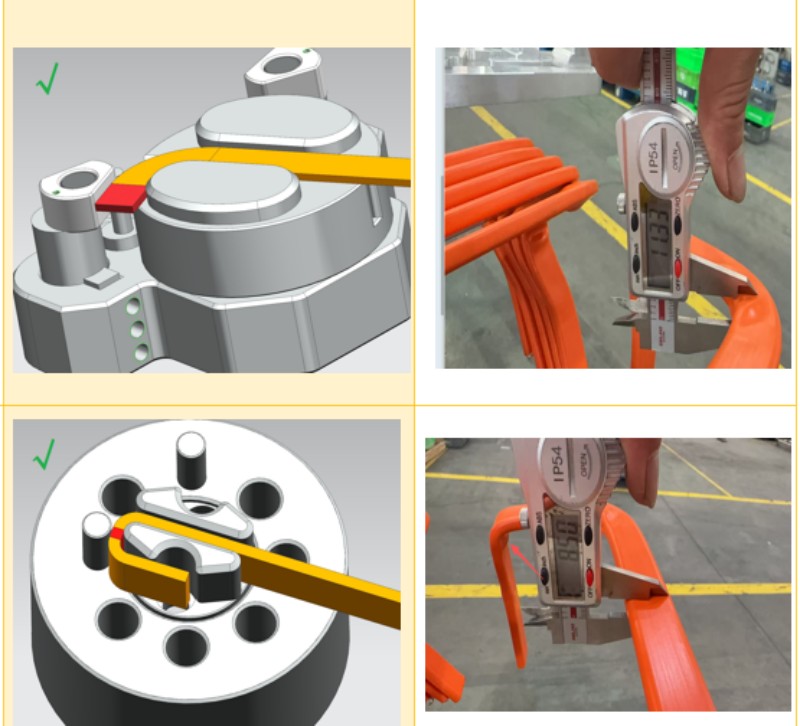
Processus optimisé pour le traitement de la bombe par courbure de barre omnibus
Pour améliorer davantage la qualité des pièces finies, adoptez le flux de travail suivant pour l’amélioration du renflement :
| Pas | Solution de traitement | Fonction |
|---|---|---|
| Étape 1 | Adopter l’alimentation par chenilles | L’alimentation en enveloppe complète évite les rayures de surface et améliore la stabilité de l’alimentation. |
| Étape 2 | Préchauffage à haute fréquence | Installez un chauffe-eau haute fréquence à la sortie du matériau. Pliez-vous après chauffage pour réduire le renflement et la déformation. |
| Étape 3 | Serrage pour la flexion plate | Fixez la zone de bombement avec des clips en acier inoxydable et des serre-joints robustes. |
| Étape 4 | Traitement thermique de four tunnel | Chauffez dans un four tunnel à 100°C-130°C pendant 1 à 2 minutes, puis refroidissez à l’air pour aplatir la zone bombée. |
Ce flux de travail optimise l’apparence de la surface et améliore la fiabilité des couches d’isolation.
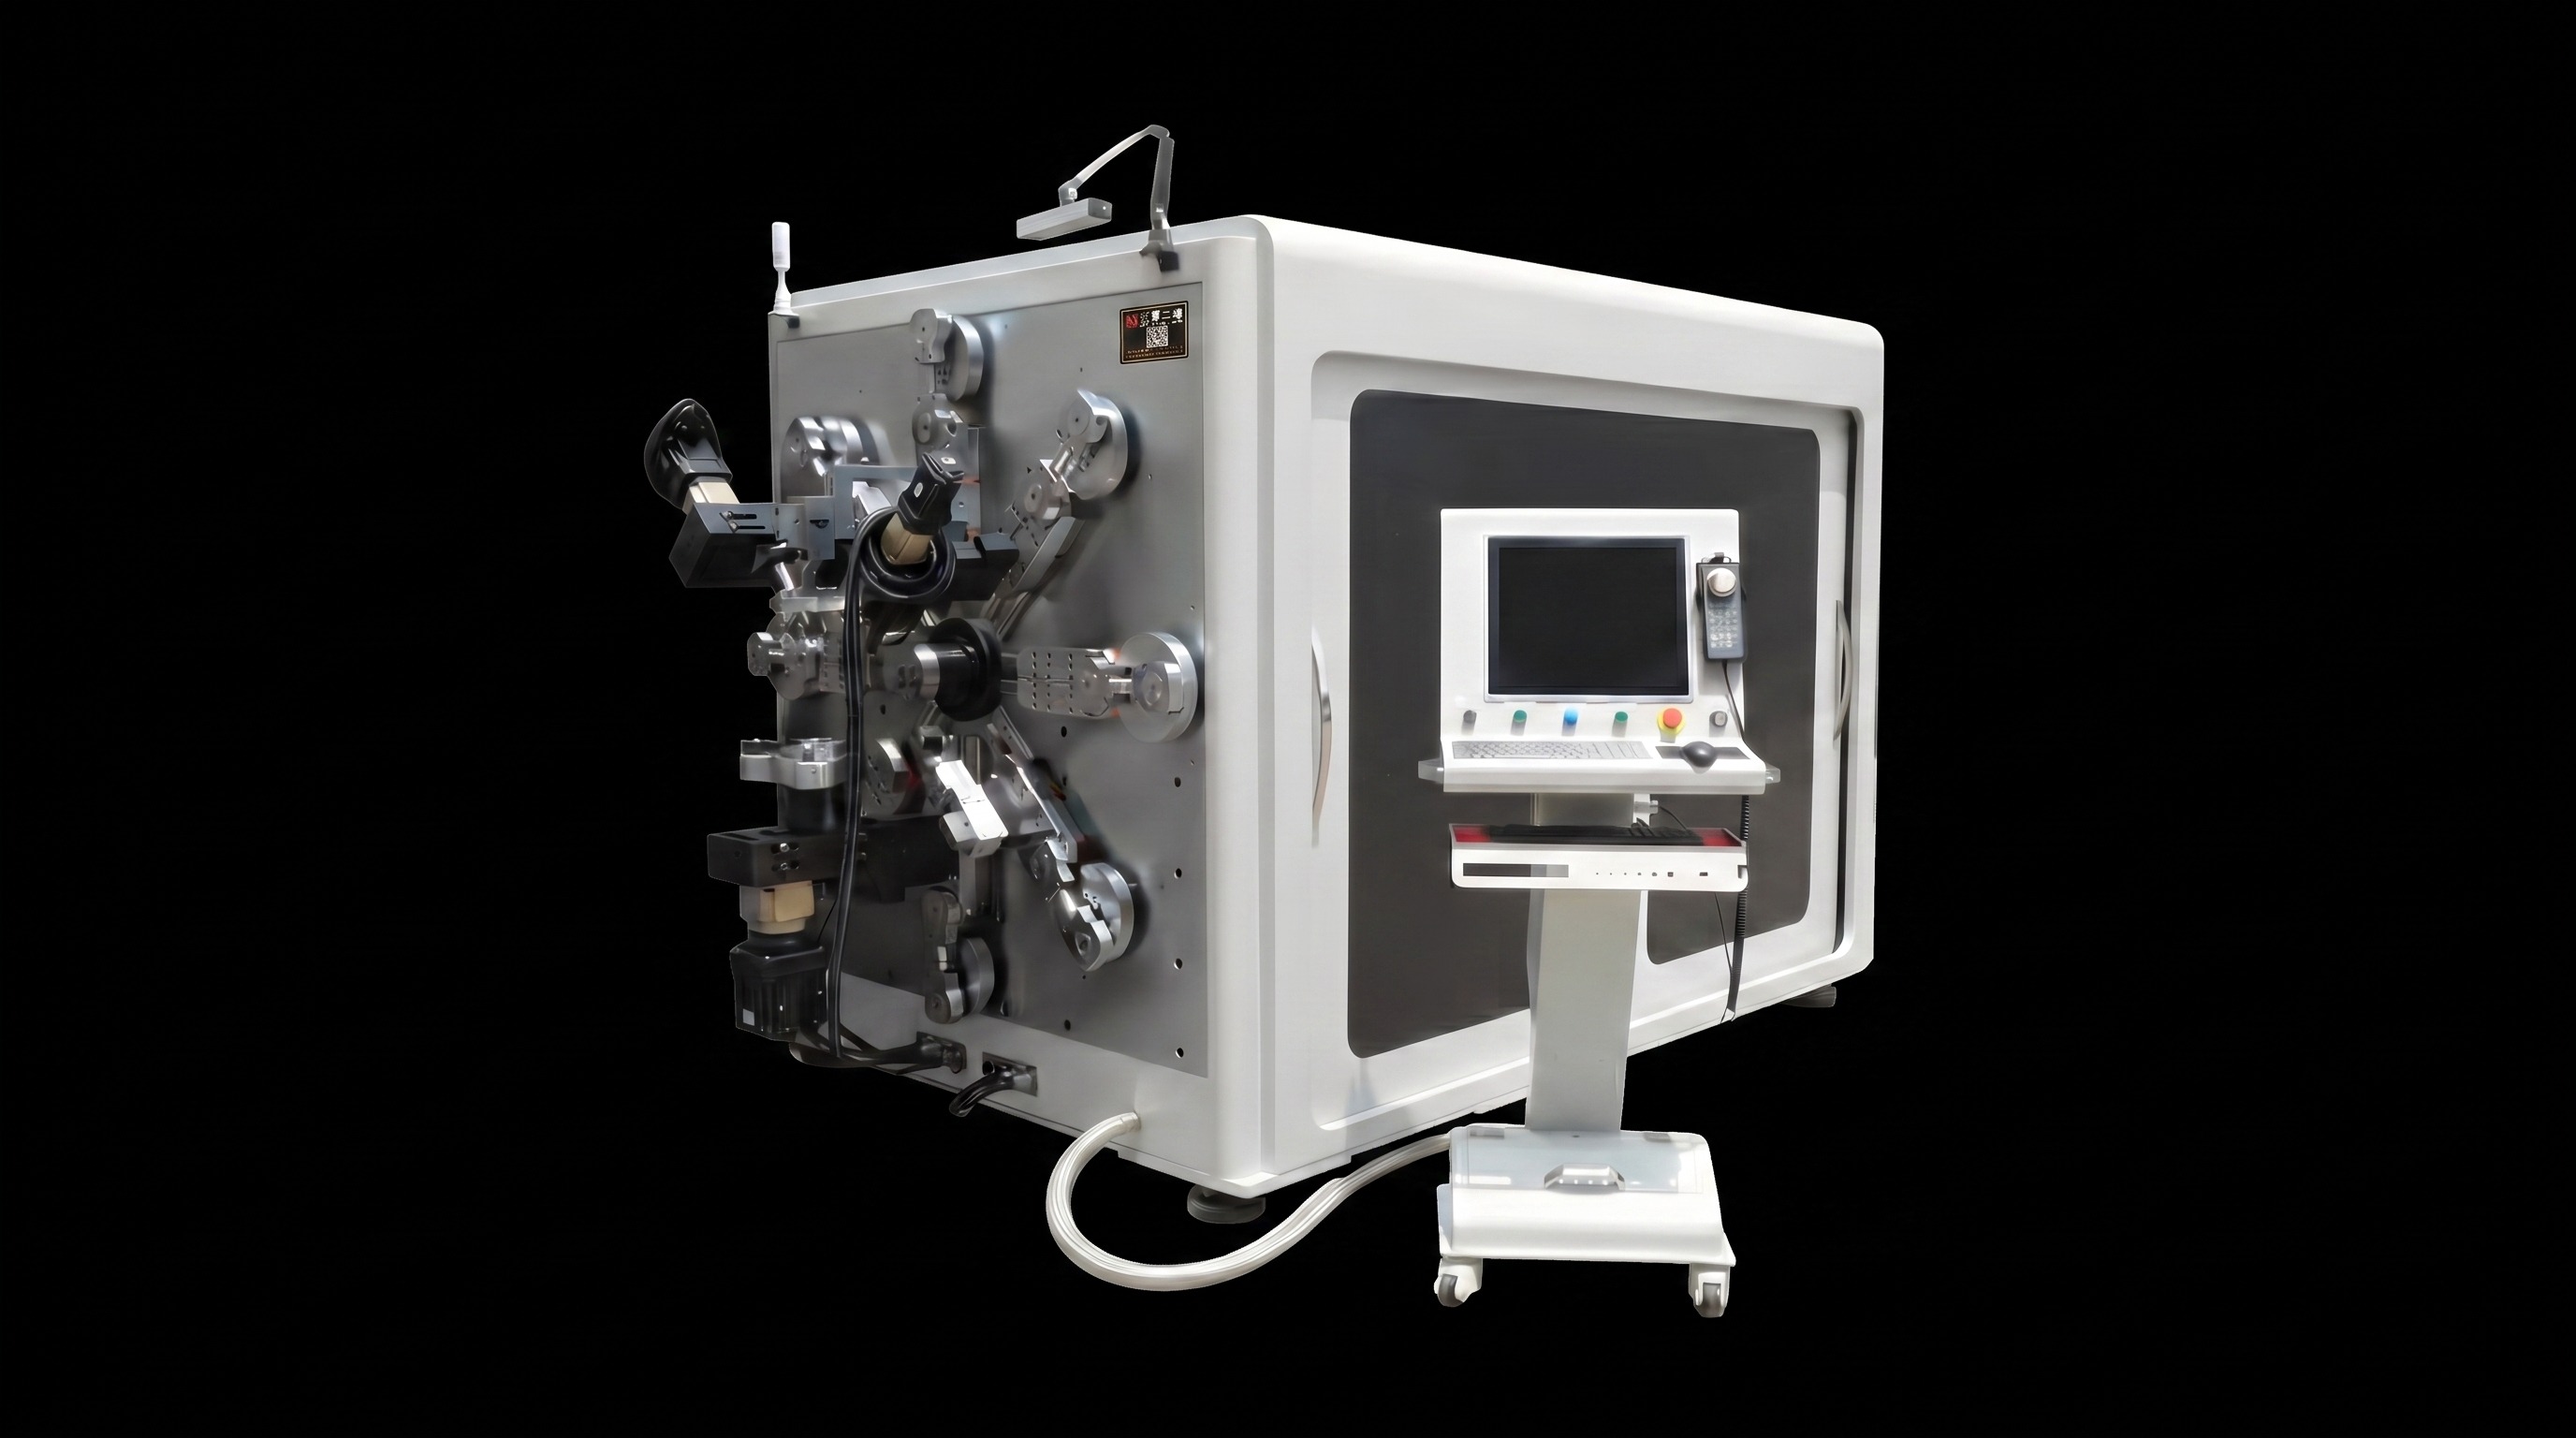
Avantages fondamentaux de la machine à plier de barres omnibus CNC BL-TP-45-6EL
ModèleBL-TP-45-6ELest spécialement conçu pour la production de barres omnibus de véhicules à énergie neuve. Il supporte les barres omnibus en cuivre revêtus de PA12, les barres omnibus en cuivre PVC-mica, les barres omnibus en aluminium isolé et de nombreux autres matériaux.
Équipé d’un système de contrôle servo multi-axe, d’une unité de redressement haute précision, d’une alimentation par chenille et d’une technologie de flexion synchronisée à 8 bras, il réalise un formage en une seule étape pour des pièces complexes de barres 3D.
- Alimentation de type chenille sans remplacement par rouleau d’alimentation
- Flux de travail intégré : redressement, alimentation, pliage et découpe automatiques
- Compatibilité large pour les matériaux isolés diversifiés des barres omnibus
- Contrôle synchrone multi-axes pour une flexion spatiale complexe et haute précision
- Supporte la flexion plate, la flexion verticale et la flexion continue multi-angles
- Cela réduit efficacement les risques de renflement, de rayures et de dommages à l’isolation
- Idéal pour les véhicules à énergie nouvelle, les batteries PACK, les systèmes de stockage d’énergie et les industries du câblage haute tension
Conclusion
Portée par les secteurs des véhicules à énergie nouvelle, du stockage d’énergie et du câblage haute tension, la fabrication de barres omnibus évolue vers une précision, une productivité et une intelligence accrues. Chaque lien de traitement, y compris le mode d’alimentation, la précision de flexion et la protection de l’isolation, influence directement la qualité du produit et l’efficacité de la production.
Le mécanisme d’alimentation à chenille, le contrôle multi-axes de haute précision et le procédé mature d’optimisation des renflements améliorent la cohérence des pièces tout en réduisant les coûts de maintenance et de fabrication. Sélection stable, hautement compatibleMachine CNC de pliage de barres omnibusdevient une étape cruciale pour les fabricants qui poursuivent une fabrication intelligente.
BELAN Machinery propose des solutions professionnelles de formage de fils métalliques pour l’industrie automobile. Si vous recherchez des solutions de traitement automatisé pour les barres omnibus en cuivre recouvertes de PVC mica, les barres omnibus en cuivre isolées PA12 et les barres omnibus en aluminium isolés, veuillez contacter notre équipe pour obtenir des spécifications détaillées, des vidéos de traitement d’échantillons et des devis personnalisés pour les machines de la série BL-TP afin d’assurer une production efficace, stable et précise.
.jpg)


