


Lorsque vous choisissez une machine à plier à barres collectrices CNC, qualifiez séparément le rayon de courbure intérieur pour les courbes à plat et à bord du redressement. Vous pouvez spécifier le même rayon intérieur fini pour les deux directions si les essais sur un matériau à intention de production montrent que les deux pli correspondent au dessin et s’adaptent à l’assemblage. Un échantillon à plat à lui seul donne des preuves de la courbe à plat. Pour un pliage en bord, demandez son propre échantillon et son enregistrement de mesure avant d’approuver l’outillage.
Ce guide s’applique aux barres collectrices rectangulaires solides en cuivre, telles que les maillons dans les dispositifs et les ensembles de distribution d’alimentation. Utilisez le dessin de la pièce finie pour définir le rayon requis, puis utilisez des échantillons de courbes pour juger si le fournisseur peut le produire de manière cohérente.
Comment la direction de la flexion modifie la décision du rayon
SoitWêtre la largeur de la barre de cuivre etTson épaisseur. LeRayon intérieur, ouR, est mesuré sur le côté concave de la courbure finie après que la pièce a été libérée de l’outillage.
| Quoi comparer | Courbe à plat | Courbe en tranche |
|---|---|---|
| Comment la barre se courbe | Hors du plan du large visage | Dans le plan de la large face |
| Dimension de la section transversale de l’intérieur vers l’extérieur du courbe | Épaisseur, T | Largeur, W |
| Quoi vérifier lors de la partie d’essai | Surface extérieure de courbe, angle et rayon finis, et dimensions de la jambe | Bord extérieur pour fissures, bord intérieur pour flambement ou déformation, angle et rayon finis, et torsion |
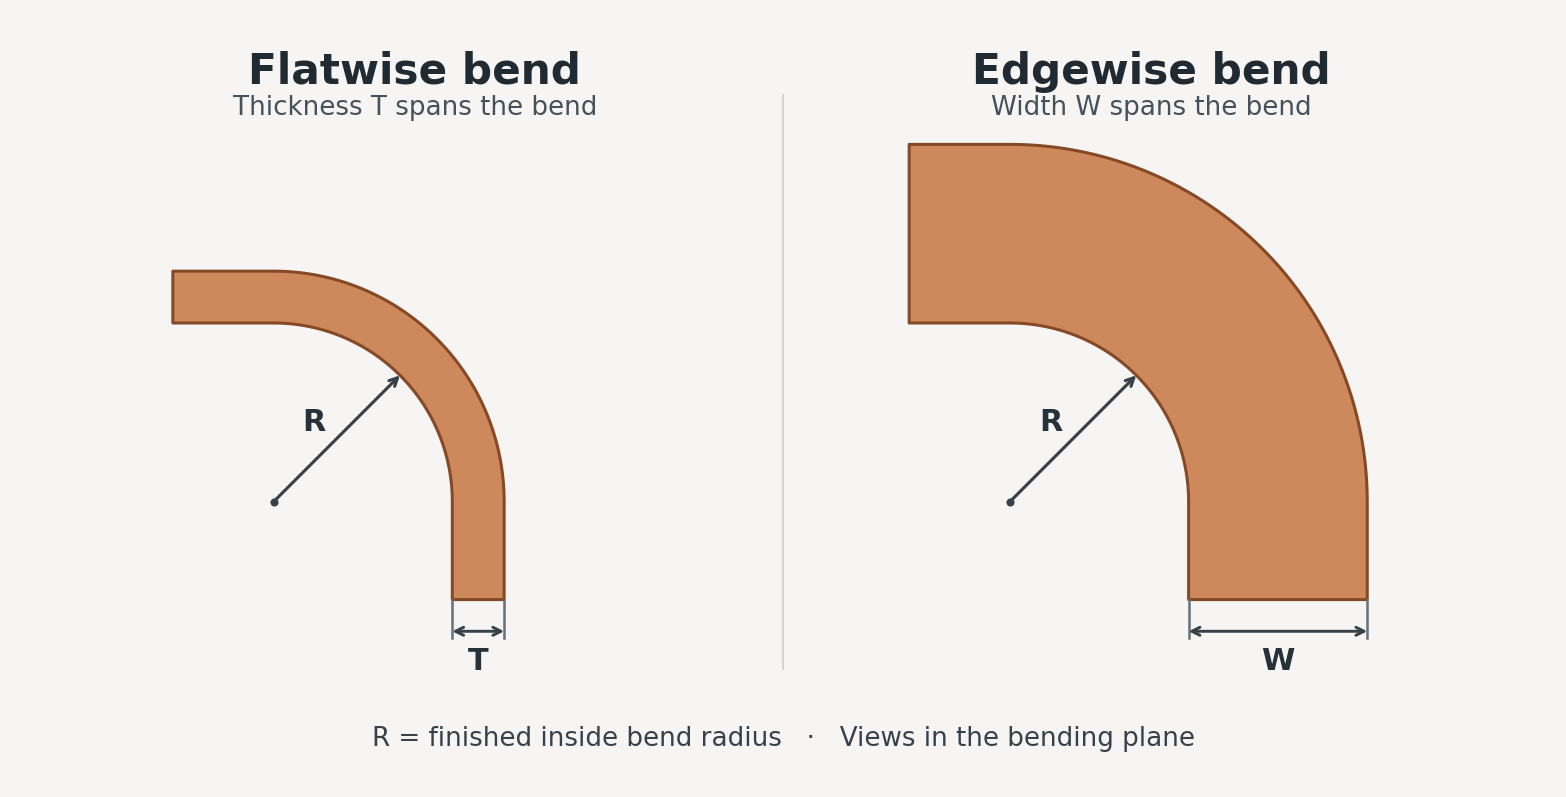
Pour un30 mm de large × 5 mm d’épaisseurla dimension intérieure-extérieure est de 5 mm dans un courbure plat et de 30 mm dans un courbure latéral. Au même rayon intérieur, l’orientation latérale peut étirer davantage le matériau extérieur car la courbure s’étend sur la dimension plus large. L’exemple illustre la géométrie. Le rayon atteignable dépend toujours de la qualité et du trempage en cuivre, de la section transversale, de l’état du bord et de l’outillage. VoirBarres collectrices en cuivre courbées pour interrupteurs et panneaux de contrôle.
Comment établir le rayon de flexion minimal pour votre pièce
Commencez par le rayon que votre assemblage peut accommoder. Spécifiez la qualité et la trempe du cuivre, la largeur et l’épaisseur, la direction de courbure, le rayon intérieur et l’angle du dessin fini. Marquez les faces de fixation et les centres de trou qui contrôlent l’ajustement de l’assemblage. Incluez toutes les exigences de surface ou de bord que le fournisseur doit satisfaire. Lorsque l’espace disponible le permet, donnez au fournisseur une plage de rayons acceptable afin que l’ingénierie puisse évaluer les options d’outillage.
Des tableaux de rayon de courbe publiés peuvent aider lors de la revue initiale du dessin. Le tableau 6 du guide de l’Association de développement du cuivre et de l’Institut européen du cuivre, par exemple, donne des recommandations basées sur l’épaisseur pour le cuivre à haute conductivité en trempe semi-dure ou dure. Considérez-le comme un point de départ dans ce cadre matériel. Qualifiez une courbure en bord en utilisant la largeur, le revenu et l’outillage réels, puis requalifiez si la conception passe à l’aluminium ou à la surface avec un revêtement ou un isolant différent. VoirCuivre pour barres collectrices, section 1.2.2.2.7 et tableau 6.
Que mesurer lors d’un essai de courbure fournisseur
- Utilisez le matériel que vous comptez acheter.Pour une comparaison égale, fabriquez des pièces d’essai à plat et en tranchant issues du même lot, avec la même grade, trempé, section transversale et état de bord. Demandez au fournisseur d’identifier la configuration de la machine et l’outillage utilisés pour chaque direction.
- Notez séparément le rayon de l’outil et le rayon final.Convenez-vous d’une méthode adaptée à la tolérance de tirage, telle que la mesure du profil. Après avoir relâché la pièce, mesurez le rayon intérieur et l’angle final. Le springback est la récupération élastique après la libération. Là où l’essai peut capturer l’angle chargé, enregistrez-le parallèlement à l’angle libéré. Enregistrez toute surflexion programmée séparément afin que les deux valeurs puissent être interprétées correctement.
- Vérifiez la pièce complète dans sa position d’assemblage.Incluez une pièce basée sur l’intention de production avec ses véritables courbes et trous. Utilisez les références de dessin pour vérifier la longueur des pieds, la position des trous, l’alignement des faces de contact et les torsions lorsque cela est applicable. Placez la pièce dans le boîtier d’inspection sans forcer. Convenez-vous de la manière dont le fournisseur documentera l’état de la surface et les éventuelles fissures ou déformations.
- D’accord sur la course d’acceptation.Avant de signer l’outillage ou l’équipement, définissez les quantités d’échantillons, les méthodes de mesure, les tolérances de dessin et l’objectif de temps de cycle applicable. Si vous prévoyez de les vérifier lors du test d’acceptation en usine (FAT), incluez la courbure critique sur le bord et la pièce finie la plus exigeante dans le plan de test.
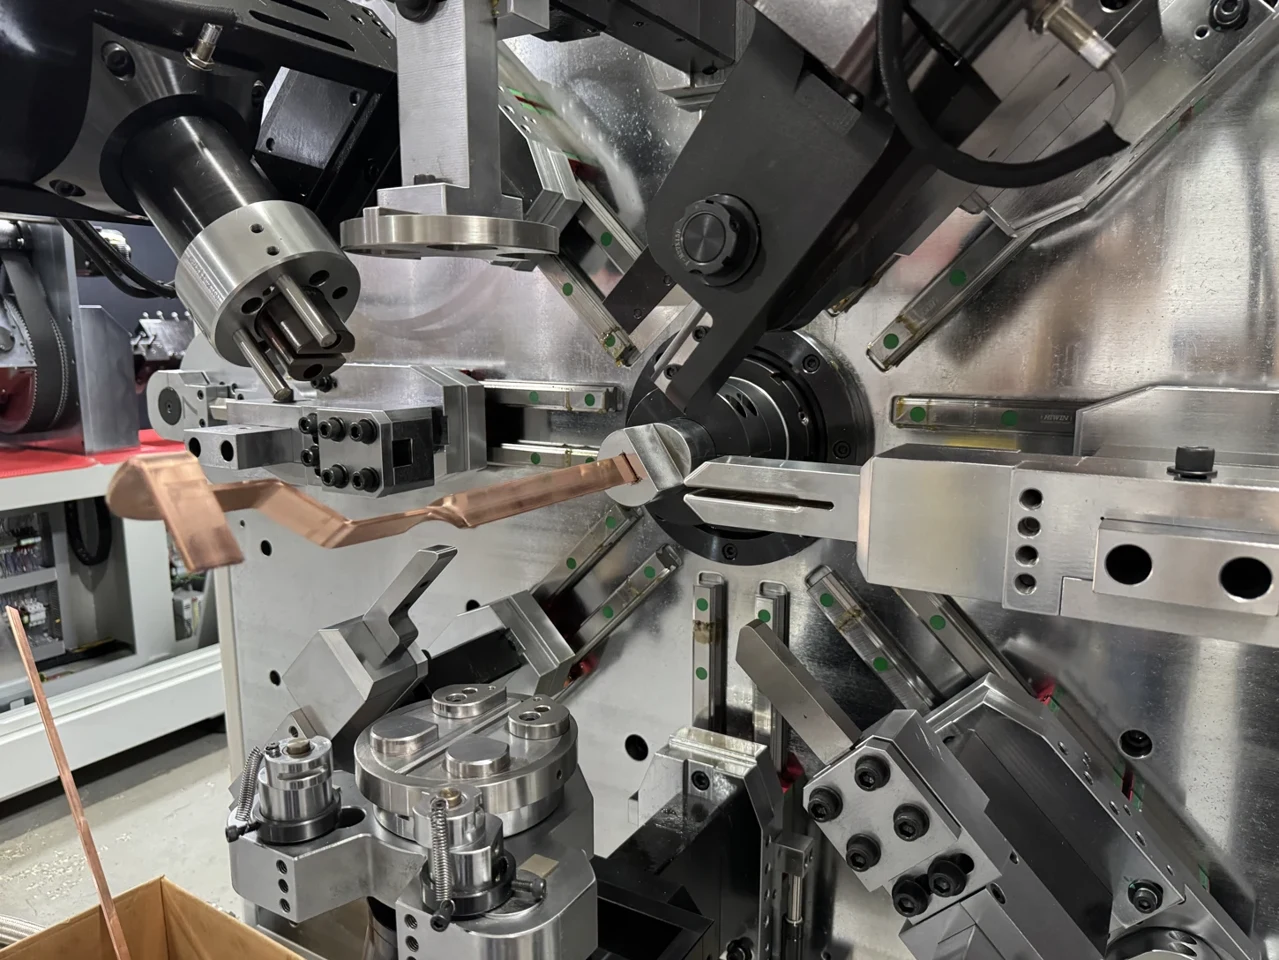
Si l’échantillon en bord échoue au rayon spécifié, examinez l’outillage et demandez si l’ensemble peut accepter un rayon intérieur plus important. Demandez au propriétaire du design d’approuver toute modification du dessin, puis répétez l’essai par rapport aux exigences révisées.
Vérifiez la marge de courbure en même temps.La marge de courbure est la longueur attribuée à la partie courbe lors du développement de l’espace blanc. Confirmez-le pour chaque direction de pliage à l’aide d’essais mesurés afin que la longueur de coupe et les trous perforés correspondent au dessin fini. Puis vérifiez la longueur développée et la position des trous sur une pièce complète. VoirL’explication d’Autodesk sur les tables de flexion mesurées.
Utilisez le dessin pour présélectionner une machine BELAN
BELAN commence par le dessin de la pièce, le matériau, la coupe transversale, les tolérances et la sortie prévue. Par exemple, le BL-TP-50-7E liste une gamme de barres collectrices en cuivre15 à 45 mm de largeur et 1,0 à 7,0 mm d’épaisseur. L’exemplaire 30 × 5 mm entre dans cette fourchette, donc la machine peut être présélectionnée pour examen. L’ingénierie doit encore vérifier le rayon demandé, la direction de courbure, l’outillage et la géométrie de la pièce finie.Spécifications BL-TP-50-7E.
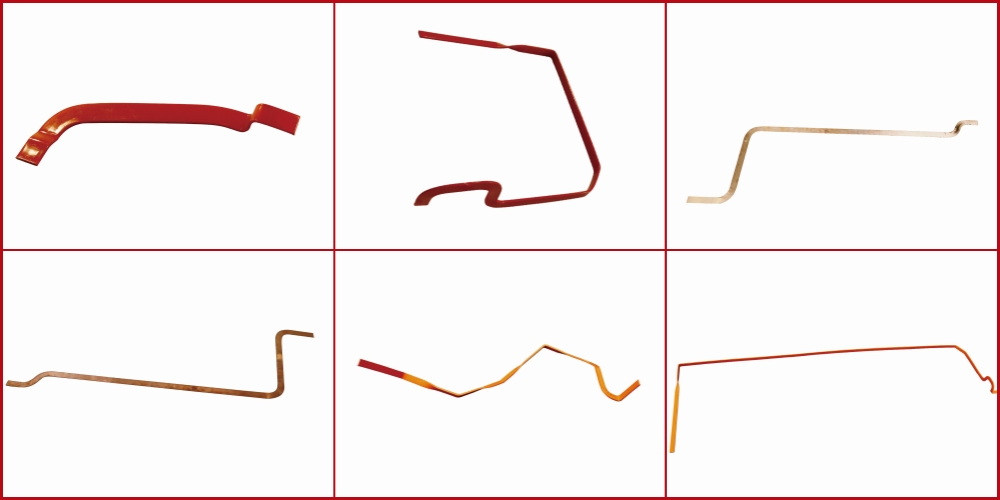
Pour un devis ou un examen d’échantillon, envoyez à BELAN la révision du dessin, la qualité et la trempe cuivre, la section transversale, les directions de courbure, les tolérances de rayon et d’angle finis, ainsi que le volume de production attendu. Si l’ajustement du dispositif décide de l’acceptation, incluez un dessin du fixateur ou les références clés de l’assemblage. Demandez un essai sur la pièce la plus difficile à fabriquer avant de finaliser l’équipement et l’outillage.Machines de pliage de barres collectrices BELAN et demandes de devis.


