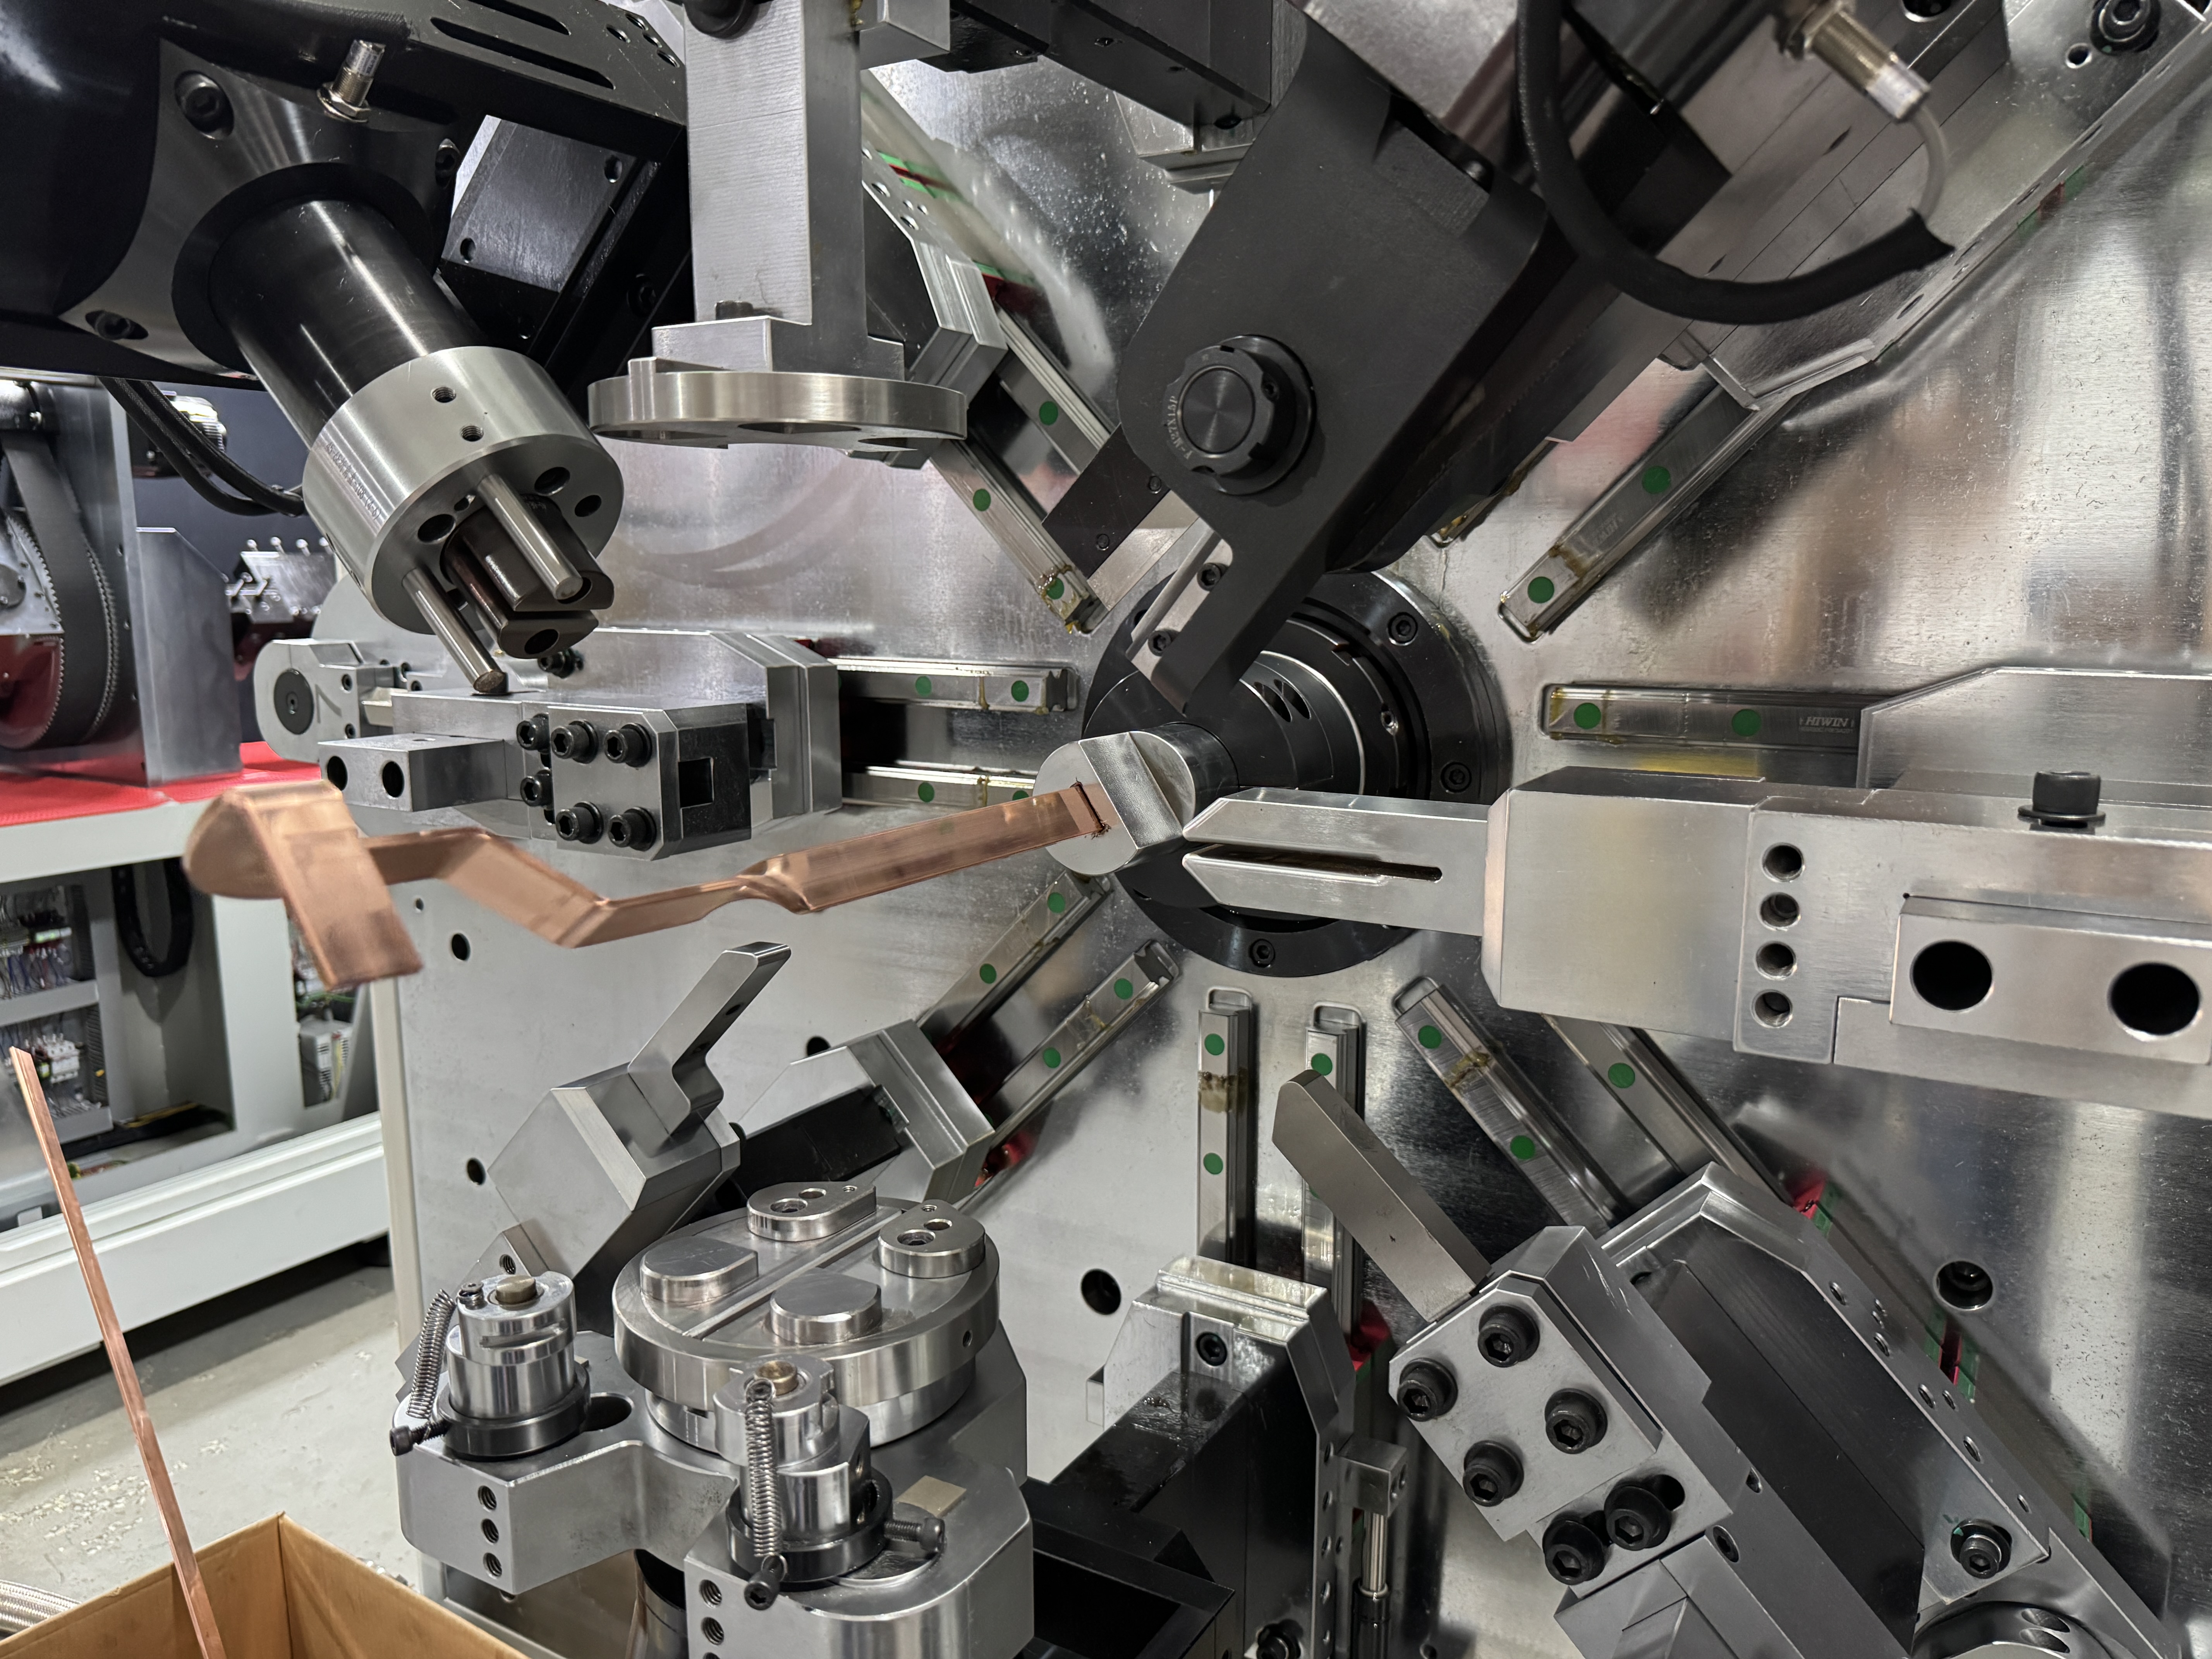
Guide de coût et de configuration
Coût de la machine à plier la barre omnibus : ce qui détermine réellement le prix
Deux citations qui disent toutes deux « machine à plier barre omnibus » peuvent différer considérablement — et cet écart concerne rarement la marque. Il provient de sept options de configuration que la plupart des acheteurs ne voient jamais en liste.
Réponse directe :Un devis pour une machine de pliage de barres omnibus est fixé principalement par nombre d’axes, conception du système d’alimentation, capacité de redressement, précision de coupe, ensemble d’outillage, options d’inspection et niveau d’automatisation — dans cet ordre d’impact. Le nom de la marque compte bien moins que ce que les acheteurs supposent. Pour comparer équitablement deux devis, demandez à chaque fournisseur de fixer les mêmes prix séparément des mêmes sept articles selon vos propres dimensions de barre, type de revêtement et temps de cycle cible. Un devis qui ne donne qu’un numéro de modèle et un total n’est pas comparable à un devis qui décompose la configuration.
Dans cet article
Pourquoi deux citations pour la « même » machine divergent
Les acheteurs envoient généralement le même tirage à trois fournisseurs et s’attendent à trois chiffres similaires. Ce qui revient en arrière, c’est une répartition qui paraît irrationnelle. Ce n’est pas irrationnel — ce sont trois machines différentes portant la même étiquette.
La raison en est que « machine à plier la barre omnibus » décrit un résultat, pas une configuration. Un pliage à une seule station sur 12 axes et une cellule segmentée à 16 axes avec démoillage, redressement, coupe par servo et déchargement robotisé produisent toutes deux des barres omnibus pliées. Ils diffèrent par le nombre d’opérations qu’ils absorbent, la part automatisée de ce travail, et la part du risque de qualité qu’ils suppriment à l’opérateur. Chacune de ces différences a un prix à suivre, et à moins que le devis ne les précise, le total vous dit très peu.
Il existe aussi une seconde source de divergence, plus discrète : l’hypothèse du fournisseur sur votre contenu. Une machine proposée pour la barre en cuivre nu n’est pas la machine dont vous avez besoin pour une barre recouverte de PVC ou de revêtement trempé. La barre omnibus revêtue impose des décisions concernant la pression de contact, la préchauffe et le chemin d’alimentation qu’une configuration à barre nue n’inclut tout simplement pas. Si deux fournisseurs faisaient des hypothèses différentes sur le revêtement, leurs chiffres ne seront jamais atteints — et aucune négociation ne comblera cet écart.
Avant de comparer les prix, corrigez les entrées.Notez la section transversale de votre barre, le trempage, le type et l’épaisseur du revêtement, les géométries de courbure réellement utilisées, ainsi que les pièces ciblées par décalage. Envoyez cette même feuille à tous les fournisseurs. Les devis basés sur différents éléments ne sont pas des offres concurrentes.
Les sept facteurs de coût derrière un devis pour une machine pliante de barres omnibus
Classés selon l’ampleur du déplacement du chiffre, ce sont ces décisions qui distinguent un devis d’un autre.
| Pilote | Ce pour quoi vous payez réellement | Ce que ça change sur le sol |
|---|---|---|
| 1. Nombre d’axes et liberté de tête | Nombre d’axes servo, si la tête de flexion tourne, et combien de plans elle peut se former | Quelles géométries sont possibles dans une seule manipulation — courbure plate, courbure verticale, forme en U, S, formes torsadées ou décalées |
| 2. Conception du système d’alimentation | Alimentation de type chenille, rouleau ou pince — et la zone de contact que chacune place sur la barre | Intégrité de surface sur la barre revêtue, glissement sous charge, et taux de rejet que vous maintenez pendant toute la durée de vie de la machine |
| 3. Capacité de déroulement et de redressement | Capacité nominale de la crémaillère de déroulement et combien d’axes de correction de redressement sont intégrés | Savoir si vous pouvez faire fonctionner une bobine, et si la mémoire de la bobine est corrigée avant d’atteindre la courbe |
| 4. Précision de coupe et contrôle de la longueur | Unité de découpe servo et tolérance de longueur qu’elle peut maintenir sur une série de production | Que la longueur de coupe soit un procédé contrôlé ou un problème en aval — hauteur de meule, retravail, ajustement lors de l’assemblage |
| 5. Package d’outillages et conception de transitions | Combien d’ensembles d’outils sont inclus, et si les paramètres sauvegardés survivent à un changement de produit | Les minutes de changement par produit, et quelle part de ce temps est consacrée au débogage spécialisé plutôt qu’au remplacement mécanique |
| 6. Inspection, marquage et traçabilité | Contrôles d’angle ou de dimension en ligne, marquage des pièces, rejet automatique des pièces hors tolérance | Si la qualité est prouvée par pièce ou échantillonnée, et si vous pouvez répondre à une question de traçabilité client sans recherche manuelle d’archives |
| 7. Niveau d’automatisation et gestion en aval | Déchargement automatique, intégration des convoyeurs, pick-and-place robotisé, connexion de ligne | Nombre d’opérateurs par quart et si la machine termine un processus ou alimente le suivant |
Deux d’entre eux méritent une attention particulière car ils sont constamment sous-estimés.
Conception d’alimentationc’est celui qui crée les surprises les plus coûteuses. Les roues à rouleaux entrent en contact avec la barre à certains points ; Un alimentateur de type chenille répartit le contact sur une large zone. Sur une barre isolée, cette différence détermine si le revêtement survit au passage jusqu’à la tête de flexion. Une machine qui abîme le revêtement à 2 mm d’épaisseur de manchon vous coûtera plus en rejets sur trois ans que l’économie réalisée lors de l’achat. La structure d’alimentation n’est pas un détail mineur — c’est là qu’une grande part des déchets provient de lui, et il vaut la peine de se renseigner sur leDifférences entre l’alimentation de la chenille, du rouleau et de la serrageAvant que tu ne signes quoi que ce soit.
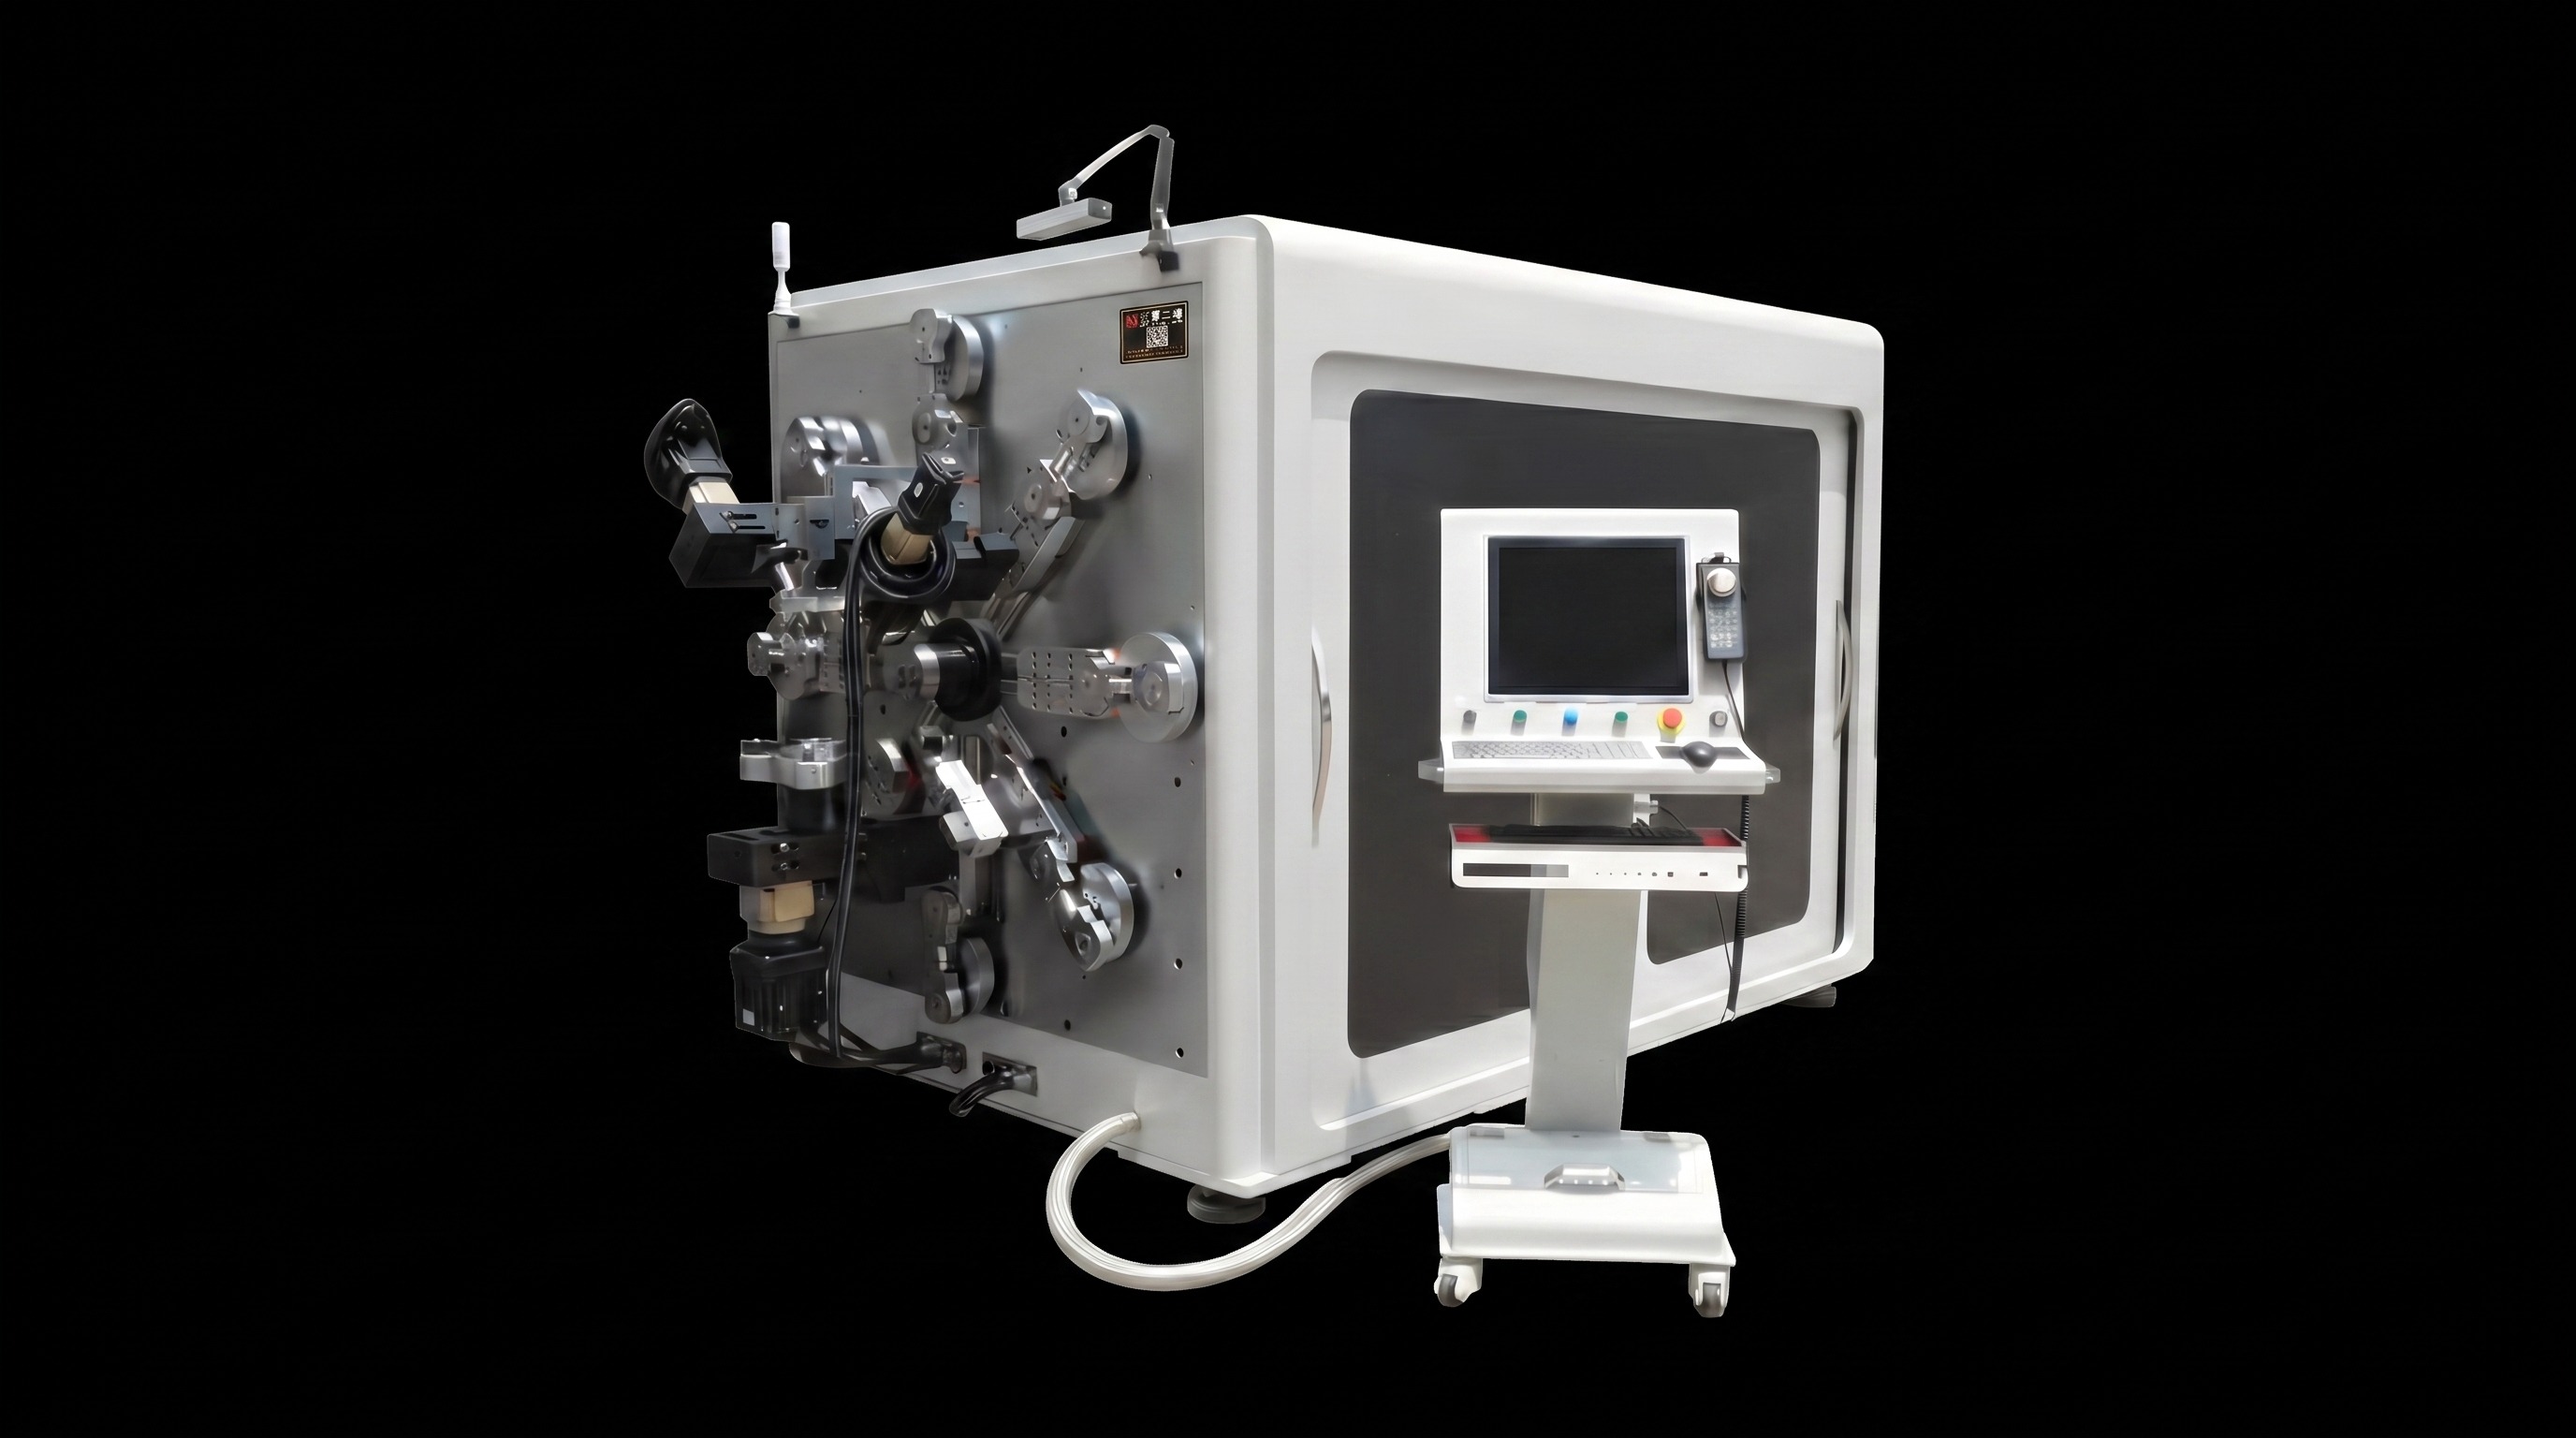
Outillages et changementc’est celle qui limite discrètement ta capacité. Une machine peut être rapide en cycle et perdre quand même le passage au bascule. Ce qui compte, c’est que l’unité de redressement et le programme de pliage stockent leurs réglages par produit, afin qu’un travail répété n’ait pas besoin d’être recalibré. L’ajustement progressif avec des données de débogage sauvegardées supprime toute une classe de temps d’arrêt ; Sans cela, chaque changement de produit est une nouvelle configuration réalisée par la personne la plus expérimentée.
Trois niveaux de configuration, et à quoi sert chacun
Plutôt que de faire des achats par fourchette de prix, il est plus utile de faire les achats selon le travail que la machine doit faire. Trois niveaux couvrent la plupart des questions réelles.
Niveau 1 — Courbure à station unique
Environ 12 axes avec alimentation fixe, courbure et coupe dans une station — la classe BL-TP-30-5E. La barre arrive pré-coupée ou provenant d’un simple distributeur.
Ajustements :une gamme de produits étroite, des tailles de lots modérées, des géométries dominées par des courbes plates et verticales, et des ateliers où un opérateur est déjà posté à la machine.
Niveau 2 — Multi-axe, capable de revêtir
13 axes et plus, servo-entraînements indépendants, alimentation de type chenille, capacité de charge plus élevée, paramètres de réglage économisés par produit.
Ajustements :Spécifications mixtes, barres isolées ou dip-end, exigences de surface serrées et changements fréquents de produit.
Niveau 3 — Ligne de formage intégrée
Courbure segmentée 16 axes — série TP-DL — ainsi que le détournement, le redressement, la découpe par servo, l’inspection et le déchargement automatisé en un seul processus continu.
Ajustements :production continue à grande volée, exploitation sans personnel, et clients qui auditent la traçabilité.
Le passage du Tier 2 au Tier 3 n’est pas une version plus grande de la même machine. C’est un changement dans ce que vous achetez : au lieu d’une machine pliante qui nécessite un matériau préparé en amont, vous achetez un procédé qui prend la résistance d’un côté et les pièces finies de l’autre. Sur une ligne de barres omnibus entièrement automatiques en cuivre et aluminium, cela signifie un dérouleur motorisé de gestion de bobines de 500 à 2 000 kg, des groupes de rouleaux redressants denses corrigeant les courbures horizontales et verticales sur les deux axes, une alimentation complète sur les chenilles protégeant un gainon isolant de 2 mm, une tête de flexion capable de ± rotation de 180° pour les formes plates, verticales, en forme de U et en S, la tolérance de maintien de la coupe servo à l’intérieur de ±0,2 mm, et la décharge automatique pouvant transmettre des pièces à un robot six axes. Chacune de ces stations est une ligne élémentaire, ce qui explique précisément pourquoi un devis de niveau 3 ne peut pas être comparé à un total de niveau 1.
Ce que le prix de la machine n’inclut pas
Le montant d’achat correspond à la partie visible du coût. Quatre éléments se trouvent à l’extérieur et décident du coût annuel de la machine.
- Outils sur la durée de vie de la machine.Le coffret inclus couvre vos premiers produits. Chaque nouvelle géométrie après cela est un nouvel outil, et le prix des outillages fourni par le fournisseur mérite d’être interrogé dès le départ.
- Mise en service et formation.L’installation, le débogage des premières parties et la formation des opérateurs sont fréquemment cités séparément. Demandez si la formation est sur site et combien de jours sont inclus.
- Déboguage de ferrailles.Chaque nouveau produit consomme une barre avant d’être propre. Sur le cuivre revêtu, ce matériau n’est pas donné, et une configuration qui stocke les données de configuration par produit la réduit considérablement lors de travaux répétés.
- Certification et documentation.Les manuels de déclaration de formation continue, de fichiers techniques et de langage spécifiques ont un coût. Si vous vendez sur le marché européen, ce n’est pas optionnel — c’est la différence entre une machine que vous pouvez légalement commander et une autre que vous ne pouvez pas.
Ajoutez à cela le coût d’une mauvaise configuration, qui est l’élément caché le plus important de tous. Une machine achetée au mauvais niveau ne lâche pas bruyamment ; Il ne fonctionne pas discrètement pendant des années, soit parce qu’il ne peut pas fabriquer les pièces pour lesquelles vous gagnez ensuite des commandes, soit parce que vous avez payé pour une capacité que vous n’utilisez jamais. C’est le calcul qui vaut la peine de le faire avant le bon de commande, pas après.
Ce que les vrais projets montrent sur les décisions de configuration
Les arguments de configuration sont plus faciles à trancher avec des preuves de production qu’avec des fiches techniques. Deux cas issus des propres livraisons de BELAN illustrent comment les acheteurs évaluent réellement cela.
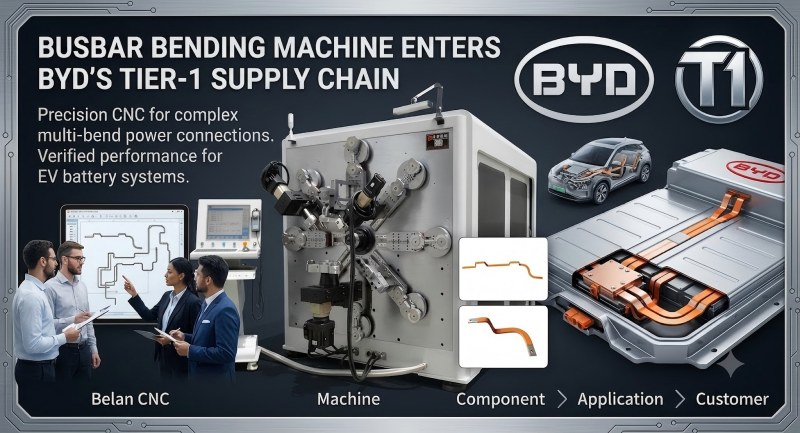
Quand32 machines de pliage de barres omnibus ont été livrées sur cinq bases de productionà Dongguan, Shenzhen, Xi’an, Zhengzhou et Changsha, l’évaluation n’a jamais porté sur le prix de machine le plus bas. Entrer dans une chaîne d’approvisionnement de niveau 1 à énergie nouvelle nécessite une fiabilité technique, une stabilité opérationnelle à long terme, une capacité de livraison de masse, un système de qualité mature et un support après-vente fiable. La question décisive à cette échelle est de savoir si la centième machine se comporte comme la première — ce qui pousse la spécification vers des configurations stables et répétables plutôt que vers des configurations minimalement viables. Si vous achetez plus d’une unité, ou si vous y attendez, c’est cet axe qui devrait dominer votre décision : la cohérence entre les machines vaut plus que la capacité dans une seule machine.
Le deuxième cas concerne les commandes répétées. Lorsque MANDO a passé une commande de seconde unité après un appel d’offres concurrentiel, suite au déploiement de la même solution automatisée de barres en aluminium sur les projets LEONI, la décision avait dépassé le « cette machine peut-elle traiter la pièce ». Ce que les acheteurs réguliers évaluent, c’est si l’équipement s’intègre au système de production : capacité de fonctionnement continu, cohérence dimensionnelle, inspection qualité en ligne, identification des pièces, manipulation automatique des pièces défectueuses, passage rapide du produit et compatibilité avec les flux de travail de gestion qualité existants. Ce sont précisément ces éléments qui figurent dans la moitié supérieure du tableau des facteurs de coût — et ce sont aussi ceux qui n’apparaissent jamais dans un prix principal.
La leçon pratique des deux : les acheteurs qui agrandissent ensuite leur flotte spécifient systématiquement le système d’alimentation, l’inspection et la conception des changements de façon plus précise sur la seconde machine que sur la première. Vous pouvez éviter cette courbe d’apprentissage en les spécifiant correctement maintenant.
Sept questions qui rendent les devis comparables
Envoyez cette liste avec votre question. Les fournisseurs qui répondent précisément sont généralement ceux dont les machines correspondent à leurs devis.
- ☐ Combien d’axes servo y a-t-il, et la tête de pliage peut-elle pivoter — et laquelle de mes géométries nécessite cette rotation ?
- ☐ Quelle structure d’alimentation est incluse, et quelle pression de contact cela exerce-t-il sur mon revêtement à l’épaisseur de la manche ?
- ☐ Quelle est la capacité nominale du dérouleur, et combien d’axes de correction de redressement sont intégrés ?
- ☐ Quelle est la tolérance de l’unité de coupe sur une longueur complète, et est-ce qu’il est contrôlé par servo ?
- ☐ Combien d’ensembles d’outils sont inclus, et les paramètres de configuration persistent-ils à travers le changement de produit ?
- ☐ Quelles fonctions d’inspection et de traçabilité sont incluses, et combien coûtent les fonctions optionnelles ?
- ☐ Qu’est-ce qui est exclu exactement — l’installation, les jours de formation, les outillages au-delà du premier ensemble, et la documentation de certification ?
Questions fréquemment posées
Combien coûte une machine à plier la barre omnibus ?
Il n’y a pas de chiffre unique significatif, car la plage de configuration est trop large. Une machine à station unique et une ligne intégrée bobines-pièces finies diffèrent de plusieurs fois en capacité, et non de quelques pourcents. Plutôt que de demander un chiffre, demandez à chaque fournisseur de fixer les prix séparément de vos sept éléments de configuration — la comparaison vous dit quelque chose.
Un nombre d’axes plus élevé est-il toujours préférable ?
Non. Les axes coûtent de l’argent et ajoutent une complexité de contrôle. Ils ne s’amortissent que lorsque vos géométries en ont besoin — formes multi-plans, sections torsadées, ou pièces que vous fabriquez actuellement en deux étapes de manipulation. Si vos produits sont des courbes plates et verticales sur une section transversale stable, payer pour seize axes, c’est payer pour une capacité que vous n’utiliserez pas.
Pourquoi la barre omnibus revêtue change-t-elle autant la spécification ?
Parce que le revêtement est la pièce la plus facilement abîmée avant que la courbure n’arrive. Les rouleaux à contact ponctuel pressent à des points précis ; Un alimentateur de chenilles distribue le contact. Sur le PVC, le PA12 ou la barre enveloppée de mica, cette différence apparaît sous forme de fissures de revêtement, de bombements sur la face intérieure ou de rayures parallèles le long du chemin d’alimentation — des défauts qui ressemblent à des problèmes de flexion mais qui proviennent en amont.
Dois-je acheter une machine à plier ou une ligne complète ?
Cela dépend d’où commence votre matériau et de l’endroit où vos pièces doivent aller. Si la barre arrive pré-coupée et que vos volumes sont modérés, une machine à une seule station est le bon investissement. Si vous utilisez une bobine, avez besoin d’une exploitation sans personnel, ou si votre client audite la traçabilité par pièce, la ligne est généralement moins chère par pièce sur sa durée de vie malgré le montant initial plus élevé.
Quelle est l’erreur de configuration la plus courante ?
Spécifier soigneusement la tête de flexion et traiter le système d’alimentation comme standard. La conception d’alimentation influence la qualité de surface, le comportement de glissement et une grande part de la ferraille sur la barre revêtue — et c’est la chose la plus difficile à adapter par la suite. Il mérite autant d’attention dans l’enquête que le nombre d’axes.
Puis-je obtenir une citation précise uniquement à partir d’un dessin ?
Un dessin est un début, pas une enquête. Pour citer précisément, un fournisseur doit une section transversale et un revenu précis, le type et l’épaisseur du revêtement, la taille des lots, les pièces ciblées par quart, et la fréquence à laquelle vous changez le produit. Sans cela, tout chiffre que vous recevez est une supposition — et différents fournisseurs supposeront différemment.
Envoyez la spécification de votre barre et obtenez une configuration que vous pouvez comparer
Indiquez-nous votre section transversale, votre revêtement, votre sortie cible et votre fréquence de changement. Nous décomposerons le devis par les sept conducteurs ci-dessus, afin que vous puissiez le comparer à n’importe quelle autre offre ligne par ligne. BELAN Machinery, un fournisseur professionnel de solutions de formage de fils automobiles.
Contactez Belan pour une évaluation de faisabilitéRessources connexes
- Machine plieuse de barres omnibus — Types, spécifications et guide de sélection
- Comment choisir la bonne machine à plier des barres omnibus pour barres en cuivre et en aluminium
- Comparaison de trois structures d’alimentation : chenille, rouleau et alimentation de serrage
- À l’intérieur d’une ligne de formage entièrement automatique en cuivre et aluminium
- Ce qui a motivé la commande de deuxième unité de MANDO : une valise à achat répété