


Introduction
Même lorsqu’une machine CNC à plier des fils suit exactement l’angle programmé, la pièce finie peut encore se mesurer quelques degrés de décalage une fois le fil libéré. Pour les fabricants qui font fonctionner du fil de cadre de siège, du fil en mousse, des composants de liaison ou d’autres pièces de fil à fort volume, cela constitue une source persistante de déviation dimensionnelle, de retravail et d’incohérence d’un lot à l’autre.
La cause est le rebond : la récupération élastique qui se produit dans le fil après la suppression de la force de flexion. Le rebond est un comportement du matériau, pas une erreur d’opérateur, et il ne peut pas être usiné — mais il peut être mesuré, compensé et contrôlé de manière cohérente. Ce guide explique oùRetour à ressort dans le pliage de fil CNCCela découle des facteurs qui l’influencent, et des méthodes pratiques qui maintiennent la précision de la flexion et la cohérence sous contrôle dans les normes modernesMachines CNC à plier des fils.
Qu’est-ce que le rebond en pliage CNC ?
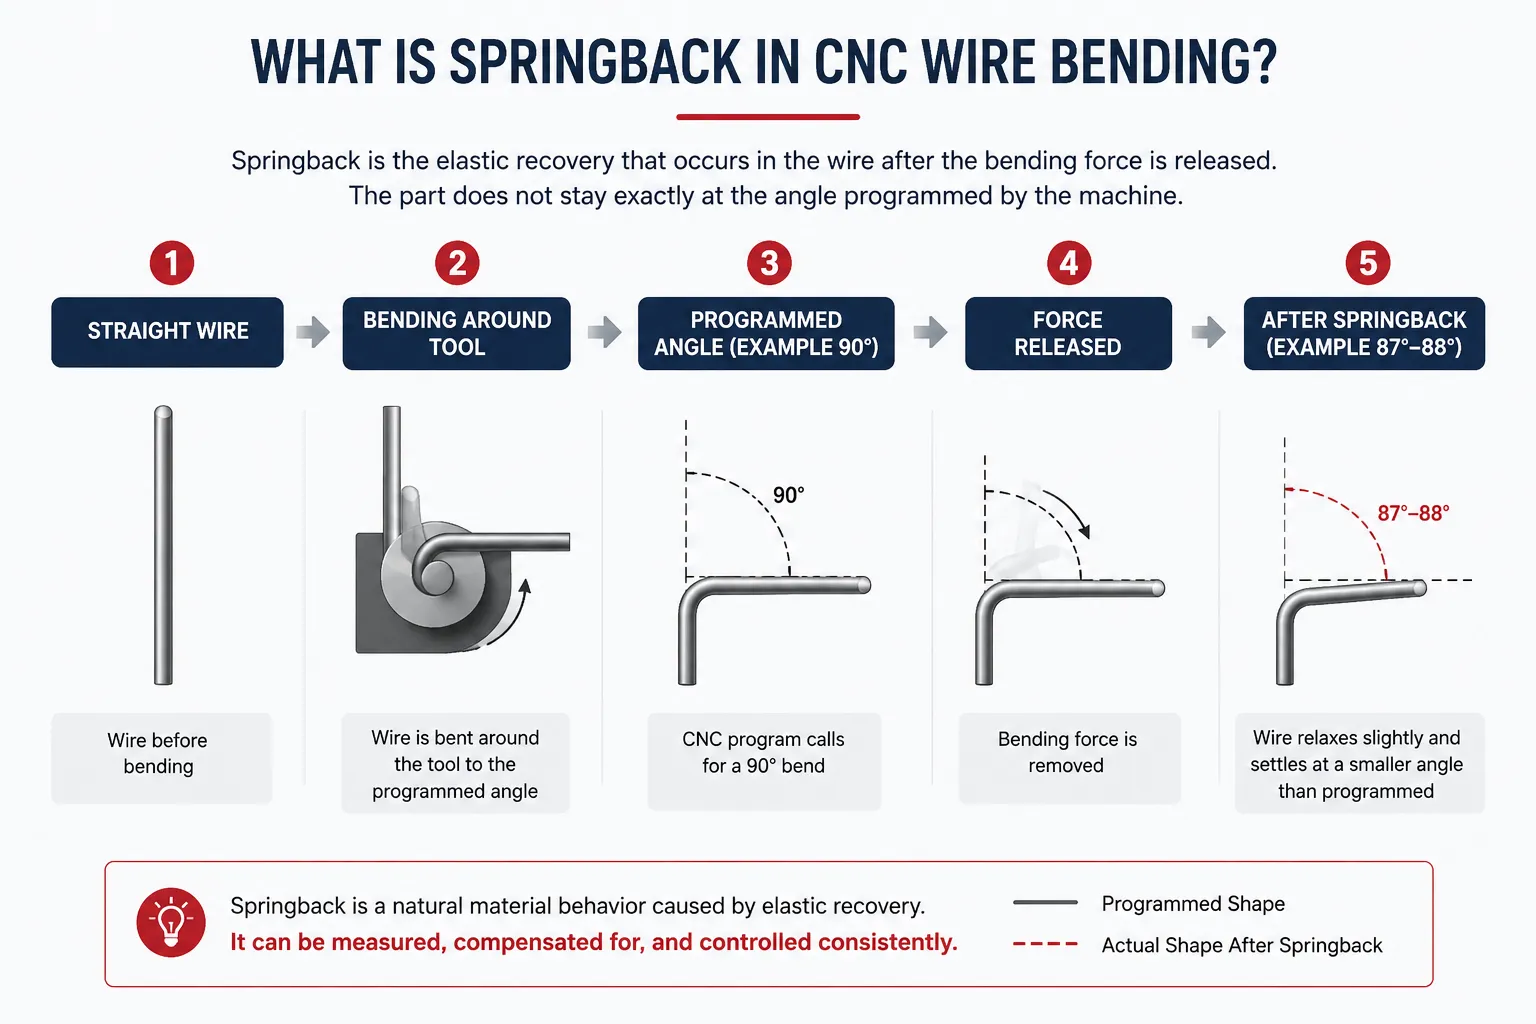
Lorsqu’un fil droit est plié autour d’un outil, l’extérieur de la courbure est étiré tandis que l’intérieur est comprimé. Une partie de cette déformation est plastique (permanente) et une autre est élastique. La partie en plastique donne au fil sa nouvelle forme ; La partie élastique est une énergie stockée qui se récupère lorsque la force de flexion est relâchée, donc la flexion se relâche légèrement.
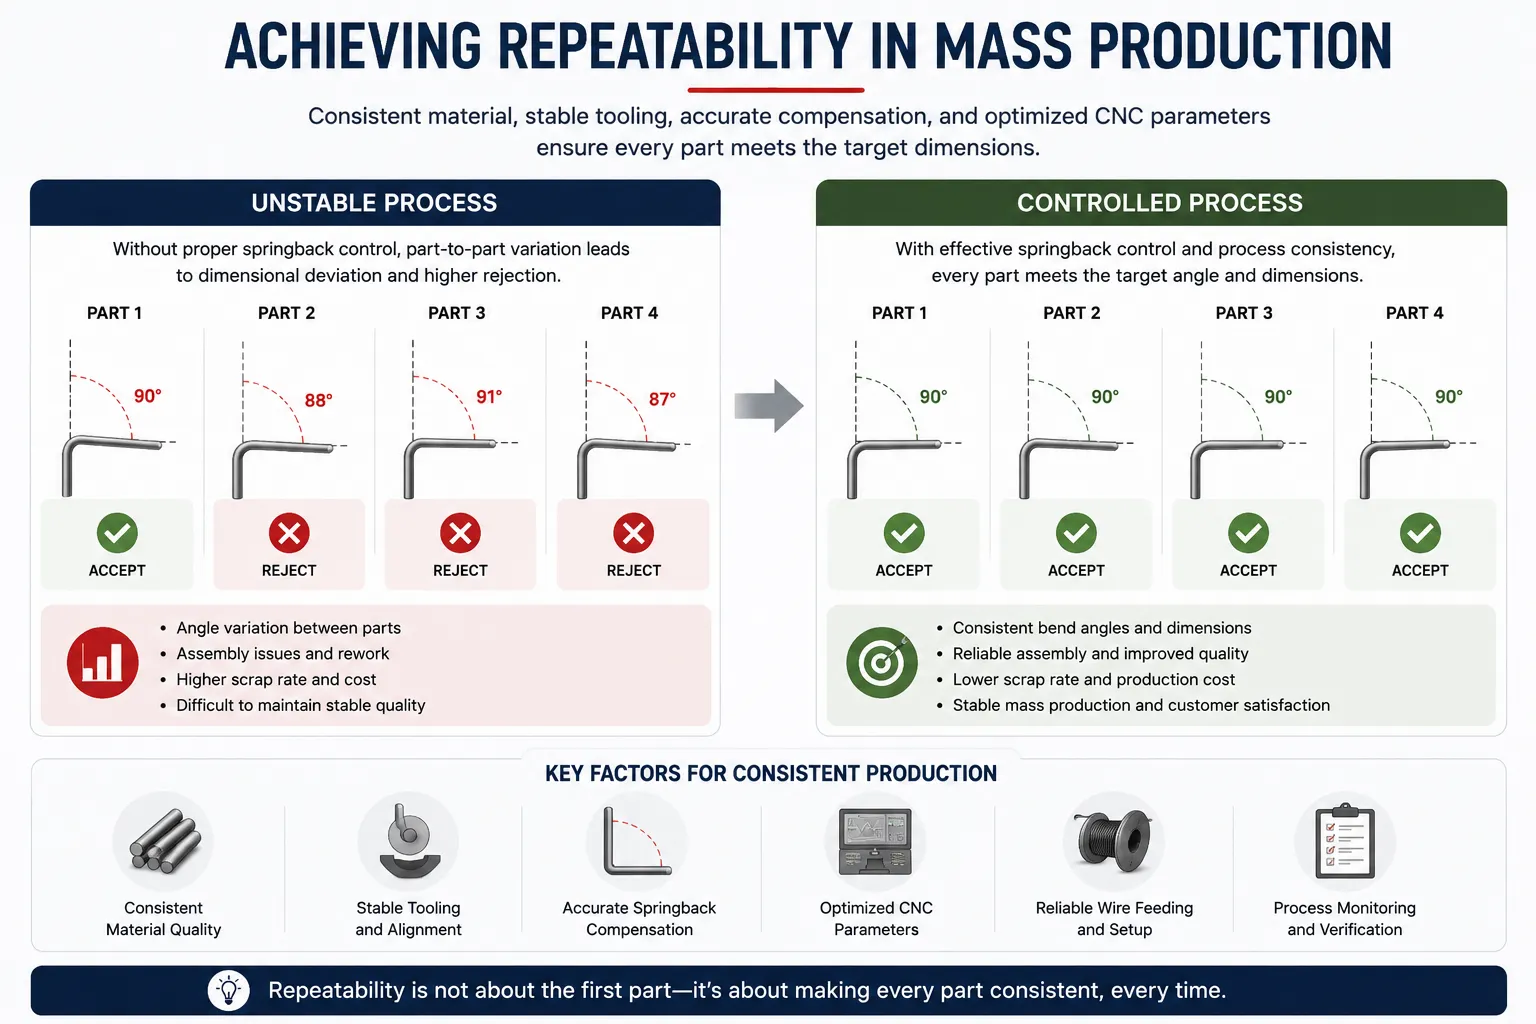
En pratique, un fil programmé à 90 degrés peut rebondir et se stabiliser à 87 ou 88 degrés, et le rayon formé peut s’ouvrir légèrement plus que le rayon de l’outil. La pièce est pliée — mais pas exactement selon la géométrie que le programme exigeait.
Le degré de récupération varie selon le matériau : un fil d’acier dur récupère généralement plus qu’un fil recuiti mou de même diamètre, et le fil à ressort, l’acier inoxydable et l’acier à faible teneur en carbone peuvent chacun se comporter différemment dans des conditions de flexion identiques. Comprendre cela est le point de départ pour le contrôler.
Pourquoi le retour de rebond se produit-il lors de la flexion du fil ?
Le reculement à ressort est enraciné dans la partie élastique de la déformation, mais la taille de cette portion dépend d’une combinaison de facteurs de matériaux et de procédé :
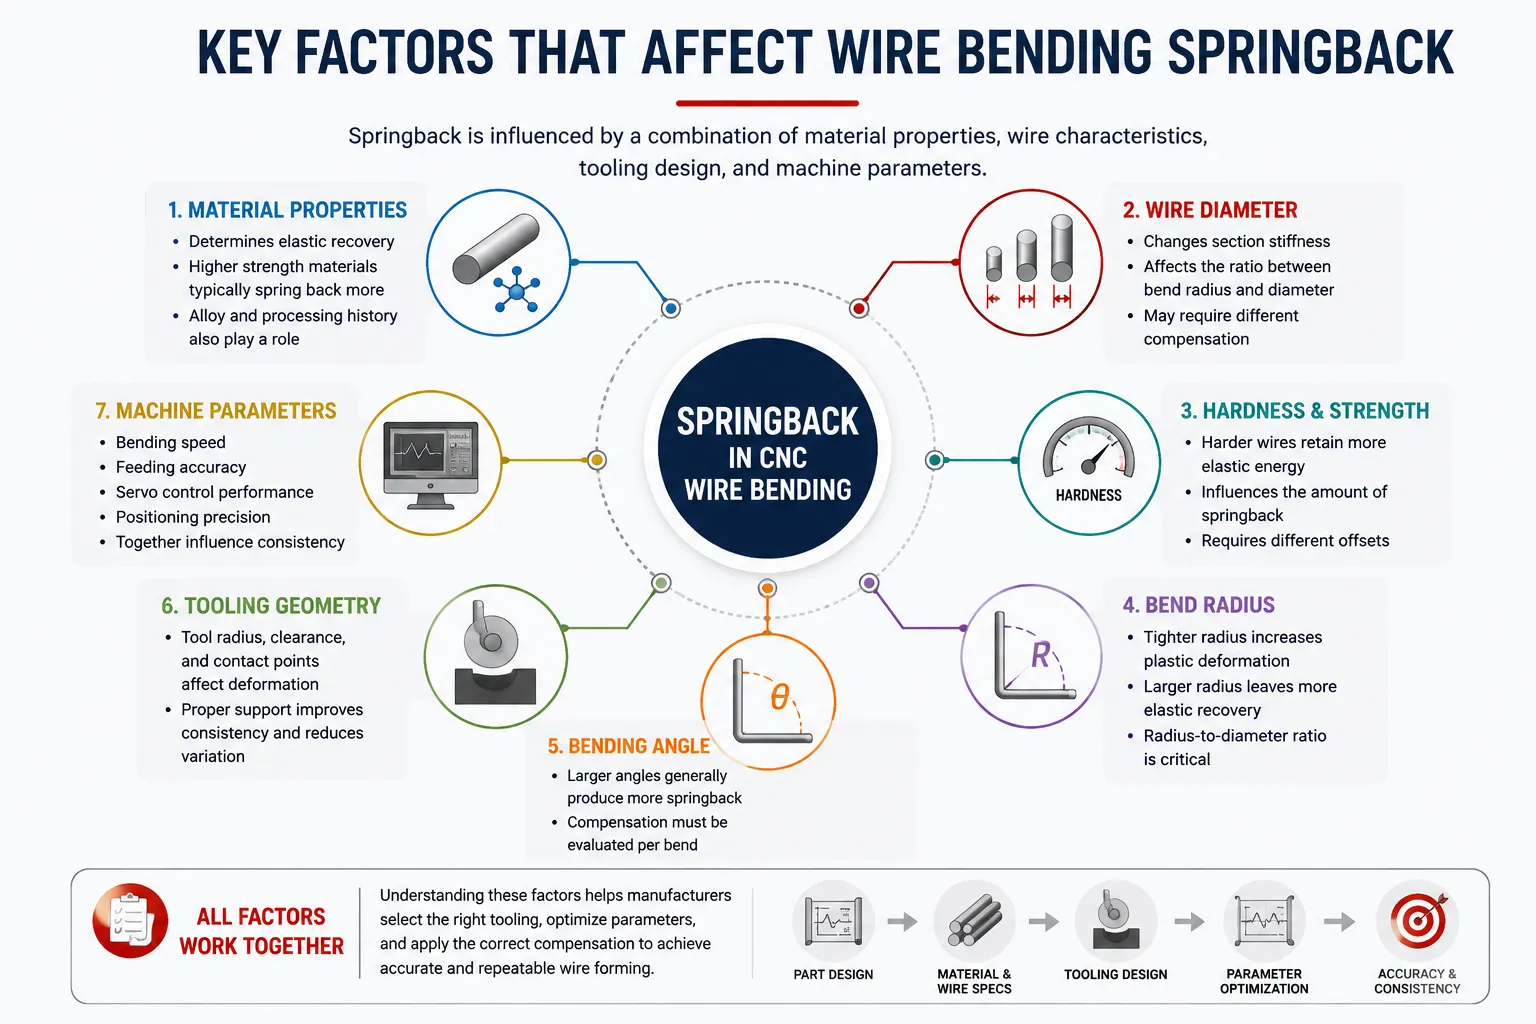
Propriétés et dureté du matériau.Les matériaux plus durs et plus résistants conservent généralement plus d’énergie élastique lors de la formage, ce qui peut se traduire par une récupération plus importante une fois la charge retirée. La quantité exacte dépend de l’alliage, du trempe et de l’historique de traitement, donc deux fils visuellement identiques peuvent ne pas se plier de façon identique.
Résistance à la traction et à l’élasticité.Les matériaux ayant une résistance d’élasticité plus élevée par rapport à la rigidité présentent généralement plus de rebond, car une plus grande part de la déformation reste élastique. La même géométrie de pièce peut donc nécessiter une compensation différente lorsque la pente du fil change.
Diamètre du fil.Le diamètre modifie la rigidité de la section de fil, et le rapport entre le rayon de flexion et le diamètre détermine en particulier la quantité de récupération élastique intégrée à la courbure — une variable de procédé, pas seulement une dimension de tracé.
Rayon de courbure et angle de courbe.Un rayon serré force généralement une plus grande partie de la section à se déformer plastiquement, tandis que des rayons et des angles plus importants peuvent permettre une récupération proportionnellement plus élastique. La compensation doit donc être évaluée courbe par courbe, et non supposée uniquement à partir du matériau.
Géométrie d’outillage et méthode de formage.La façon dont le fil est soutenu, contraint et enroulé lors du formage influence la prévisibilité de sa déformation. Différentes méthodes de formage et configurations d’outils peuvent produire des comportements de récupération différents sur la même pièce.
Vitesse de flexion et paramètres de la machine.La vitesse de formage, la précision d’alimentation et le comportement de positionnement peuvent tous influencer la constance avec laquelle le fil atteint sa géométrie prévue. Leur effet est généralement inférieur aux facteurs matériels, mais contribue néanmoins à la variation du travail de précision.
Facteurs clés qui influencent le reculement de la flexion du fil
Le tableau ci-dessous résume les principaux facteurs et ce que chacun signifie sur le plancher de production :
| Facteur | Comment cela affecte le retour à ressort | Considérations de fabrication |
|---|---|---|
| Matériel | Détermine la caractéristique de récupération élastique de la courbure | Gardez une qualité de fil et un revenu constants entre les fournés. |
| Diamètre du fil | Modification de la rigidité de la section et de la gravité de la déformation | Revalidez la compensation lorsque le diamètre change |
| Dureté | Les fils plus durs conservent généralement une meilleure récupération élastique | Demandez les certificats de matériaux et testez chaque nouveau lot |
| Rayon de courbure | Le rapport rayon-diamètre influence la récupération relative | Équilibrage de la formabilité, des outillages et des exigences de fatigue |
| Angle de flexion | La compensation s’échine avec l’angle formé | Établir des décalages par courbe, pas par partie |
| Outillage | Influence la contrainte du fil lors du formage | Inspecter l’usure ; Recalibrage après modifications |
| Paramètres CNC | Angle de contrôle, alimentation et cohérence de mouvement | Documenter les ensembles de paramètres prouvés pour la réutilisation |
Comment le rebond affecte la précision du formage des fils
S’il n’est pas géré, le rebond se manifeste de plusieurs façons : les angles de flexion dépassent les tolérances, les dimensions globales dérivent, et des problèmes d’assemblage apparaissent lorsque les pièces doivent s’adapter à des gabarits, des fixations de soudure ou des composants d’accouplement. Les taux de rejet augmentent, et les opérateurs passent du temps à corriger manuellement ce que le processus de formage aurait dû gérer.
Le défi le plus important dans la production en volume n’est pas une pièce hors tolérance — c’est la variation d’une pièce à l’autre. Lorsque les lots de matériaux changent, que l’outillage s’use ou que les paramètres sont ajustés par le ressenti plutôt que par les données, la précision du pliage du fil devient instable d’un passage à l’autre. Pour les produits B2B, la cohérence — la répétabilité — la cohérence — est ce qui distingue un fournisseur acceptable d’un fournisseur difficile.
Comment contrôler le rebond en pliage de fil CNC
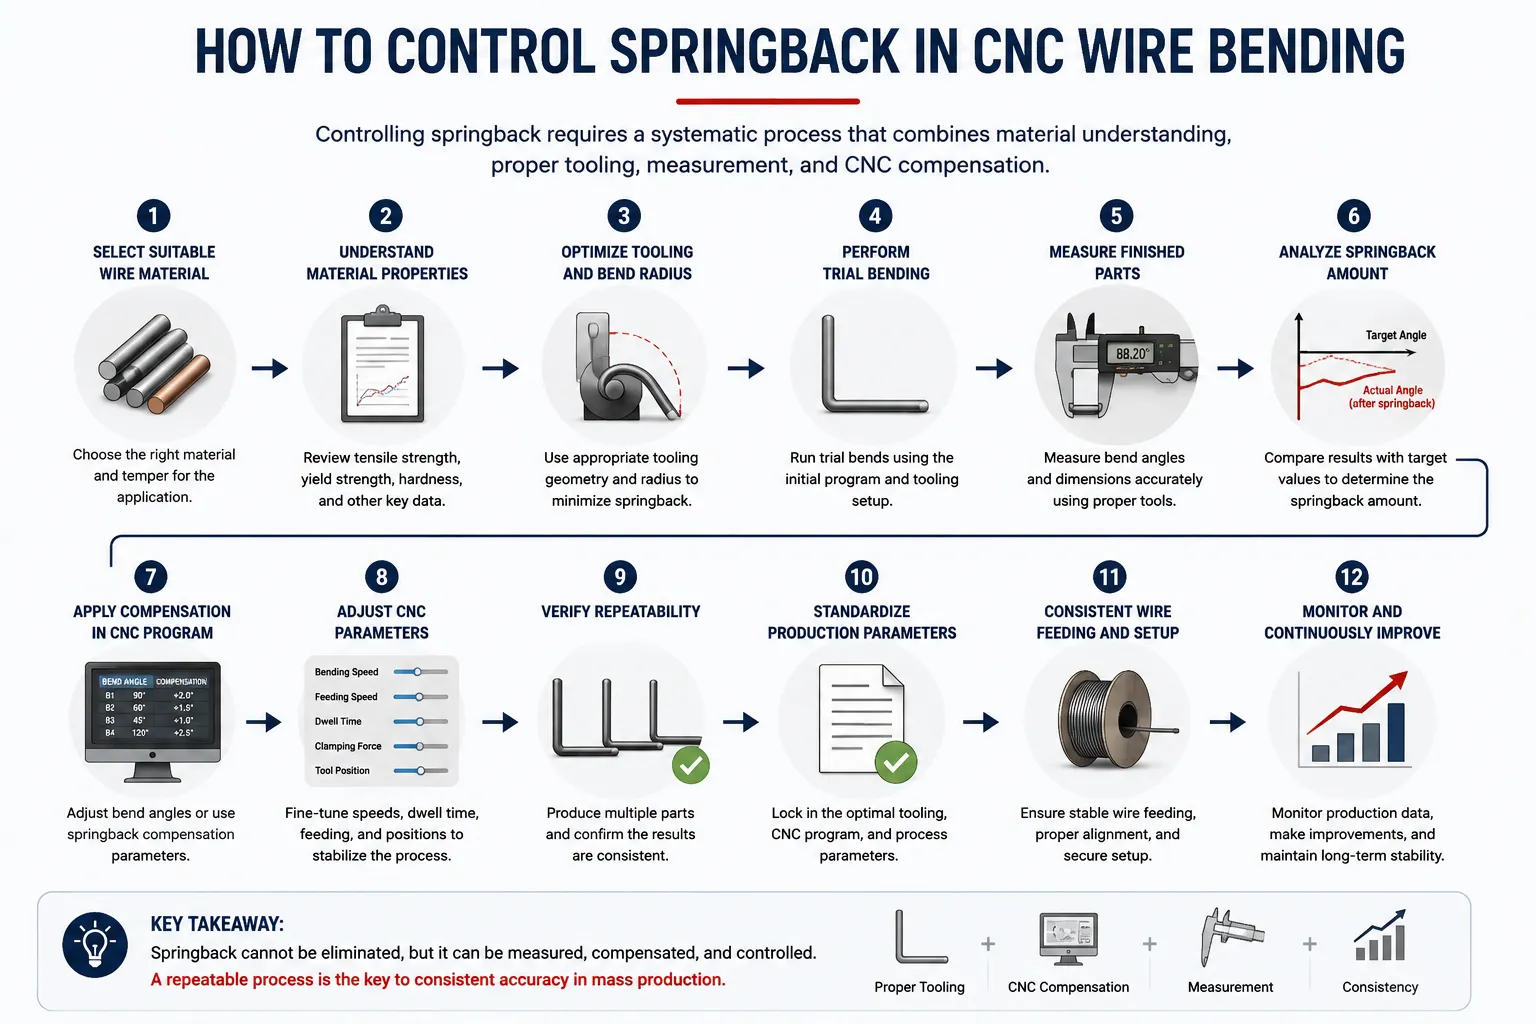
Le contrôle du retour à ressort est un flux de travail, pas un réglage unique. Les méthodes suivantes abordent chacune une partie différente du problème, et ensemble elles forment un processus reproductible :
1. Choisir un matériau de fil adapté.Un retour de ressort constant commence avec un matériau uniforme. Spécifiez clairement le grade, le tempérage et l’état de la surface, et évitez de mélanger les lots dans une même série.
2. Comprendre les propriétés des matériaux avant de programmer.Obtenez les données de dureté et de traction pour le fil utilisé réellement. La compensation d’un matériau de référence ne peut pas être transférée sur un lot différent, donc considérez chaque nouveau matériel comme un nouveau point de départ.
3. Optimiser le rayon de courbe.Le rayon influence la quantité de déformation restante élastique. Le design plie l’équilibre entre la formabilité, la durée de vie des outils et les exigences fonctionnelles plutôt que de se concentrer par défaut sur le plus grand rayon disponible.
4. Optimiser la géométrie des outils.L’outillage détermine comment le fil est supporté et contraint pendant le formage. Un outillage bien adapté rend la déformation plus prévisible, ce qui rend la compensation du retour à ressort plus stable.
5. Utiliser la sur-flexion lorsque cela est approprié.Si une courbure recule de façon fiable de deux degrés, se plier légèrement au-delà de la cible permet à la pièce de se retrouver sur la dimension de tirage — valable seulement lorsque la récupération est constante.
6. Établir des paramètres de compensation du retour.Construisez un décalage documenté pour chaque courbe en fonction des résultats mesurés plutôt que des hypothèses. Considérez ces valeurs comme des données de procédé appartenant au numéro de pièce.
7. Ajustez les paramètres de courbure CNC.Les paramètres d’angle de flexion, d’alimentation et de mouvement interagissent avec le comportement de récupération du matériau ; Les accorder sur le fil réel et enregistrer le résultat transforme l’essai et l’erreur en un processus défini.
8. Effectuer la flexion d’essai.Les courbes d’essai du premier article avec du fil de production révèlent le comportement du matériau avant qu’un lot complet ne soit engagé — essentiel chaque fois que le matériau, l’outillage ou la géométrie changent.
9. Mesurer les pièces finies.Vérifiez les angles et les dimensions avec des méthodes de mesure appropriées — jauges angulaires, dispositifs ou mesures de vision selon la tolérance. La mesure ferme la boucle entre le rebond prédit et le rebond réel.
10. Enregistrer et standardiser les paramètres de production.Une fois qu’un ensemble de paramètres produit des pièces conformes, verrouillez-le. Les paramètres documentés rendent les résultats répétables entre opérateurs et shifts, et raccourcissent le passage lors des ordres répétés.
11. Maintenir un fil d’alimentation constant.La variation d’alimentation change l’endroit où chaque courbe commence, modifiant la géométrie effective même lorsque les angles sont corrects. Une alimentation constante protège la précision globale du formage du fil.
12. Utiliser la coordination multi-axes lorsque nécessaire.Des pièces complexes de fils 3D se courbent dans plusieurs plans, et chaque plan peut avoir son propre comportement de récupération. Mouvement coordonné multi-axe dans les mouvements modernesMachines à plier des fils 3DGarde toute la séquence de formage cohérente au lieu de traiter chaque courbure isolément.
Comment la technologie CNC aide à compenser le rebond
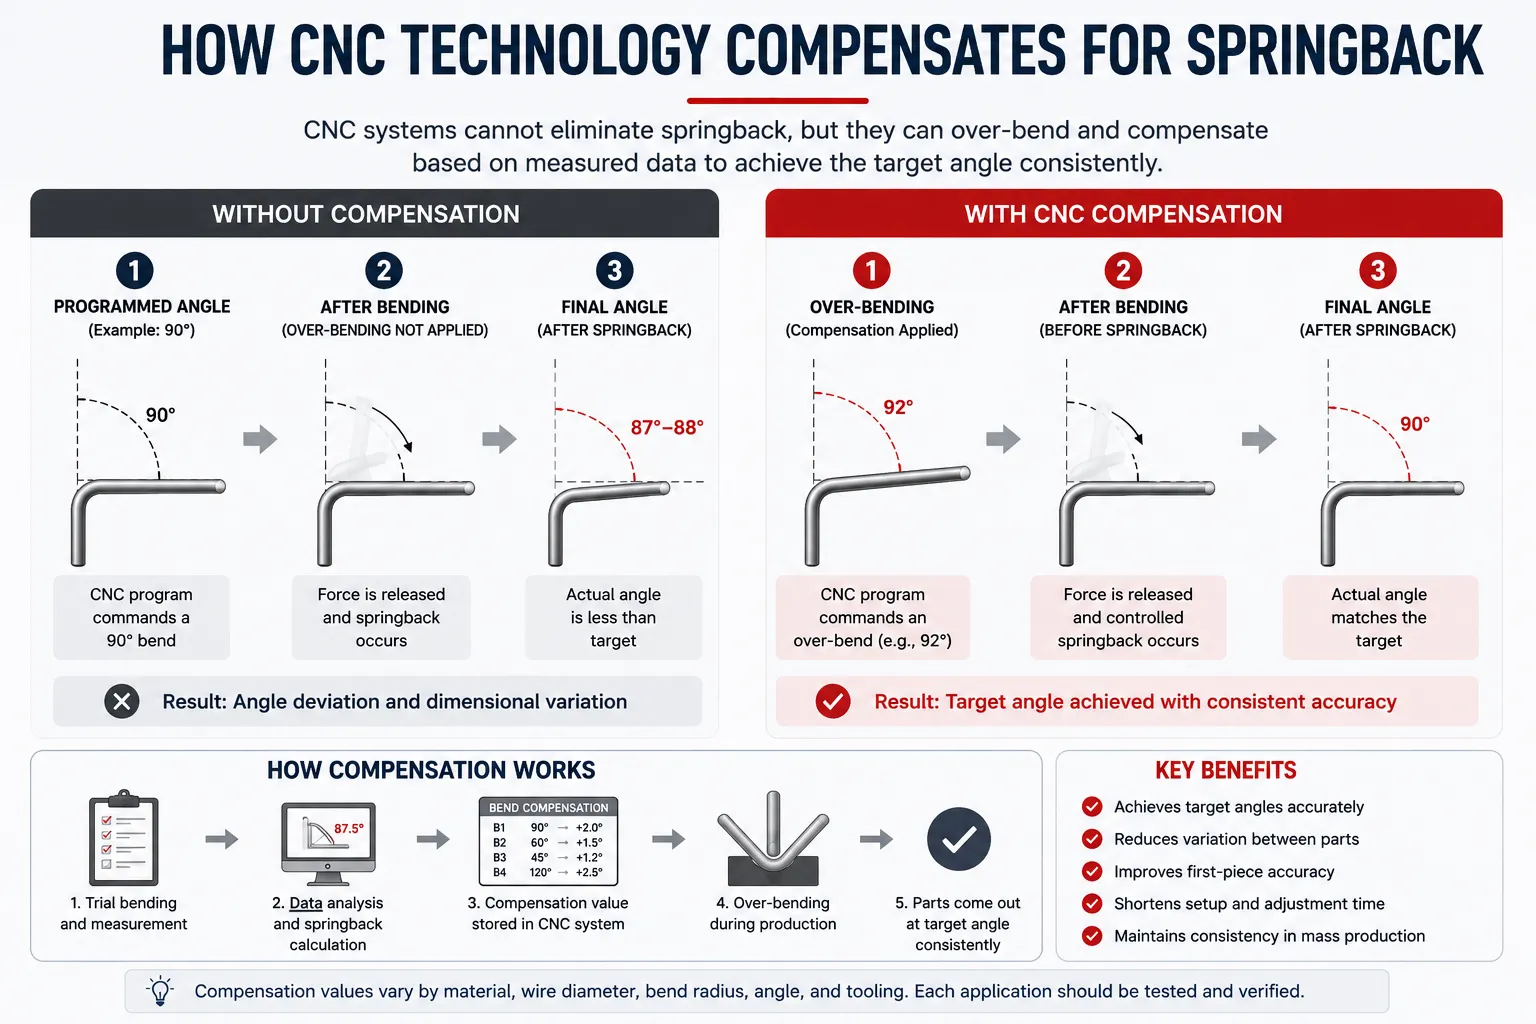
Pour le dire clairement : la technologie CNC n’élimine pas le recul. Aucun système de contrôle ne modifie la façon dont le métal stocke l’énergie élastique. Ce que font les systèmes CNC, c’est fournir aux fabricants les outils pour gérer ce phénomène avec bien plus de précision que ce que permettent les méthodes manuelles.
Les paramètres de flexion programmables permettent aux ingénieurs d’appliquer un angle de compensation mesuré à chaque courbe, et le mouvement contrôlé par servo l’applique de la même manière à chaque cycle. L’alimentation répétable et le positionnement précis maintiennent la géométrie de flexion — et donc le comportement de reprise — cohérent d’une pièce à l’autre, tandis que le stockage des paramètres permet de rappeler exactement une configuration éprouvée plutôt que de la reconstruire à partir de la mémoire. Les systèmes CNC aident ainsi les fabricantsmesurer, compenser et contrôler de façon répétéeSpringback — exactement ce que la production en série exige. Machines telles queMachines à pliage de fil CNC à tête rotativeAppliquer ces principes en formage continu, où un contact constant entre outillages et une rotation contrôlée favorisent une précision stable de flexion.
Le rôle des outillages dans le contrôle du reculement à ressort
L’outillage est là où la théorie du rebond rencontre le fil réel. La géométrie de l’outil détermine comment le matériau est enveloppé, soutenu et détaché, donc deux ensembles d’outils différents peuvent produire une récupération nettement différente sur la même pièce. Un outillage personnalisé adapté aux rayons de flexion et au diamètre du fil du produit rend la déformation — et donc les valeurs de compensation — plus prévisibles.
L’état des outillages compte autant que la conception. Des outils usés ou endommagés modifient la géométrie effective de chaque courbe, donc une valeur de compensation qui était correcte au moment de la mise en place perd discrètement sa validité. Règle pratique : chaque fois qu’un outillage est changé, réparé ou usé, vérifiez à nouveau les premières pièces avant de sortir le lot.
Comment améliorer la répétabilité en production de masse
En production de masse, le contrôle de reprise réussit ou échoue en répétabilité. Plusieurs habitudes le maintiennent : maintenir un approvisionnement en fils régulier et traçable jusqu’au lot ; échantillonner les pièces pendant la course, pas seulement lors de la mise en place ; maintenir les outils selon un calendrier plutôt qu’en cas de défaillance ; et protéger les ensembles de paramètres éprouvés contre la modification occasionnelle. Lorsque la dérive apparaît, répondez avec des données — mesurez, comparez avec la référence enregistrée et ajustez délibérément la compensation.
Ces pratiques s’appliquent à tous lesSolutions industrielles de formage de filsÀ toutes les échelles : un processus stable produit des parties stables, et chaque intervention devrait rendre le processus plus stable, pas moins.
Considérations pratiques pour les composants de fils automobiles
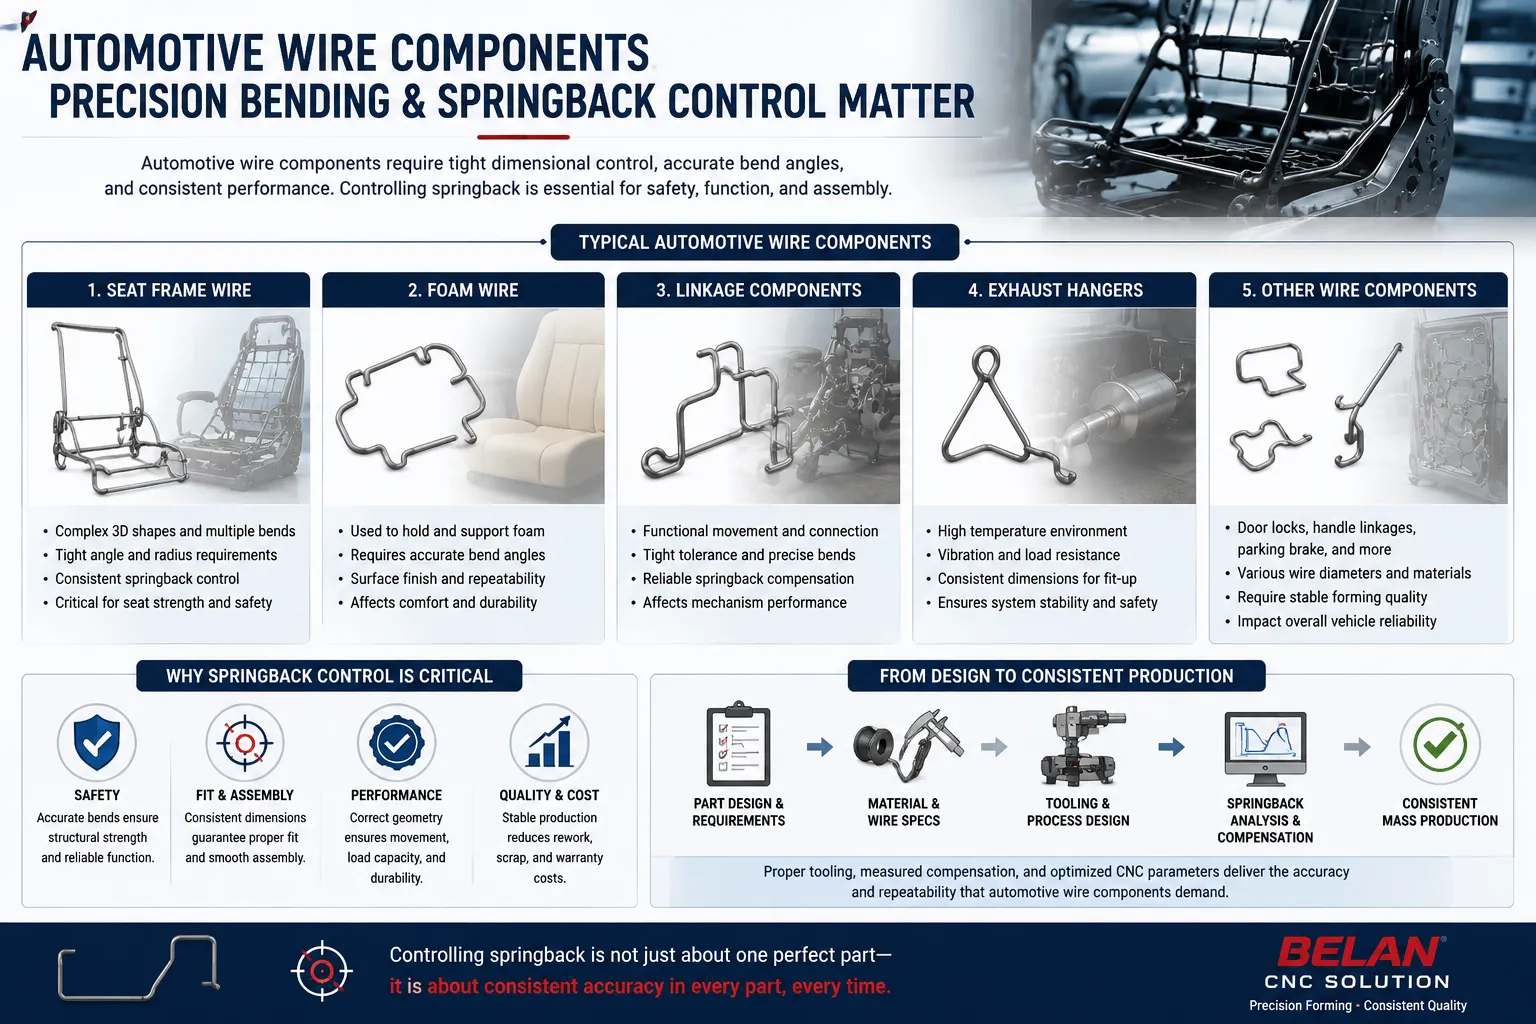
Les composants de fils automobiles — fil de châssis de selle, fil en mousse, structures de support de siège, liaisons et supports d’échappement — sont produits en volumes où la constance est une exigence exigeante. Beaucoup sont assemblés en fixations ou soudés en sous-ensembles, de sorte que la déviation dimensionnelle d’un élément de fil se propage dans tout l’ensemble, et un fil de cadre de siège qui varie légèrement selon la pièce peut ralentir toute une ligne.
C’est pourquoi le contrôle du rebond est important dans la production automobile : l’objectif n’est pas seulement une partie de la tolérance aujourd’hui, mais un processus qui maintient la tolérance sur des milliers de cycles, lots de matériaux et intervalles d’outillage. Les fabricants évaluant unSolution de formage de fils automobilesIl faut donc se demander comment la précision de la flexion et la cohérence du formage sont vérifiées — pas seulement ce que la machine peut faire sur une partie de démonstration.
Liste de contrôle du contrôle du rebond pour le pliage CNC des fils
- ☐ Vérifiez les propriétés des matériaux de fil (grade, trempe, certificats)
- ☐ Confirmez le diamètre et la tolérance du fil
- ☐ Examinez le rayon de flexion en fonction des limites de formabilité et d’outillages
- ☐ Évaluer la géométrie et l’état de l’outillage
- ☐ Établir des paramètres de compensation de rebond par courbure
- ☐ Effectuer le pliage d’essai avec du fil de production
- ☐ Mesurer les pièces finies par rapport aux dimensions de dessin
- ☐ Enregistrer et verrouiller les paramètres de production éprouvés
- ☐ Vérifier la répétabilité sur un échantillon de production
- ☐ Standardisez le processus final et revalidez après tout changement
Comment évaluer une solution de pliage de fil CNC pour le contrôle du rebond
Lorsque le contrôle du rebond est crucial pour vos pièces, évaluez une machine sur les capacités qui le supportent directement : la précision et la répétabilité des servomoteurs ; comment les angles de flexion et les valeurs de compensation sont programmés et stockés ; si les outillages peuvent être adaptés à la géométrie de votre produit ; si le fournisseur peut tester les échantillons avec votre fil réel ; et quel support technique existe après l’installation. Un fournisseur qui demande vos plans, la spécification du fil et les tolérances avant de recommander une configuration évalue correctement le problème : la compensation du rebond ne peut être validée qu’avec le matériau et la pièce réels.
Pourquoi choisir les machines BELAN pour le formage de fils CNC ?
BELAN Machinery construit des équipements de pliage de fil CNC multi-axes et des solutions de formage de fils axes destinées aux applications automobiles. Les machines BELAN combinent un contrôle CNC multi-axe, des logiciels intelligents incluant la compensation de reprise assistée par IA, et des outillages personnalisés adaptés au produit — les trois éléments identifiés par cet article comme essentiels au contrôle de recul. BELAN fonctionne également à partir des spécifications réelles du fil et des plans produit du client : les pièces sont testées et les paramètres validés avant la recommandation d’une solution, afin que la précision de pliage soit démontrée de votre part plutôt que revendiquée de manière générale.
Conclusion
Le rebond dans la flexion du fil CNC n’est pas un défaut ni un défaut de machine — c’est un comportement du matériau que tout procédé de formage du fil doit prendre en compte. Le contrôle réussi du reculement de reprise provient de l’adaptation des matériaux, de la géométrie des fils, des outillages, des paramètres de flexion, des mesures et de la compensation au sein d’un seul système validé. La technologie CNC ne peut pas supprimer la physique, mais elle offre aux fabricants des paramètres programmables, une précision de positionnement et une cohérence du procédé pour compenser de manière fiable le rebond — pièce après pièce, lot après lot, fondation d’une production de composants filaires stable et évolutive.
Questions fréquemment posées
Qu’est-ce qui cause le rebond lors du pliage du fil CNC ?
Le reculement est causé par la partie élastique de la déformation. Lorsque la force de flexion est relâchée, le fil récupère une partie de cette déformation, de sorte que l’angle final s’ouvre légèrement au-delà de l’angle programmé. Le degré de récupération dépend du matériau, du diamètre, du rayon de courbe, de l’angle et de l’outillage.
Comment la dureté du matériau influence-t-elle le retour de la flexion du fil ?
Les matériaux plus durs conservent généralement plus d’énergie élastique lors de la formation, ce qui peut entraîner une meilleure récupération après la courbure. Les fils plus durs peuvent donc nécessiter des valeurs de compensation plus élevées, et la compensation établie sur un fil souple ne doit pas être supposée être transférée à une pente plus dure.
Les machines CNC à plier le fil peuvent-elles compenser le rebond ?
Oui — mais par rémunération, pas par élimination. Un décalage mesuré est programmé dans chaque courbure afin que la pièce se récupère sur la dimension ciblée. Avec un mouvement servo reproductible, une alimentation constante et des paramètres stockés, cette compensation s’applique de manière identique à chaque cycle, rendant les résultats répétables en production.
Comment l’outillage influence-t-il le retour de ressort ?
La géométrie de l’outillage détermine comment le fil est supporté et contraint lors du formage, ce qui influence sa prévisibilité en se déformant et en récupérant. Un outillage adapté aux rayons et au diamètre du produit rend la compensation plus stable, tandis que des outillages usés ou mal assortis provoquent un décalage de ressort — les modifications devraient donc déclencher une nouvelle mesure des premières pièces.
Le diamètre du fil influence-t-il le retour de ressort ?
C’est possible. Le diamètre modifie la rigidité de la section de fil, et le rapport entre le rayon de flexion et le diamètre influence la quantité de récupération élastique intégrée au pliage. Tout changement de diamètre constitue une nouvelle condition de procédé nécessitant de nouveaux dépassements d’essai et des valeurs de compensation fraîches.
Comment les fabricants peuvent-ils améliorer la précision du pliage des fils ?
Commencez avec un matériau cohérent, puis construisez un flux de travail discipliné : essai de flexion avec fil de production, mesures par rapport au dessin, paramètres de compensation documentés, et ensembles de paramètres CNC verrouillés. Améliorer la précision ne se limite pas tant à un simple ajustement qu’à rendre l’ensemble du processus reproductible.
Comment contrôler le redémarrage à ressort lors de la production de masse ?
Considérez-le comme une discipline continue du procédé : maintenez les lots de fil cohérents, mesurez les pièces pendant la sortie, maintenez les outils selon un calendrier, et revalidez les paramètres après tout changement de matériau, d’outillage ou de géométrie. Lorsque la dérive apparaît, ajustez la compensation en fonction des données de mesure plutôt que du jugement de l’opérateur seul.
Besoin d’aide pour contrôler le retour de rebond dans votre procédé de formage par fil ?
BELAN Machinery, un fournisseur professionnel de solutions de formage de fils automobiles. Envoyez-nous vos dessins ou échantillons de produits. Notre équipe d’ingénierie peut évaluer le matériau de vos fils, les exigences de formage, les outillages et les besoins en matière de contrôle des rebonds pour aider à identifier une solution de formage CNC adaptée.
Contactez Belan pour une évaluation de faisabilitéRessources connexes
- Machines CNC à plier des fils— Équipement de pliage de fil CNC multi-axes conçu pour un formage précis et répétable.
- Solutions industrielles de formage de fils— Solutions d’application pour une production constante de composants filaires industriels.
- Solution de formage par fil pour pièces automobiles— Solutions de formage par fil pour les cadres de sièges, fils de mousse et composants de liaison où la cohérence dimensionnelle est cruciale.
- Quels sont les avantages d’une machine à plier des fils 3D ?— Comment le formage 3D multi-plans soutient la géométrie complexe des pièces et la cohérence des procédés.
- Comment choisir une machine CNC à plier des fils— Un guide de sélection complet pour évaluer les machines, les outillages et les options d’automatisation.


