


Quatre défauts représentent la plupart des ferrailles sur touteMachine à plier la barre omnibus: dérive d’angle, fissures de revêtement, renflement interne et rayures de surface. Chacune a une cause profonde différente, et la moitié commence avant que la barre n’atteigne le virage. Voici la liste de diagnostic que nos ingénieurs utilisent sur les étages clients — réponses courtes d’abord, puis les vérifications qui les confirment.
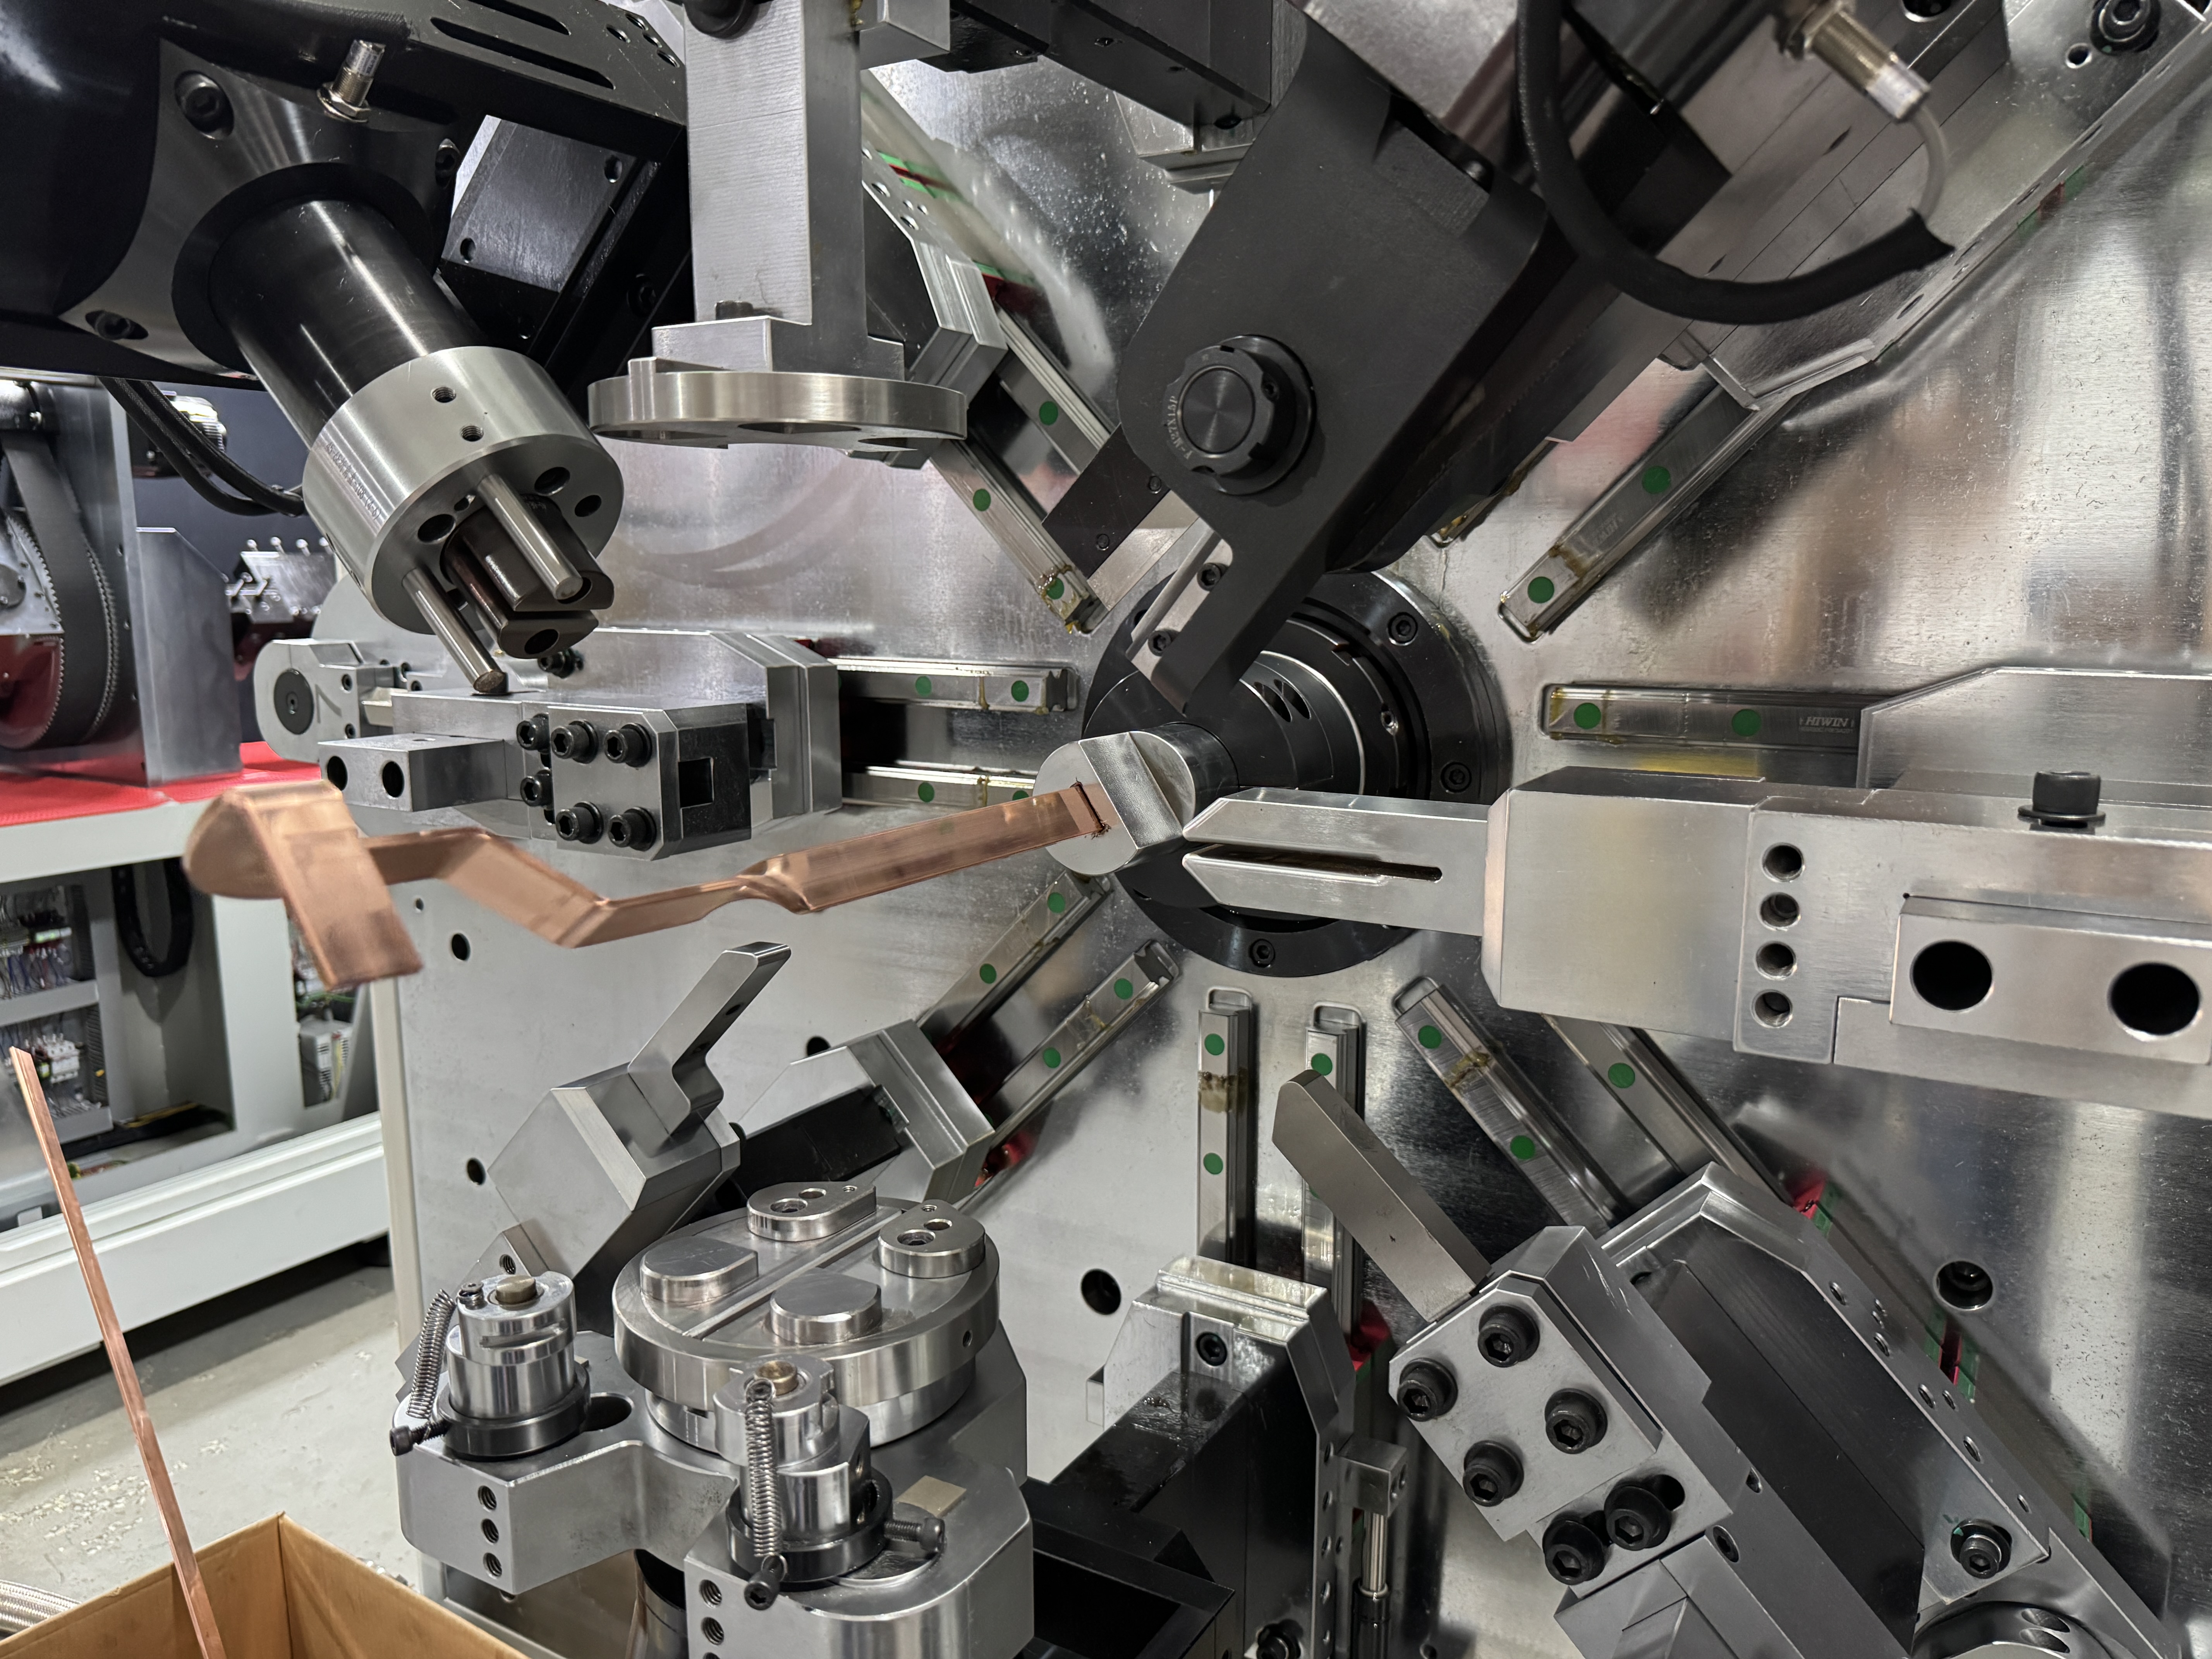
La moitié des défauts commencent avant le virage
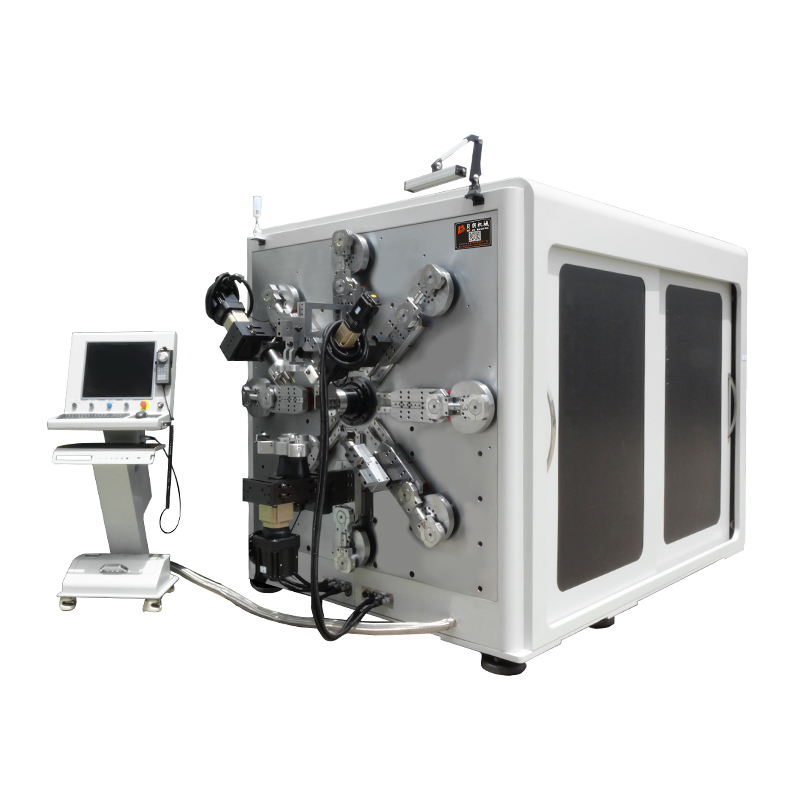
Une règle utile avant les détails : au moment où une barre est introduite dans la machine, sa surface est soit protégée, soit déjà endommagée. L’alimentation à chenilles enroule la barre sur une large zone de contact. Les roues à rouleaux la pressent par endroits. Les alimentateurs à pince s’agrippent et se relâchent. Ces trois conceptions échouent différemment, et la défaillance apparaît plus tard comme un défaut qui ressemble à un problème de pliage. C’est pourquoi, à chaque foisMachine à plier la barre omnibusnous construisons, la conduite d’alimentation est conçue avec autant de soin que la tête de courbure elle-même — le TP-DL-45-6E ci-dessous est un bon exemple de la configuration complète.
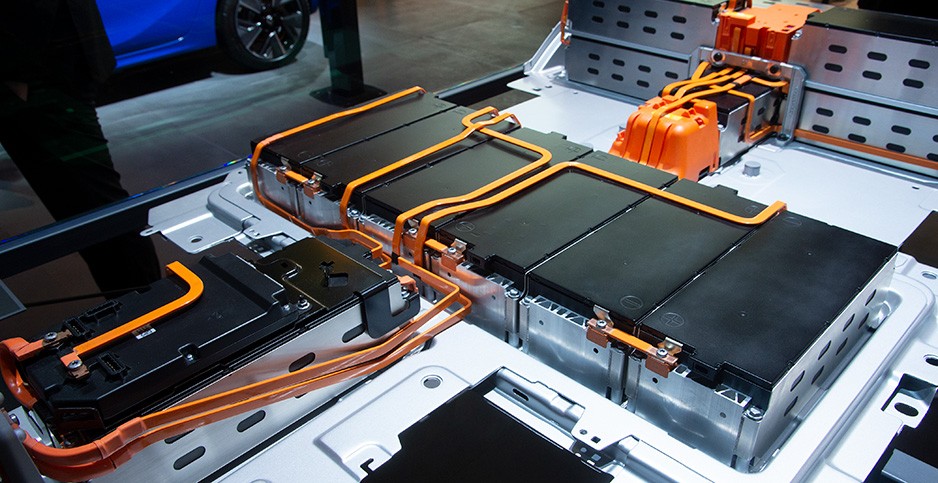
Défaut 1 : Dérive d’angle après le virage
Réponse courte :Le cuivre se récupère élastiquement lorsque la pression se relâche, donc un 90° programmé atterrit à 91–92°. Compensez en surpliant et notez la valeur par rapport au trempage, à l’épaisseur et à la direction de la courbure.
La barre molle ou recuit récupère le moins ; La barre durement tirée se récupère le plus et varie selon les lots de moulin. L’épaisseur est importante car une zone de déformation plus profonde se récupère de façon moins prévisible. La direction compte aussi — les courbes plates tiennent plus fermement que les courbes verticales, ce qui explique pourquoi les cibles de précision publiée diffèrent (±0,1° à plat, ±0,2° vertical).
À vérifier :Plier une pièce de test à la normale, mesurer la différence, la saisir comme compensation, vérifier sur la seconde pièce. Quatre virages, pas quarante. Si la dérive revient en plein quart, suspectez un changement de température de barre ou de beaucoup de choses, pas le programme.
Défaut 2 : Fissures de revêtement au rayon extérieur
Réponse courte :le revêtement extérieur est étiré au-delà de ce que le PVC, le PA12 ou le ruban mica peuvent suivre. Soit le rayon est trop serré, soit le revêtement est arrivé au coude froid et pré-endommagé.
Deux corrections, appliquées dans l’ordre. Premièrement, la géométrie : gardez le rayon intérieur à un fois la largeur de la barre pour les courbes plates et un fois l’épaisseur de la barre pour les courbes verticales. Deuxièmement, la température : une unité de préchauffage haute fréquence à la sortie chauffe la barre juste avant la formation, ce qui rend le revêtement suffisamment élastique pour s’étirer plutôt que se fendre.
À vérifier :Si les fissures n’apparaissent que lors des débuts matinaux ou les jours froids, c’est du préchauffage. S’ils apparaissent sur un seul dessin, c’est un rayon. S’ils suivent le chemin d’alimentation comme des lignes parallèles, ce n’est ni l’un ni l’autre — c’est un défaut d’alimentation.
Défaut 3 : Bombement sur la face intérieure
Réponse courte :le cuivre déplacé pousse le revêtement incompressible vers l’extérieur sur le rayon intérieur. Contrôlez-le avec un rayon, préchauffez et — lorsque le dessin force un pliage serré — une étape de retravail de la cale et du four.
Les normes de production sur les barres PVC-mica fonctionnent à 1,6 mm face unique sur les courbes plates et 1,5 mm sur les courbes verticales, selon une tolérance industrielle généralement indiquée à 4 mm sur les deux côtés. Quand une bosse apparaît encore, la séquence est la suivante : cale en acier inoxydable au-dessus de la bosse, pince de verrouillage pour la pression, four tunnel à 100–130 °C pendant une à deux minutes, puis refroidissement par ventilateur. Inverser l’ordre — serrer à froid ou chauffer sans la cale — échange une bosse contre une plaque pelée.
À vérifier :Appuyez sur la bosse avec un pouce. Une masse molle et élastique est un lifting de revêtement et se réhydrate avec la chaleur. Une masse dure avec blanchiment signifie que le rayon est déjà trop serré pour le matériau.
Défaut 4 : Rayures et traces de roues
Réponse courte :Pression de contact, pas force de flexion. Les rouleaux à chargement pointu, les bords guides tranchants et les chenilles usées laissent tous des marques parallèles à la direction d’alimentation sur toute machine à plier à barres collectives.
À vérifier :Mesurez la hauteur de grattage par rapport à l’incrément d’avance. Les marques espacées exactement à l’étape d’alimentation proviennent de l’alimentateur ; les rayures irrégulières proviennent des guides ou de la table de sortie. Sur une barre revêtue, un simple plat de roue peut décoller tout un bord sur un levier de vitesse.
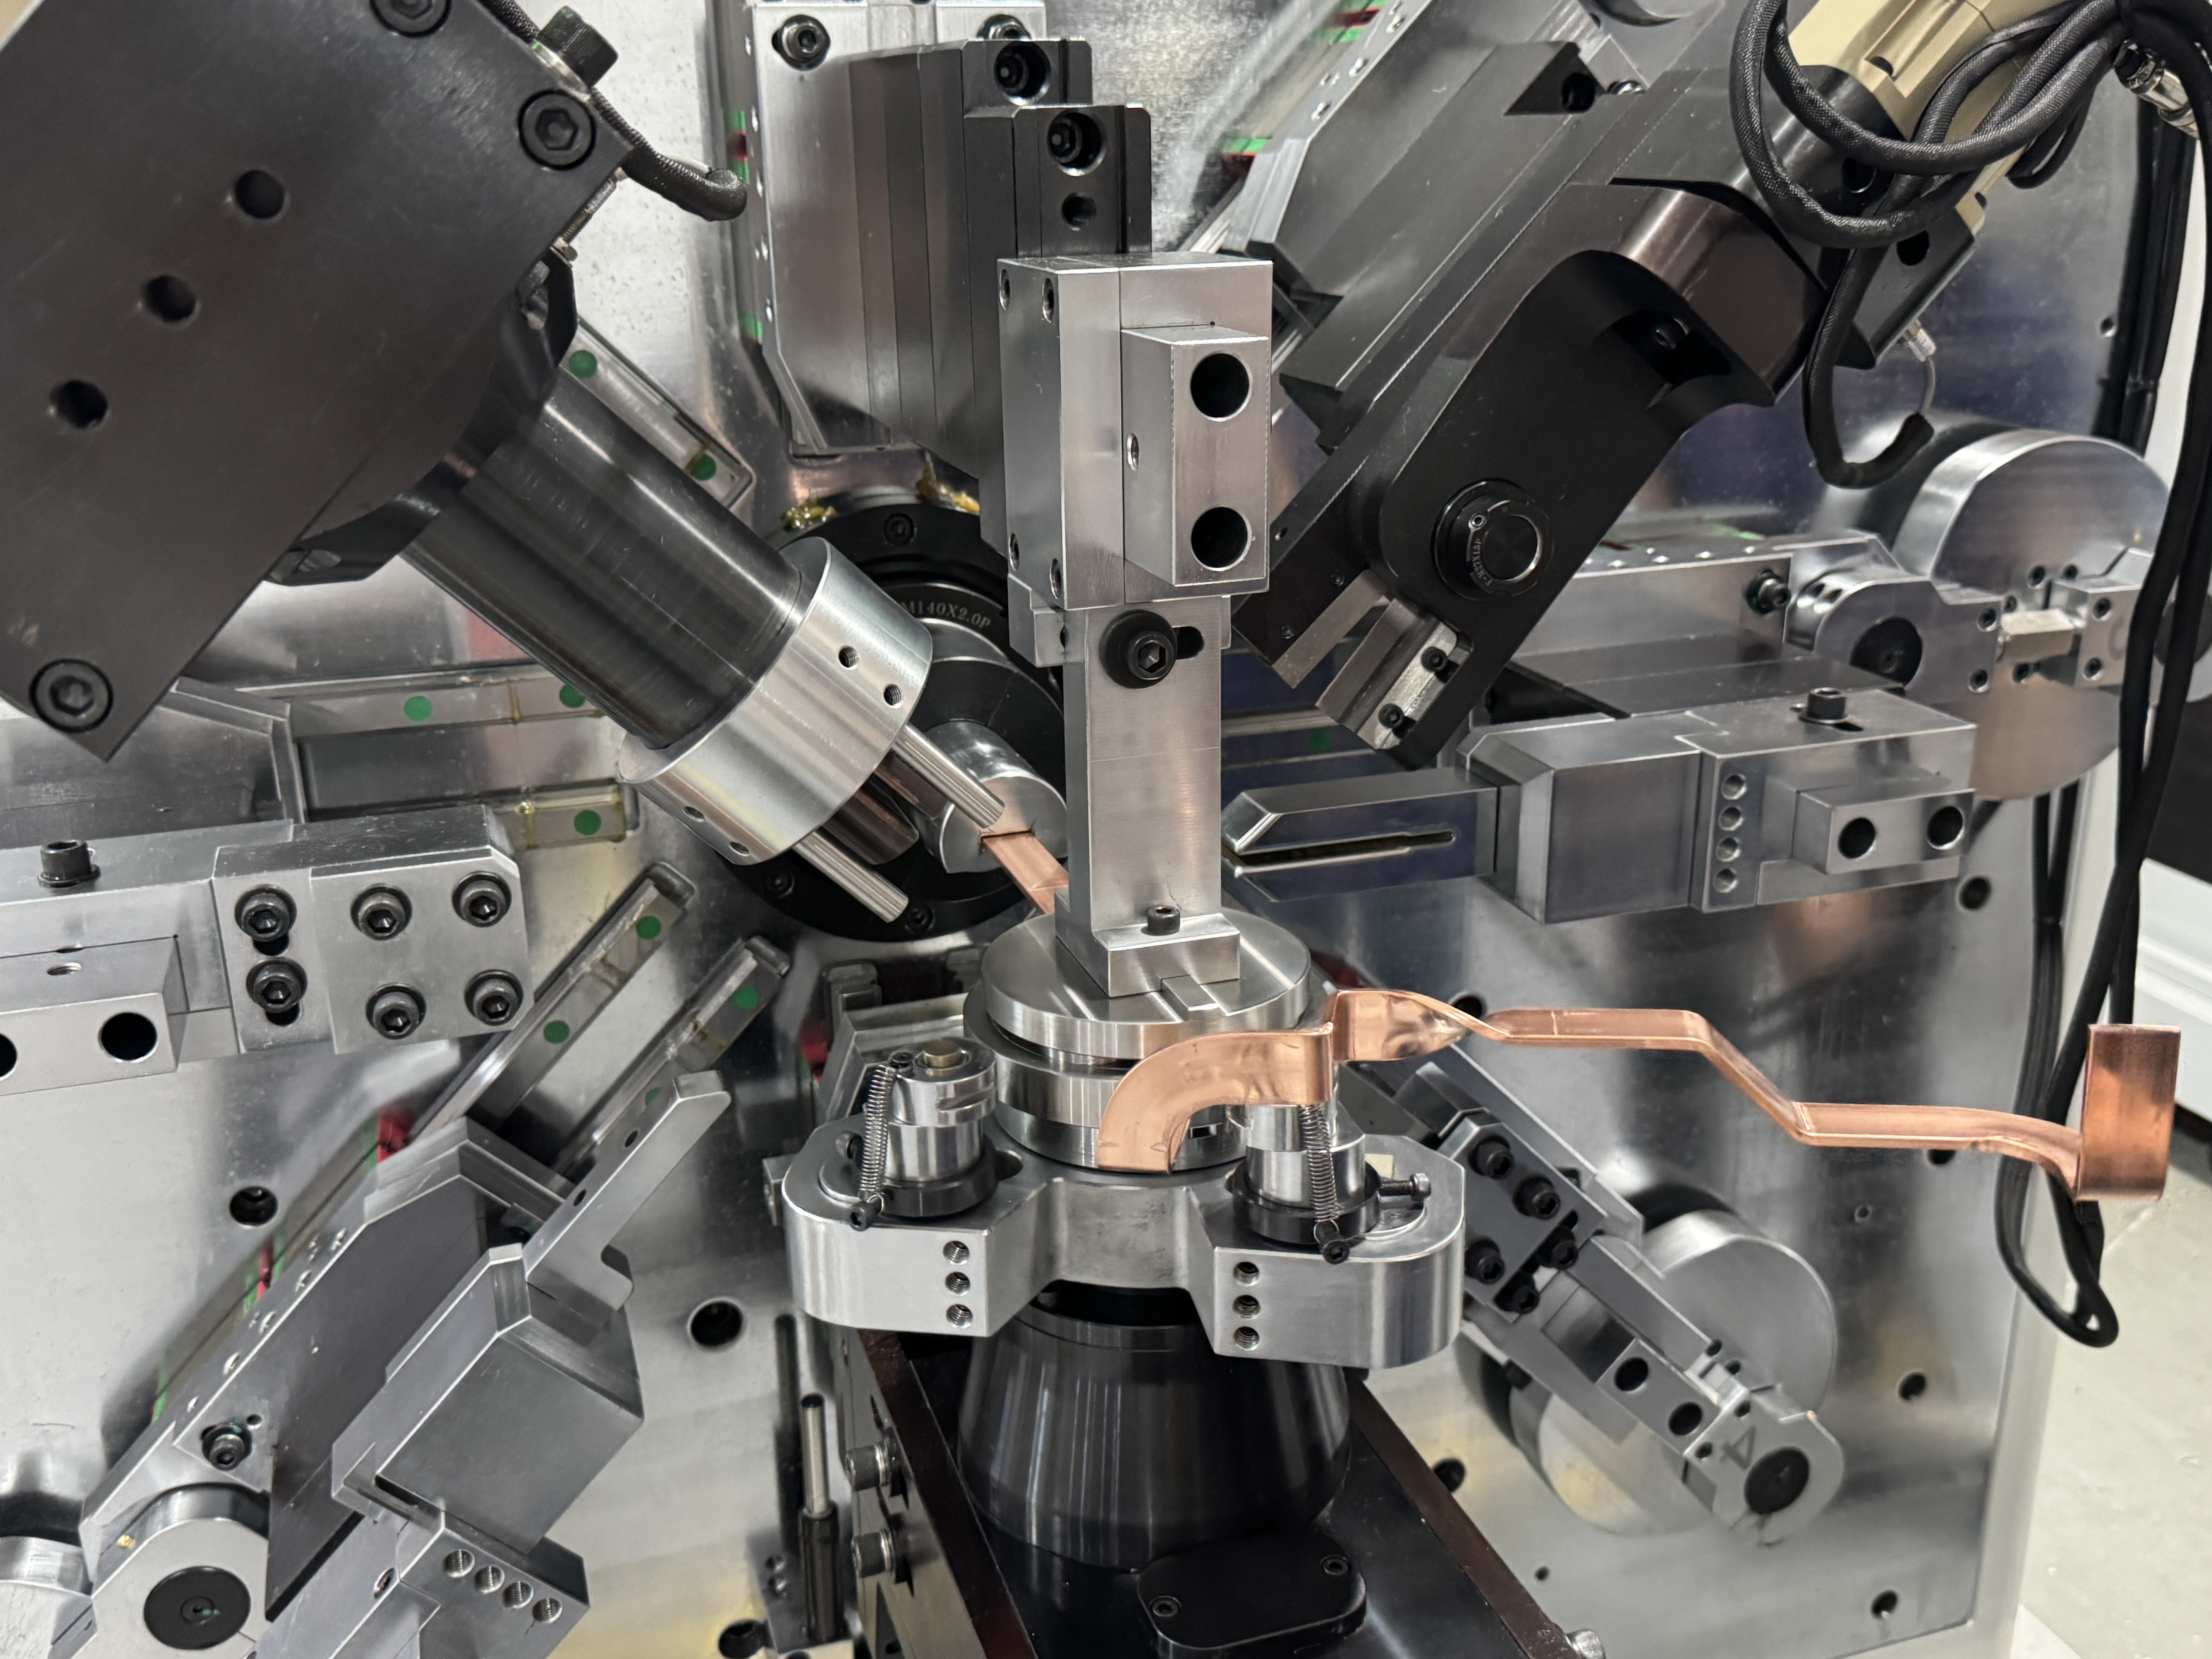
Tableau des diagnostics rapides
Nous gardons une version de cette table collée à l’intérieur de la porte de garde de chaque machine plieuse de barres omnibus qui sort de notre atelier :
| Symptôme | La cause la plus probable | Première vérification |
|---|---|---|
| Dérive d’angle de 1 à 2° | Retour à la réponse, mauvaise compensation | Changement de trempe et d’épaisseur |
| Fissures au rayon extérieur | Rayon trop serré / revêtement froid | Rayon de tirage, réglage de préchauffage |
| Bosse intérieure sur la spécification | Radius, adhérence, barre froide | Règle du rayon, dossier four |
| Rayures parallèles | Contact d’alimentation | Pression sur la voie, usure des roues |
| Marques uniquement aux extrémités du guidon | Bords d’entrée/sortie de guidage | Alignement des guides |
Ce que cela signifie pour votre ligne
Aucun de ces quatre défauts ne nécessite une nouvelle machine pour être diagnostiqué. Trois d’entre eux sont décidés par les décors et l’état des matériaux ; Un seul — les dommages chroniques au revêtement — indique généralement la conception d’alimentation elle-même. AMachine à plier la barre omnibusCela suit ses propres raisons de rejet par catégorie qui trouvera la cause en une semaine. Un qui ne compte que la ferraille continuera à ajuster le mauvais paramètre pendant des mois.
Si votre bac de rejets a une catégorie dominante, envoyez à BELAN une photo du défaut, du dessin et du lot de matériaux. Nous allons faire tourner la même pièce sur notre machine de pliage de barres collectives, mesurer le résultat et envoyer la vidéo avec les paramètres qui ont corrigé le problème.
BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles. Partagez vos photos de défauts et la spécification du guidon pour un essai gratuit de la courbe, avec les paramètres mesurés de la pièce et du procédé retournés.
Tu poursuis un défaut tenace en ce moment ?
Envoyez-nous une photo du rejeté, du dessin et de votre lot au bar. Nous le reproduirons sur la machine correspondante, filmerons la correction, puis rendrons les paramètres — sans frais, sans obligation.

