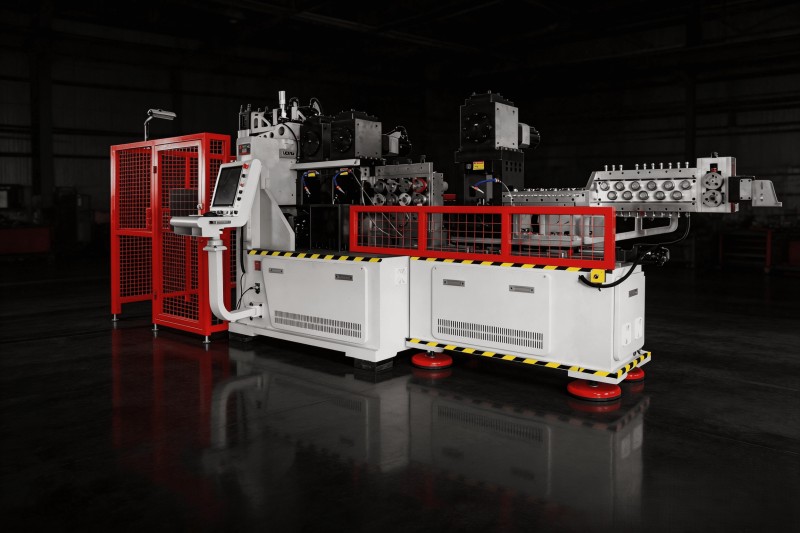
Les supports d’échappement sont des composants en fil utilisés dans les systèmes d’échappement automobiles pour soutenir et isoler le tuyau d’échappement de la carrosserie du véhicule. Certains modèles de supports d’échappement nécessitent plus que le simple pliage du fil : le processus de fabrication peut inclure l’alimentation du fil, le déplacement local ou le cap, le pliage, le virage et la coupe. Réaliser ces opérations via des machines séparées ajoute des étapes de manipulation, de positionnement et de configuration qui peuvent affecter à la fois l’efficacité et la cohérence. Les machines intégrées CNC de têtes et de pliage répondent à cela en combinant les opérations requises dans un flux de production automatisé, réduisant la manipulation intermédiaire et maintenant la séquence de formage sous contrôle coordonné. Cet article explique pourquoi les supports d’échappement nécessitent un cap, quels problèmes surviennent lorsque le cap et la courbe sont séparés, et comment un système intégréSolution de formage de fils automobilespeut simplifier le processus.
Qu’est-ce qu’un hangar d’échappement automobile ?
Un support d’échappement automobile est un élément en fil ou barre qui relie le système d’échappement au dessous du véhicule, généralement via des isolateurs en caoutchouc. Son rôle est de supporter le poids du tuyau d’échappement, d’absorber les vibrations et de maintenir le système d’échappement dans la bonne position tout au long du fonctionnement du véhicule. Comme le support d’échappement est un composant structurel, sa forme et ses dimensions doivent rester cohérentes d’une pièce à l’autre afin que l’isolateur s’ajuste correctement et que l’alignement des gaz d’échappement reste dans la tolérance.
Différents modèles de supports d’échappement peuvent nécessiter des séquences de formage différentes. Certains modèles utilisent une forme simple de fil plié, tandis que d’autres incluent une section localement épaissie, une tête déversée ou une extrémité spécifique qui ne peut pas être produite uniquement par la pliance. La géométrie du support, le diamètre du fil et la présence de toute caractéristique de tête déterminent toutes quelles opérations de fabrication sont nécessaires et dans quel ordre elles doivent être effectuées.
Pourquoi certains supports d’échappement nécessitent-ils un cap avant de se plier ?
Pour comprendre pourquoi certains supports d’échappement nécessitent un capot avant de se plier, il est utile de distinguer deux opérations distinctes de formage de fil qui produisent des caractéristiques géométriques très différentes.
Pliage de fil
La flexion du fil modifie la forme du fil en appliquant une force à des points spécifiques pour créer des angles, des courbes ou des boucles. La section transversale du fil reste essentiellement inchangée ; seul son chemin à travers l’espace est modifié. La courbure est l’opération principale pour produire la géométrie globale d’un support d’échappement, incluant les bras de support, les boucles de fixation et les courbes de dégagement.
Cap de fil / Perturbation
Le tête de fil, également appelée upseting, est une opération localisée de formage de matériau qui comprime le fil à une position précise pour créer une section plus épaisse, une tête ou une structure élargie. Contrairement à la courbure, le capage modifie la section transversale du matériau à l’emplacement formé. Cette opération est utilisée lorsque la conception du hangar d’échappement comprend une extrémité localement épaissie, une fonction de butée ou une tête qui s’interface avec un isolateur en caoutchouc ou un support de montage.
Certains modèles de supports d’échappement nécessitent une opération de formation localisée du matériau avant que le fil ne soit plié, car la position de tête par rapport aux points de flexion fait partie de la géométrie du composant. Si le fil est d’abord plié puis placé dans un dispositif séparé, la position de référence pour l’opération de tête peut changer, et la relation entre la section de tête et la géométrie de la courbure devient plus difficile à contrôler. Effectuer le capage avant de se plier, dans le même processus coordonné, aide à maintenir la relation dimensionnelle entre ces caractéristiques.
Quels problèmes peuvent survenir lorsque le cap et la courbure sont effectués séparément ?
Lorsque le capçon et la courbure sont effectués sur des machines séparées, le composant fil doit être déplacé entre les processus. Cette séparation pose plusieurs défis pratiques qui affectent à la fois l’efficacité de la production et la cohérence du produit.
Une manipulation supplémentaire des matériaux est nécessaire à chaque transfert du composant de la machine à tête à la machine de pliage. La pièce doit être récupérée, transportée et chargée dans un autre appareil, ce qui ajoute de la main-d’œuvre et du temps de production sans ajouter de valeur au composant lui-même. Un positionnement secondaire est nécessaire car la seconde machine établit son propre point de référence, qui peut ne pas correspondre parfaitement à la position établie par la première machine. Cela peut introduire une variation dimensionnelle entre la position du cap et la géométrie de courbe.
Plusieurs étapes de configuration signifient que chaque machine doit être configurée et outillée indépendamment, et tout changement dans la spécification produit nécessite des ajustements sur les deux machines. Une implication accrue de l’opérateur est nécessaire pour gérer le transfert, vérifier le positionnement et maintenir la qualité à travers deux processus distincts. Le flux de travail global de production devient plus long, avec plus d’opportunités de variation entre les étapes.
Comment une machine à tête intégrée et une machine à plier rationalisent la production
Une machine CNC intégrée de cabré et de pliage combine les opérations de formage nécessaires en un seul flux de production automatisé. La séquence suit généralement :Alimentation de fil → cap/dégradation → courbe → virage → coupe → composant fini. En maintenant ces opérations au sein de la même machine et sous le même contrôle CNC, le procédé élimine la manipulation intermédiaire et maintient une référence cohérente tout au long de la production.
Moins d’étapes de positionnement secondaire
Comme le fil reste dans la même machine après avoir passé par la coupe, il n’est pas nécessaire de le repositionner entre le capuchon et la courbure. Le contrôle CNC coordonne la position de chaque opération, de sorte que la position du cap et les positions de courbe partagent une référence commune, réduisant la variation dimensionnelle pouvant résulter du positionnement secondaire.
Formage plus cohérent
Avec des paramètres contrôlés par CNC pour la longueur d’alimentation, la position du cap, l’angle de flexion et le virage, chaque composant est formé selon les mêmes valeurs programmées. Cela permet de maintenir la cohérence des dimensions de la section en tête, des angles de flexion et de la géométrie globale du produit d’une pièce à l’autre.
Manipulation manuelle réduite
Le processus intégré réduit le nombre de fois où le composant doit être chargé, déchargé et transféré manuellement entre machines. Le rôle de l’opérateur passe de la manipulation de la pièce entre les processus à la surveillance du cycle de production automatisé, ce qui réduit le temps de travail lié à la manutention des matériaux.
Flux de travail de production plus efficace
En combinant les têtes, les courbes, les virages et les découpes en un seul flux de travail continu, le cycle de production global devient plus rationalisé. Le temps gagné en éliminant la manœuvre intermédiaire, le positionnement secondaire et les multiples étapes de montage contribue à un processus de production plus efficace pour les commandes de hangars d’échappement de volume moyen et élevé.
Coordination des processus plus facile
Lorsque toutes les opérations sont contrôlées par le même système CNC, la coordination des processus devient centralisée. Modifier une spécification produit signifie mettre à jour le programme plutôt que de reconfigurer plusieurs machines. La séquence des opérations, le timing entre les étapes et la relation entre le cap et la courbure sont tous gérés au sein d’un seul système de contrôle, ce qui simplifie à la fois la configuration et le contrôle qualité.
Facteurs clés lors du choix d’une machine de formage à suspense
Le choix de la bonne machine de formage à suspense dépend du produit spécifique et des exigences de production. Les facteurs suivants doivent être évalués avant de prendre une décision.
Diamètre du fil
La plage de traitement des fils de la machine doit correspondre au matériau réel du support d’échappement. Une machine conçue pour des fils de Φ6,0–12,0 mm ne peut pas traiter un cintre de Φ14,0 mm, et une machine homologuée pour Φ6,0–14,0 mm peut offrir plus de flexibilité pour des composants plus volumineux. Le diamètre du fil influence directement la force nécessaire pour le capotage et la courbure, la machine doit donc être évaluée pour la taille du matériau utilisée en production.
Résistance du matériau
La résistance à la traction est directement liée à la capacité de formage. Un fil à plus haute résistance nécessite plus de force pour le capuchon et la courbe, et la machine doit être conçue pour supporter la résistance à la traction nominale du matériau. Si le fil dépasse la résistance nominale à la traction de la machine, la qualité du formage peut être affectée ou l’outillage peut être endommagé.
Exigences de cap
Tous les supports d’échappement ne nécessitent pas de cap. Les fabricants doivent déterminer si la conception du composant comprend une section à tête ou à l’envers, où l’opération de tête est positionnée le long du fil, et quelle séquence de formage est nécessaire. Si l’en-tête est nécessaire, la machine doit supporter le dégradage comme une opération intégrée plutôt que comme un processus séparé.
Géométrie de flexion
Le nombre de virages, les positions de courbe, les exigences en virage et les dimensions globales du produit influencent tous le choix de la machine. Les géométries complexes avec plusieurs courbes dans différents plans peuvent nécessiter plus d’axes CNC et une meilleure coordination entre les opérations, tandis que les géométries plus simples peuvent nécessiter moins d’axes.
Production Volume
Le volume de production influence le niveau d’automatisation requis. Pour les commandes de suspension d’échappement de moyenne et grande intensité, une machine CNC intégrée avec alimentation automatique et formage coordonné peut soutenir une production continue. Pour des volumes plus faibles ou des travaux de prototype, l’investissement dans une automatisation complète peut ne pas être justifié, et une configuration plus simple peut être plus appropriée.
Capacité de traitement intégrée
Les fabricants doivent évaluer si l’alimentation, le cap, le courbe, le virage et la coupe peuvent être coordonnés au sein d’un même processus de production. La capacité à intégrer ces opérations est l’avantage principal d’une machine de formage à suspense, il est donc essentiel de confirmer que la machine supporte la combinaison requise avant l’achat.
BL-3D-DT51200 pour la production de hangars d’échappement
LeBL-3D-DT51200est une machine intégrée CNC à enchevêtrement et pliage à 8 axes, conçue pour les composants de fils qui nécessitent d’être démontés avant de plier. Il traite des fils avec un diamètre de Φ6,0 à 12,0 mm et une résistance à la traction de ≤500N, avec une puissance totale de 67,5 KW et un poids de machine de 10 500 KG.
La machine intègre l’alimentation par fils, le déplacement ou le cap, le pliage, le virage et la découpe dans un seul flux de production coordonné. Cela le rend adapté aux supports d’échappement automobiles, tiges de support de capot et autres composants de fil qui nécessitent une opération de cap local avant de se plier. Le contrôle CNC 8 axes coordonne la position et la séquence de chaque opération, maintenant une référence cohérente entre l’alimentation et la sortie des composants finis.
BL-3D-DT51400 pour composants filaires de plus grand diamètre
LeBL-3D-DT51400est également une machine intégrée à la tête et à la flexion CNC 8 axes, avec une plage de traitement de fil plus large de Φ6,0–14,0 mm et la même résistance à la traction de ≤500N. Elle a une puissance totale de 72,1 KW et un poids machine de 15 500 KG.
Sa gamme de traitement de fil plus large la rend adaptée aux composants de fil de plus grand diamètre nécessitant un enchevêtrement et un pliage intégrés. La configuration appropriée dépend du diamètre du fil, des caractéristiques du matériau, de la géométrie du produit et des exigences de production. Le BL-3D-DT51400 n’est pas universellement un meilleur choix que le BL-3D-DT51200 ; Il est conçu pour les composants relevant de sa gamme de traitement étendue. Le choix entre les deux devrait se faire sur les spécifications réelles des fils et les plans du produit, et non sur l’hypothèse qu’une plage plus large est toujours préférable.
Quels autres composants automobiles peuvent utiliser un cap et un courbure intégrés ?
Le cap intégré et le processus de courbure ne se limitent pas aux supports d’échappement. Le même principe de fabrication, combinant dégradation et courbure dans un flux de travail coordonné, s’applique à d’autres composants de fils automobiles nécessitant une opération de tête locale avant de se plier. D’après les informations produites de Belan, les applications appropriées incluent les tiges de support du capot, les composants de tringlerie automobile et d’autres composants en fil où une section épaissie ou un élément de tête doit être formé avant la séquence de courbure.
Le facteur clé n’est pas le nom du produit mais la séquence de formage : si le composant nécessite un cap et un courbement, et si la position de la section en tête par rapport à la géométrie de courbure doit être contrôlée, une machine intégrée peut aider à maintenir cette relation. La pertinence d’un composant spécifique doit être évaluée en fonction de ses plans, spécifications des matériaux et opérations requises.
Machine intégrée de tête et de courbure vs. traitement séparé
La comparaison suivante résume les différences pratiques entre effectuer le capage et le courbure comme des processus séparés et utiliser une machine intégrée.
| Facteur | Processus séparés | Cap intégré et courbure |
|---|---|---|
| Tête | Exploitation séparée | Intégré |
| Flexion | Exploitation séparée | Intégré |
| Manutention des matériaux | Plus | Réduit |
| Positionnement | Configurations multiples | Processus coordonné |
| Coordination des processus | Plus complexe | Centralisé |
| Flux de travail de production | Multi-étages | Plus épuré |
Comment déterminer si une machine intégrée convient à votre production
Avant d’investir dans un tête intégré et une machine de pliage, les fabricants doivent évaluer leur production selon la liste suivante :
- Le composant doit-il un capuchon avant de se plier ?Si la conception inclut une section à tête ou à l’envers, une machine intégrée peut coordonner les positions de tête et de courbe.
- Quel est le diamètre du fil ?La plage de traitement de la machine doit couvrir la taille réelle du matériau.
- Quelle est la résistance du matériau ?La résistance à la traction du fil doit être dans la capacité nominale de la machine.
- Combien d’opérations de flexion sont nécessaires ?Le nombre d’axes CNC doit être suffisant pour la géométrie du produit.
- Le produit nécessite-t-il de prendre des virages ?Confirmez que la machine supporte l’opération de virage si la conception l’inclut.
- Quel est le volume de production ?Des volumes plus élevés justifient l’investissement dans l’automatisation intégrée.
- Est-ce que plusieurs opérations peuvent être intégrées ?Vérifiez que l’alimentation, le cap, le courbe, les virages et la coupe peuvent être coordonnés en un seul processus.
- Quel niveau d’automatisation est nécessaire ?Adapter le niveau d’automatisation à l’échelle de production et à la composition des produits.
La bonne machine doit être choisie en fonction de la géométrie réelle du produit et de la séquence de formage, plutôt que de simplement choisir la machine avec les plus grandes spécifications. Une machine qui répond aux exigences des composants offrira de meilleurs résultats qu’une machine dont les capacités ne sont jamais utilisées.
Conclusion
Pour les supports d’échappement et autres composants de fils automobiles nécessitant à la fois des dégradés et des pliages, un procédé intégré de tête CNC et de pliage peut simplifier la production en combinant plusieurs opérations de formage en un seul flux de travail coordonné. Les avantages incluent une réduction du positionnement secondaire, un conformage plus cohérent, moins de manipulation manuelle et un flux de travail de production plus rationalisé. En maintenant l’alimentation par fil, le cap, la courbure, le virage et la découpe au sein d’une même machine et sous le même contrôle CNC, les fabricants peuvent mieux contrôler la relation dimensionnelle entre la section de tête et la géométrie de courbure.
ContactBelanPour discuter de vos plans de suspension, spécifications de fils et exigences de production.
BELAN Machinery, un fournisseur professionnel de solutions de formage de fils automobiles.
Questions fréquemment posées
Qu’est-ce qu’une machine de formage à hangar d’échappement ?
Une machine de formage à suspense d’échappement est un équipement CNC conçu pour produire des supports d’échappement automobiles à partir de fil. Il peut combiner les opérations de cap, de courbe, de virage et de coupe dans un processus intégré, de sorte que les composants nécessitant une opération locale de dégradation avant le pliage puissent être formés sans transférer la pièce entre des machines séparées.
Pourquoi un hangar d’échappement nécessite-t-il un capot avant de se plier ?
Certains modèles de suspensions d’échappement incluent une section localement épaissie, une culasse ou un élément de dégradation qui s’interface avec un isolateur en caoutchouc ou un support de fixation. Cette caractéristique est créée en plaçant ou en déplaçant le fil à une position précise. Effectuer le capot avant la courbure, dans le même processus coordonné, aide à maintenir la relation dimensionnelle entre la section de tête et la géométrie de la courbure.
Quel est l’avantage de combiner la tête et la courbure dans une seule machine ?
Combiner le capage et la courbure dans une seule machine élimine la manipulation intermédiaire des matériaux, réduit le positionnement secondaire et maintient une référence constante tout au long de la séquence de formage. Le contrôle CNC coordonne la position du cap, les angles de courbe et les virages, ce qui aide à améliorer la cohérence de la production et à rationaliser le flux de travail global par rapport à l’exécution des opérations séparément.
Quel diamètre de fil le BL-3D-DT51200 peut-il traiter ?
Le BL-3D-DT51200 traite des fils avec une plage de diamètre de Φ6,0 à 12,0 mm, avec une résistance à la traction de ≤500N. Il s’agit d’une machine intégrée à tête et pliage CNC à 8 axes, conçue pour les supports d’échappement automobiles et autres composants de fils nécessitant un déplacement avant de se plier.
Quelle est la différence entre BL-3D-DT51200 et BL-3D-DT51400 ?
La principale différence réside dans la plage de traitement des fils. Le BL-3D-DT51200 gère des fils de Φ6,0 à 12,0 mm, tandis que le BL-3D-DT51400 gère des fils de Φ6,0 à 14,0 mm, ce qui le rend adapté aux composants de plus grand diamètre. Les deux sont des machines intégrées CNC à 8 axes avec une résistance à la traction de ≤500N. La configuration appropriée dépend du diamètre réel du fil et des exigences du produit, et non de l’hypothèse qu’une plage plus large est universellement meilleure.
Une tête intégrée et une machine de pliage peut-on être personnalisées pour d’autres composants de fils automobiles ?
L’adéquation dépend de la géométrie du composant, du matériau, des dimensions des fils et de la séquence de formage requise. Si le composant nécessite un capot avant de se plier et se situe dans la plage de traitement de la machine, le procédé intégré peut être appliqué. Belan peut recommander des configurations de machines adaptées et des solutions de formage basées sur les plans de produit, les spécifications des matériaux et les exigences de production.