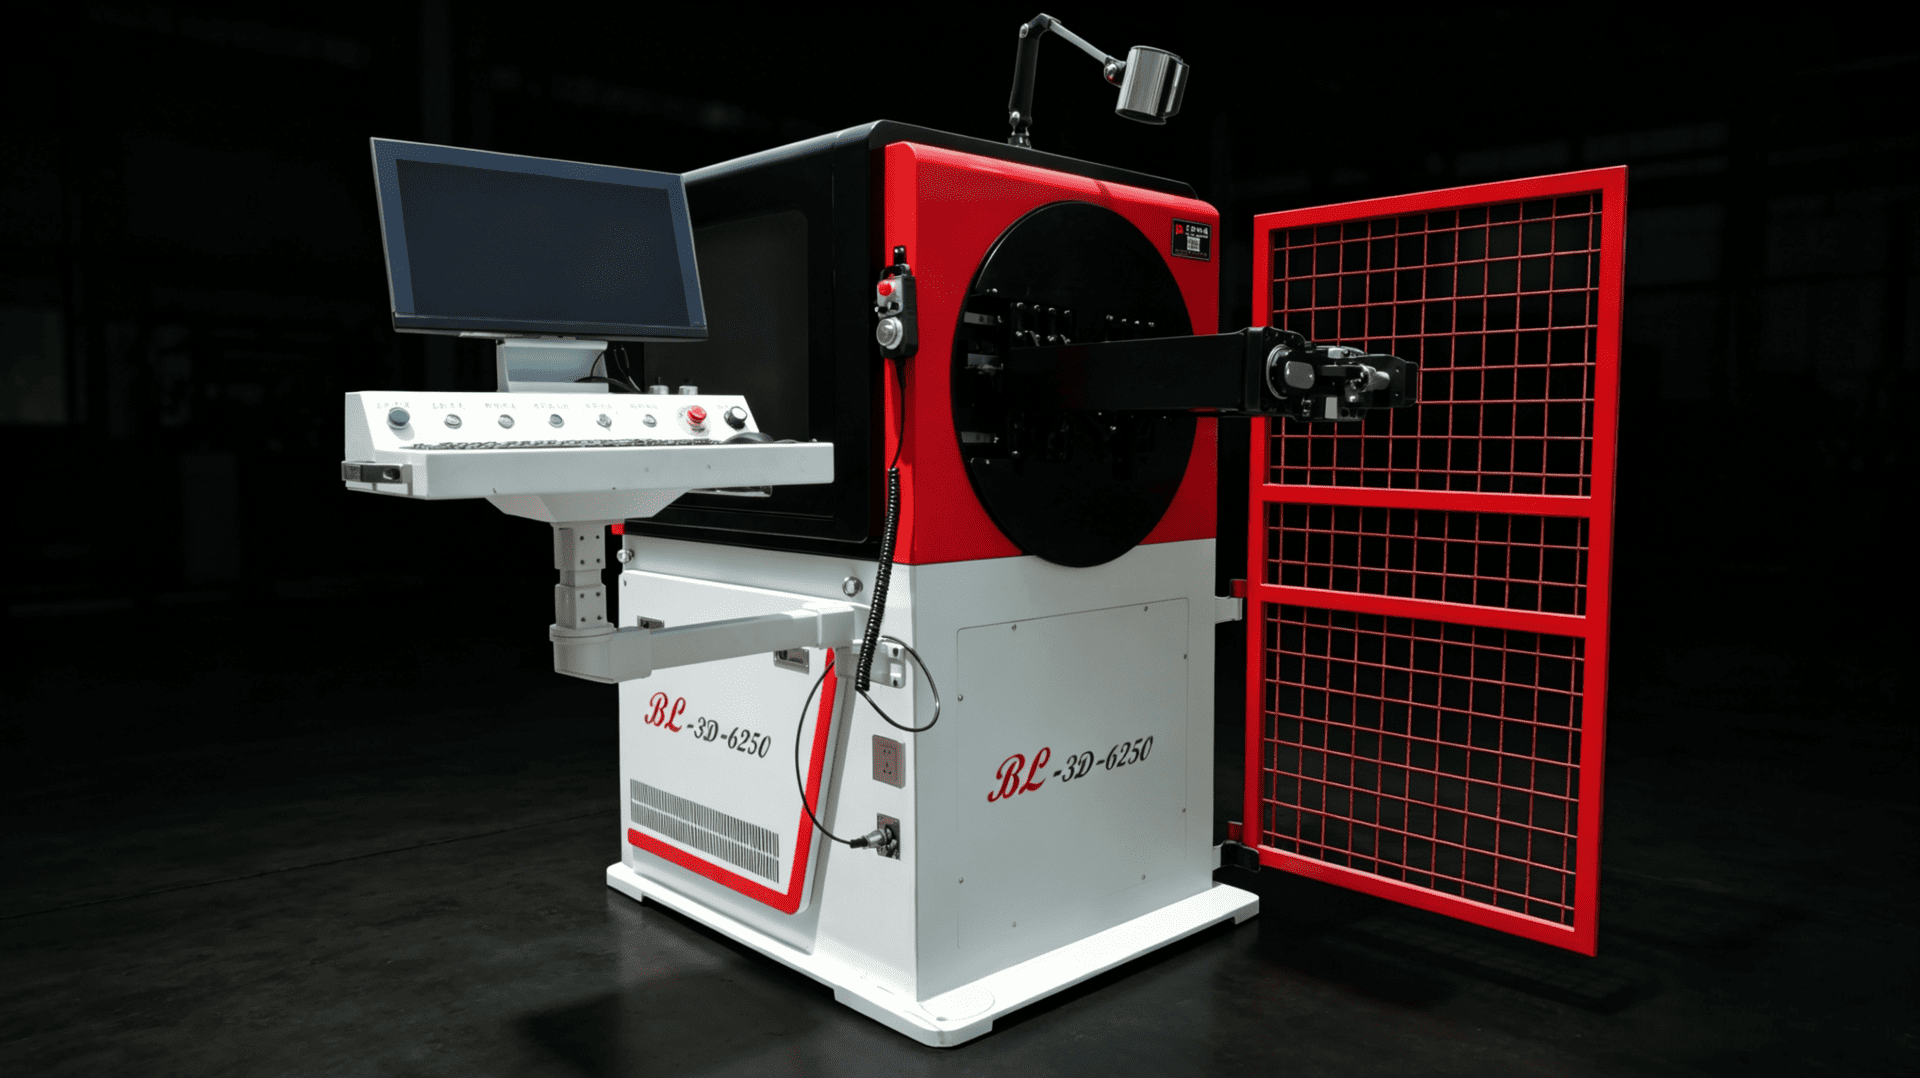
Les composants de fils de siège automobile doivent reproduire les mêmes profils de courbure tout en répondant aux exigences de traitement de différents produits. Lors du choixFormage des fils de siègeLes équipements et les usines doivent prendre en compte à la fois la structure de la machine et la manière dont leurs opérateurs apprendront les méthodes de réglage et de réglage.BELANa développé leBL-3D-6250pour ce type de composant. Pour la visite de formation à Woodbridge, au Brésil, un technicien a voyagé de Chine jusqu’à l’usine du client, apportant ensemble l’application de l’équipement et l’apprentissage pratique.
Pourquoi le formage continu est important pour les pièces de fils automobiles
Lorsque l’alimentation, la flexion et la découpe se font comme des opérations séparées, les pièces doivent être placées ou repositionnées entre les étapes. En production batch, ces tâches de soutien prennent du temps et ajoutent des transferts de processus à gérer.
Grâce au traitement automatisé, le personnel de production peut se concentrer davantage sur la confirmation du programme, l’inspection des échantillons et l’état de la machine. La cohérence des résultats dépend de la coordination des opérations de traitement, des conditions des matériaux et des méthodes de fonctionnement.
La valeur de la flexion automatisée pour le fil de mousse de siège automobile — les composants en fil d’acier utilisés dans la mousse de siège automobile — doit donc être évaluée tout au long du processus. L’alimentation des matériaux, la formation du profil tordu et la coupure doivent tous fonctionner ensemble autour de la même pièce.
Relie le pliage à tête rotative à l’alimentation et à la découpe
Organiser des opérations continues pour les parties répétées
LeBL-3D-6250combine une structure de flexion à tête rotative avec alimentation et découpe automatiques pour traiter des composants en fil d’acier. Réunir ces opérations aide à réduire le besoin de transférer des pièces partiellement finies entre des machines séparées et établit un processus continu pour les pièces répétées.
Lors de l’évaluationFormage des fils de siègeÉquipement, choisissez des produits représentatifs qui couvrent les principales caractéristiques de flexion. Les pièces avec des longueurs de sections droites, des directions de flexion ou des formes locales différentes peuvent nécessiter des séquences de formage et des agencements d’outillages différents.
Confirmer la performance du traitement avec des échantillons réels
Les opérations continues peuvent réduire la gestion entre les étapes du processus, mais cela seul ne détermine pas la sortie d’un produit particulier. La géométrie des pièces, les matériaux et les exigences d’inspection influencent toutes la planification de la production.
Une approche plus utile consiste à fabriquer des pièces d’essai en utilisant les matériaux et les plans du client, à enregistrer l’état fini et les réglages de traitement, puis à discuter de la capacité cible. Cela relie l’évaluation de l’équipement à des exigences d’achat spécifiques.
Contrôle de programme et mise en page compacte de l’atelier
Conservez les programmes produits pour les commandes répétées
Le BL-3D-6250 utilise le CNC et le contrôle servo pour coordonner ses opérations de traitement et soutient la gestion des programmes produit. Les programmes confirmés fournissent une base pour la préparation à la production ultérieure, rendant les réglages des différents produits plus faciles à distinguer et à gérer.
Les programmes stockés doivent être gérés en même temps que le matériau, les outils et la révision du produit. Avant de rappeler un programme pour la production, confirmez les conditions actuelles et inspectez la première pièce. Les réglages d’une révision antérieure ou d’un autre matériel ne doivent pas être appliqués sans vérification.
Planifiez une cellule concentrée en formation
La structure compacte du modèle aide les usines à organiser une zone de traitement concentrée. Planifiez l’espace autour de la position du rack de matériaux, la direction de fonctionnement et la collecte des pièces finies afin de réduire les mouvements inutiles.
Lors de l’achat d’équipements de traitement des fils de siège automobiles, vérifiez l’espace de chargement, d’entretien et de flux de matériaux ainsi que les dimensions principales de la machine. Une disposition pratique influence la manière dont les changements quotidiens de matériaux, les inspections et l’entretien sont organisés.
Évaluer l’adéquation pour chaque produit
Le BL-3D-6250 est principalement destiné aux composants de câbles en mousse pour sièges automobiles. Selon les besoins du produit, d’autres pièces en fil d’acier, comme les tiges de flotteur du réservoir de carburant, peuvent également être évaluées. Différentes applications ont des profils de flexion et des exigences dimensionnelles différents, donc le matériau, l’outillage et la séquence de formage doivent être confirmés séparément.
Si l’un d’euxFormage des fils de siègeLa machine doit couvrir plusieurs parties, fournir ensemble les spécifications des matériaux, les plans, les tolérances critiques et le mix de produits. Utilisez des essais par exemple pour déterminer quels outils doivent changer, quels programmes peuvent être conservés et quels contrôles sont nécessaires après un changement de produit.
Un périmètre d’application clairement défini aide à planifier une usine pour les commandes et le développement futur des produits. La valeur du choix des équipements réside dans l’adaptation de la machine à la gamme réelle de produits, plutôt que de simplement rechercher plus de fonctions ou une gamme de traitement plus large.
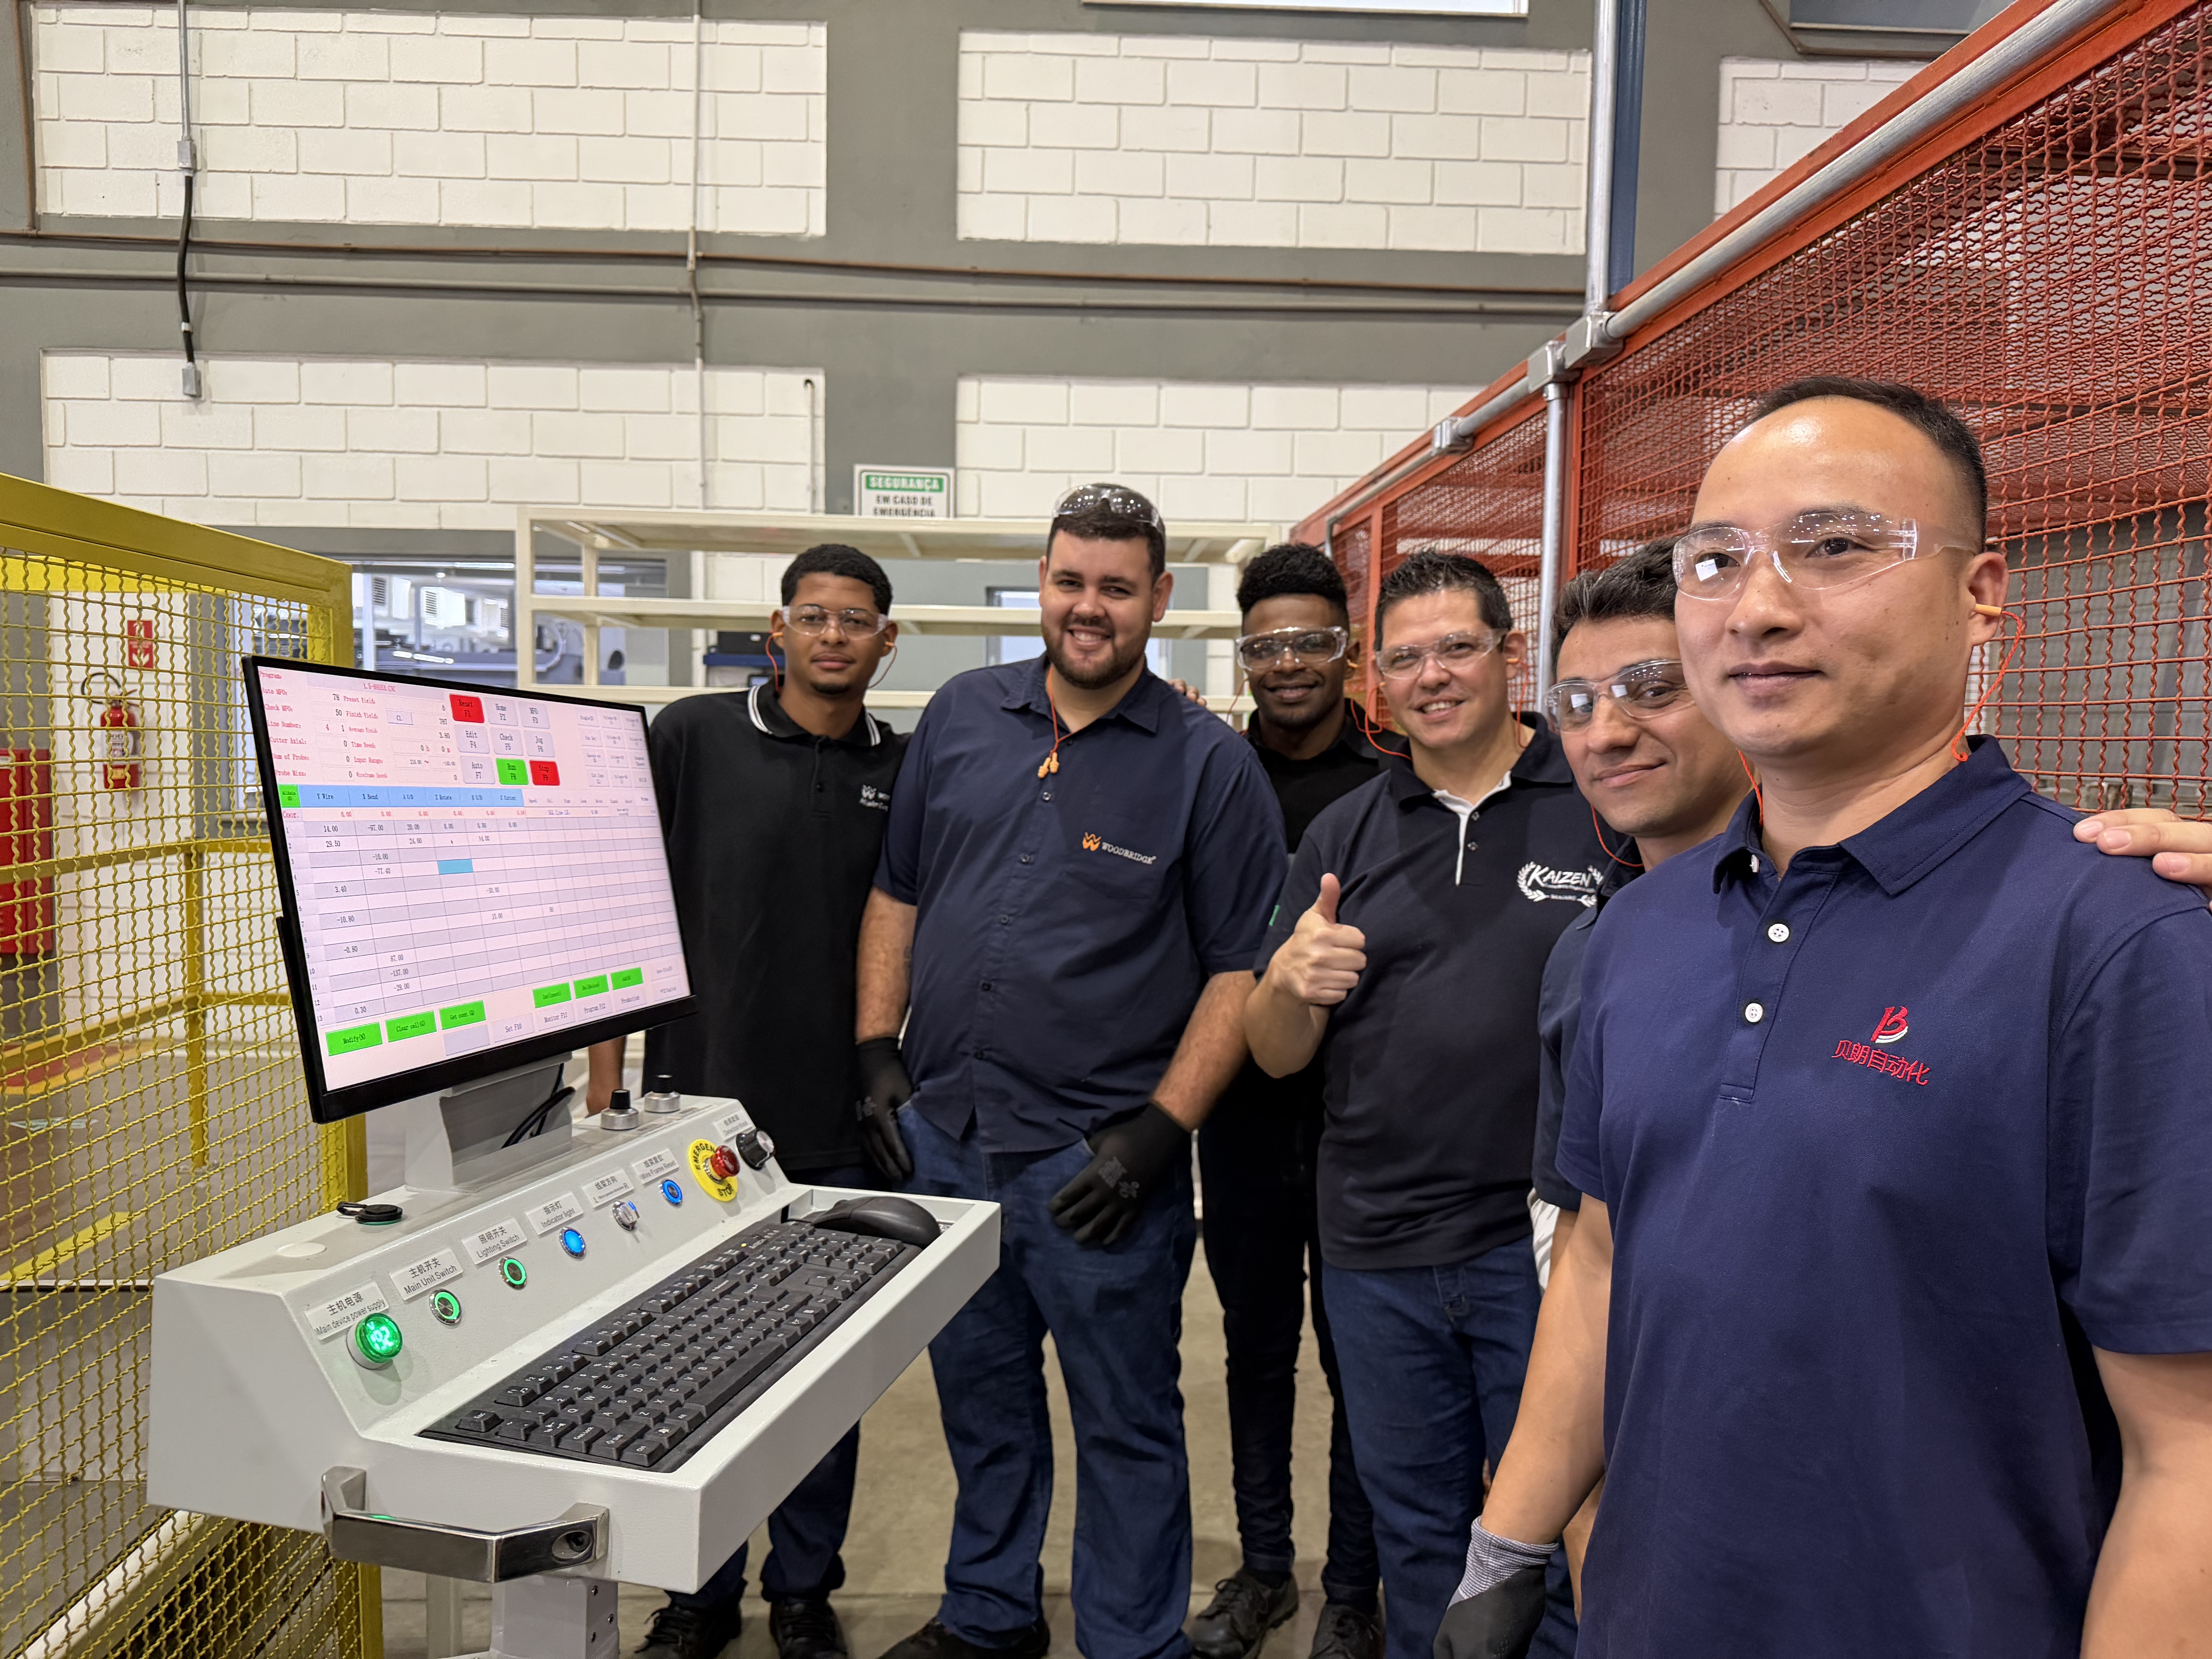
Formation à l’usine Woodbridge Brésil — photo de référence fournie par le client.
La formation à Woodbridge, Brésil, relie l’équipement aux compétences des opérateurs
Un technicien voyage de Chine à l’usine du client
Cette visite de service est destinée à laUsine Woodbridge au Brésil. La machine d’entraînement est laBL-3D-6250, destiné principalement aux pièces de fils en mousse de siège automobile. Sur le site du client, le technicien peut discuter directement des questions d’exploitation et de réglage et relier les instructions du programme à des échantillons réels.
Le service sur site offre à l’équipe client un cadre pratique pour comprendre l’équipement. Pour les ajustements après les changements de produits, l’inspection des pièces finies et la maintenance de routine, les opérateurs doivent comprendre le but de chaque tâche ainsi que les étapes à suivre.
Relier le plan de formation aux critères d’acceptation en production
BELAN programme normalement7 à 10 jours pour ce type d’entraînement, avec la durée ajustée en fonction de la maîtrise de l’opération par l’équipe du client. Les critères d’acceptation sontProduction en série réussie des pièces et signature du plan de formation par le client, alignant les objectifs de formation avec les exigences réelles de production.
Pour une usine préparant l’introduction d’équipements, le choix initial, les essais d’échantillons et la formation des opérateurs doivent être pris en compte ensemble. Fournir à l’avance les plans et les exigences de production aide à définir la formation de configuration et de planification autour des tâches que les opérateurs effectueront sur site.
Discutez de vos pièces de fil et de vos exigences de formation
Contact BELANavec vos plans, le diamètre du fil et la sortie cible à discuterFormage des fils de siègeconfiguration de l’équipement et un plan d’entraînement approprié.
BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.