


AMachine à former les bras d’essuie-glaceil est préférable d’être évalué dans le cadre d’un flux de travail en production. Lorsqu’un bras nécessite un poinçonnage, un pressage local, un marquage et un pliage dans plusieurs directions, l’usine doit organiser les transferts de pièces et le stockage intermédiaire ainsi que les opérations d’usinage elles-mêmes. LeBELANsérie regroupe plusieurs fonctions, fournissant une base pour réorganiser ces étapes à traversIntégration des processus.
Identifier les transferts dans le flux de travail existant
Incluent l’attente, la manipulation et le positionnement
Lorsque des machines différentes effectuent des opérations différentes, les pièces doivent souvent être déplacées, reposées et repositionnées. Il faut évaluer si ces transferts causent une perte d’efficacité à partir des archives de l’atelier. Par exemple, notez combien de temps un lot attend après une opération avant de pouvoir entrer dans la suivante.
Cartographiez le processus actuel et notez la quantité de pièces, les personnes impliquées et le temps nécessaire à chaque remise de service. Cela permet de distinguer un goulot d’étranglement de la machine d’un problème d’organisation de production. La vitesse d’une action de machine seule ne peut pas expliquer le temps d’exécution d’une commande entière.
Gardez les pièces intermédiaires clairement identifiées
Des pièces en attente d’être poinçonnées, des pièces perforées et des pièces tordues peuvent toutes être présentes sur le plancher d’atelier. Des conteneurs similaires ou des étiquettes de statut manquantes créent des contrôles supplémentaires pour les opérateurs. Lorsque plusieurs versions de produits sont en production, distinguez les révisions de dessin et les outils attribués à chaque version.
Lors de l’examen d’unMachine à former les bras d’essuie-glace, spécifie quels transferts la configuration proposée devrait supprimer. Observez les changements attendus dans la manipulation, la quantité de pièces en attente de traitement et les positions répétées pendant l’essai.
Select Functions by Product Requirements
Le poinçonnage, le gaufrage et le marquage nécessitent des contrôles différents
La série BELAN liste le poinçonnage, l’embossage des caractéristiques en relief, le marquage, la flexion et les fonctions de pré-compression. Confirmez chaque opération par rapport au dessin produit. Le poinçonnage, les caractéristiques en relief et les marquages accomplissent des tâches différentes, ils ne devraient donc pas partager une même méthode d’acceptation simplement parce qu’ils sont tous des opérations de formage locales.
Pour le poinçage et l’embossage, définissez la forme et la position du trou, le contour de chaque élément surélevé ainsi que les dimensions requises. Pour les marquages, confirmez le contenu, l’orientation et la lisibilité. Fournir ces informations tôt aide l’équipe technique à évaluer l’agencement des modules et des outils.
Confirmer les fonctions optionnelles dans la liste de configuration
Le flash trimming optionnel est proposé pour cette série. Confirmez les zones à traiter, le résultat attendu et si la fonction est incluse dans la devis actuelle. Une option mentionnée dans une description de série ne doit pas être considérée comme un équipement standard sur toutes les machines.
Les opérations incluses dans la machine finale doivent suivre la solution technique confirmée pour le projet. Si la pièce nécessite également un traitement de surface, un assemblage ou une autre inspection, conservez ces étapes dans le flux de travail. Une machine de formage intégrée ne complète pas automatiquement toutes les tâches de fabrication.
Planifiez des contrôles qualité autour des caractéristiques critiques
Fixez les points d’inspection selon le risque
Intégration des processusNécessite toujours un contrôle qualité. Placez des points d’inspection où un changement pourrait affecter une caractéristique critique. Après avoir ajusté les outils de poinçonnage, par exemple, vérifiez la position des trous. Après avoir modifié une opération de pliage, vérifier la géométrie spatiale de la pièce finie.
Pour un processus de production automobile multi-opérations, l’approbation de première pièce peut couvrir la pièce complète tout en conservant les dossiers nécessaires du processus. Cela permet à l’équipe d’évaluer le résultat final et de retracer une anomalie jusqu’à un ajustement spécifique.
Marquage distinct des pièces de la traçabilité automatique
Appuyer une marque sur une pièce peut aider à identifier la pièce physique. Lier cette marque à un lot de matériau, au temps de production ou au résultat d’inspection nécessite des règles d’enregistrement appropriées ou un support système.
Confirmez séparément les fonctions de l’équipement et les procédures de gestion. L’inspection en ligne, le tri automatique et les interfaces de données non explicitement listées ne doivent pas être considérés comme inclus dans la configuration machine.
Comparer les résultats sur un lot complet
Mesure de l’entrée à la sortie acceptée
Pour évaluer unMachine à former les bras d’essuie-glace, utiliser la même pièce et comparer des lots complets dans des conditions similaires. Enregistrez le temps total de complétion du lot, les travaux en cours et le temps que les opérateurs consacrent à la production. Comparer une seule action de machine peut manquer des changements lors des étapes de transfert.
Notez également le temps nécessaire pour les changements de matériaux, les ajustements des outillages et l’approbation de la première pièce. Ces activités influencent la planification des commandes avec plusieurs types de produits. Leur durée ne doit pas être estimée uniquement à partir de conditions de course ininterrompues.
Transformer les résultats des essais en instructions de travail
Une fois le processus validé, documentez la séquence d’opérations, les points d’inspection, la procédure de modification du matériau et la méthode d’enregistrement des anomalies. La valeur d’une machine intégrée dépend de pratiques opérationnelles et de gestion cohérentes. Le nombre de fonctions à lui seul ne suffit pas à juger de son bénéfice en production.
Discutez de la portée de votre processus intégré
Contact BELANavec vos plans de produit et la séquence de processus existante pour évaluer la portée d’intégration, les fonctions optionnelles et les arrangements de production d’essai. Un plan clairement défini aide à déterminer quelles opérations appartiennent à laMachine à former les bras d’essuie-glaceet quelles marches restent ailleurs dans l’usine.
BELAN Machinery, votre fournisseur expert de solutions de formage de fils automobiles.
Découvrez les équipements de formation de bras d’essuie-glace associés
BL-YG-12A : Une référence produit pour votre discussion
Pour une référence d’équipement connexe, explorez leBELAN BL-YG-12A. Le périmètre d’intégration, les outils et les fonctions optionnelles doivent être confirmés pour votre projet.
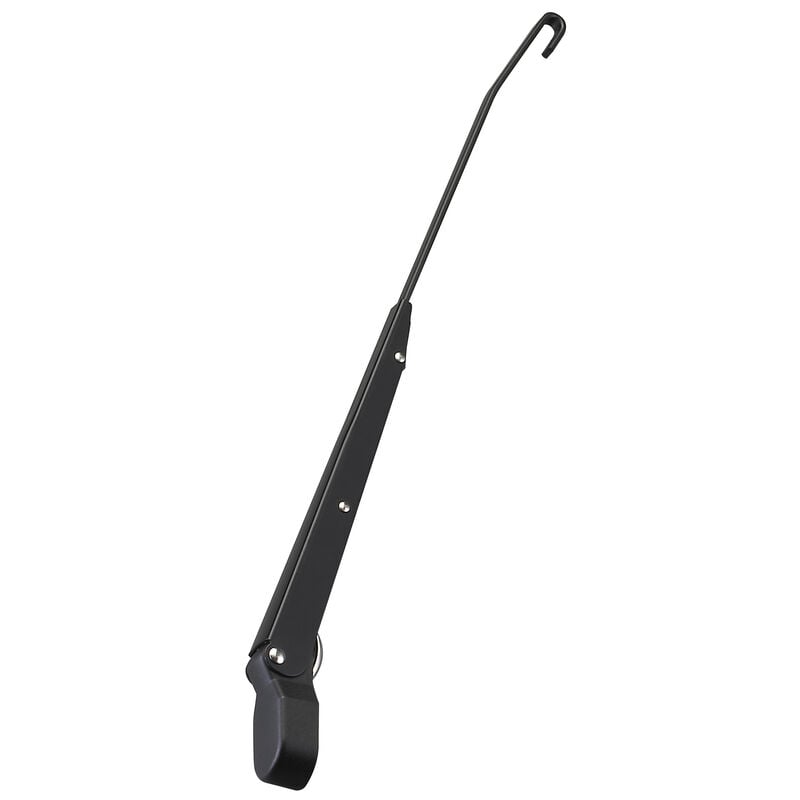
Exemple de bras d’essuie-glace automobile — référence d’application.


